Schnell Äntwert
Schlagformeninflates engem Rouer vun geschmollte Plastik géint eng Ofdréck an Sekonnen ze Minutten. Et kascht méi am Tooling a gewënnt um Volume.Rotatioun moldingtumbles Plastikspulver an enger erhëtzter, lues dréiende Schimmel. Seng Zyklen lafen Zénger vu Minutten, awer d'Tooling ass bëlleg an d'Deeler kommen nahtlos eraus. Joresvolumen entscheet normalerweis et: niddereg Bänn favoriséiert rotomolding bëlleg molds; Produktiounsvolumen favoriséieren d'Geschwindegkeet vum Schlagformen. Fir Panzer, IBCs, Schwämmen a Barrièren, leeft eng 250-Liter Schlagformmaschinn 300 Stécker pro Stonn dréchen Zyklus, während e Rotomolding-Zyklus een Deel an der selwechter Spann mécht.

Béid Prozesser maachen huel Plastikdeeler. Fir Panzer, Kajaks, Schwämmen a Barrièren, entweder kéint een d'Aarbecht maachen. Also ass de Choix wichteg, an et kascht echt Suen fir falsch ze kommen.
Déi meescht Artikelen iwwer dëst Thema kommen aus Schimmelgeschäfter déi favoriséieren egal wéi ee Prozess se verkafen. Mir bauen Schlagformmaschinnen, also wäerte mir dat kloer soen. Fir dëst nëtzlech ze halen, hu mir eng ganz Rubrik bäigefüügt wann rotomolding gewënnt - well et heiansdo mécht.
Hei ass den éierleche Verglach e Keefer brauch.
Déi zwee Prozesser, all Minutt
Eng Schlagformmaschinn extrudéiert en huel Röhre vu geschmollte Plastik genannt Parison. D'Schimmel schléisst ëm d'Röhre, d'Loft bléist et géint d'Maueren op, an den Deel killt a läscht. Den Zyklus leeft a Sekonnen fir Fläschen an e puer Minutten fir grouss Deeler.
Eng Rotatiounsformmaschinn lued Plastikpulver an eng huel Schimmel. D'Schimmel dréit sech op zwou Achsen an engem Uewen, an de Schmelzpulver beschicht den Interieur als eng nahtlos Haut. Da killt et awer nach ëmmer ëm, an den Deel kënnt eraus.
Selwecht Produiten, Géigendeel Physik. Ee benotzt Drock a Geschwindegkeet. Déi aner benotzt Hëtzt, Schwéierkraaft an Zäit.
Schlagformen vs Rotatiounsformen: Säit zur Säit
| Schlagformen | Rotatioun molding | |
|---|---|---|
| Wéi den Deel Formen | D'Loft bléist e geschmollte Parison an enger Schimmel op | Pulver schmëlzt op eng dréiende Schimmel beim Ëmfelddrock |
| Zyklus Zäit | Sekonnen op e puer Minutten | Zénger Minutte pro Deel |
| Tooling | Machined Formen - méi héich Käschten, laang Liewen | Goss Aluminiumformen - méi bëlleg, méi séier ze änneren |
| Maueren | Dënn, Verdeelung programméiert duerch Die-Lück Kontroll | Méi déck, natierlech souguer, nahtlos |
| Nähen | Pinch-off Linn uewen an ënnen | Keen - eng kontinuéierlech Haut |
| Beschte Bänn | Produktioun leeft; pro Deel Käschten fällt mat Skala | Niddereg bis mëttel Lafen; Prototypen; heefeg Ännerungen |
| Typesch Produkter | Fläschen, Drums, IBC Fläschen, Brennstoff Tanks, Jerry Dosen | Iwwergréisst Panzer, Spillplaz Ausrüstung, personaliséiert Low-Run Deeler |
De richtegen Ënnerscheed: Drock an Zäit
Takeaway:Schlagformen kaaft Geschwindegkeet mat Drock a méi preisière Tooling. Rotomolding kaaft bëlleg Tooling mat der Zäit.
All Zeil an där Tabelle gëtt op ee Fakt. Schlagformen bilden den Deel ënner Drock, an engem séieren Event. Rotomolding formt et beim Ëmfelddrock, lues a lues, wéi Pudder op d'Mauer schmëlzt.
Drock erkläert d'Tooling Käschten. Schlagformen musse Spannkraaft widderstoen - 800 bis 1800 kN op eise grousse Maschinnen - sou datt se aus Toolstahl veraarbecht ginn. Rotomolds Gesiicht bal keng Kraaft, sou bëlleg Goss Al Wierker.
Zäit ass de Präis Rotomolding bezilt. Eng Schimmel an engem Ofen erhëtzen an ofkillen, während et sech ëmdréit, dauert zéng Minutten. Keng Fäegkeet verkierzt dat.
De Volume Breakeven: wou d'Entscheedung getraff gëtt
Takeaway:ënnert der Breakeven Quantitéit, rotomolding bëlleg tooling gewënnt. Uewendriwwer gewënnt d'Schlësselgeschwindegkeet vum Schlagformen - an d'Lück vergréissert all Joer Dir produzéiert.
Dës Berechnung setzt déi meescht richteg Entscheedungen. Rotomolding fänkt méi bëlleg un, well d'Schimmel eng Fraktioun vun enger Schlagform kascht. Awer all Deel huet e luesen Zyklus.
Schlagformen flips dat. De Schimmel kascht méi virun. Da mécht d'Maschinn Deeler vill Mol méi séier, all Stonn, fir d'Liewen vum Programm.
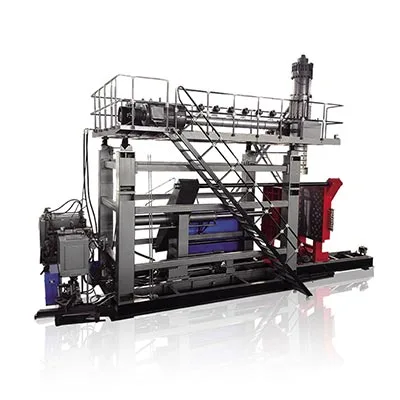
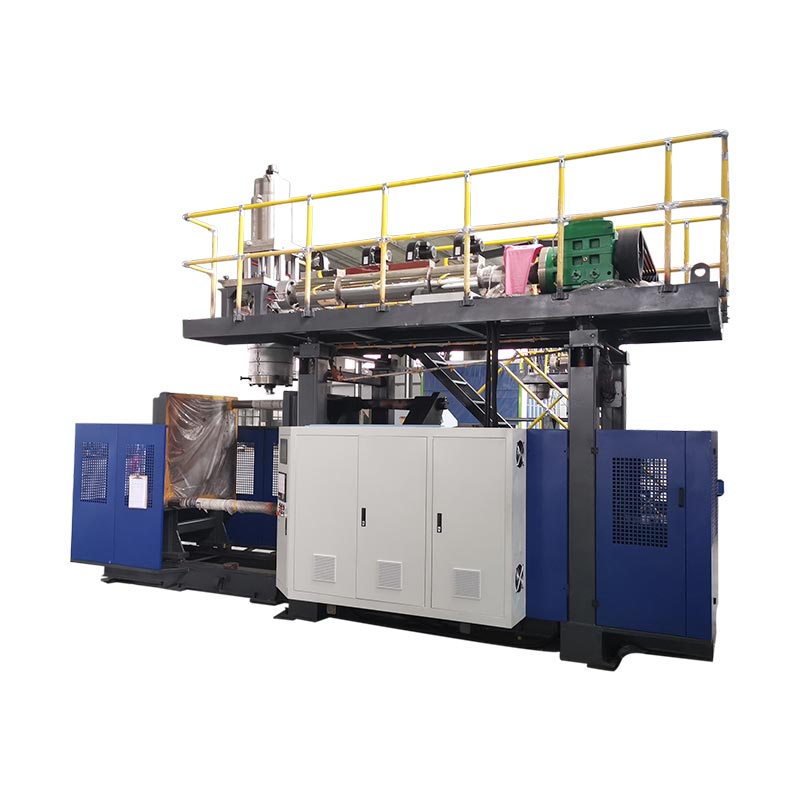
Real Zuelen weisen de Spalt. EisKGB120E-Klass Maschinnfir 250-Liter Container leeft 300 Stécker pro Stonn dréchen Zyklus. Eng rotomolding Zell mécht en ähnlechen Tank fäerdeg een Deel pro Uewen-a-cool Zyklus.
Also déi richteg Fro ass net "wat ass méi bëlleg?" Frot "méi bëlleg bei Ärer alljährlecher Quantitéit?" E puer honnert Deeler am Joer favoriséieren Rotomolding. Dausende bis Zéngdausende favoriséieren Schlagformen mat enger breeder Marge.
D'Crossover Zone: Panzer, Kajaks, Schwammen, Barrièren
Takeaway:d'Produkter déi d'Leit "Rotomolding Deeler" nennen - Panzer, Kajaks, Schwämmen, Barrièren - lafen op grousse Akkumulatoren Schlagmaschinne mat Volumen.
Déi meescht Vergläichsartikelen iwwersprangen dësen Deel. Eng ganz Famill vu grousse Produkter passt souwuel Prozesser.
Waasser Panzer. 1000-Liter IBC Fläschen. Kajaks a kleng Schëffer. Floats a Buien. Strooss Barrièren. All huel, all grouss, all verbonne mat Rotomolding duerch Gewunnecht - an all lafen haut op Schlagformmaschinnen.
Dëst sinn richteg Aarbechtsplazen aus eisem Sortiment. Eis Akkumaschinne maachen Waasserbehälter aIBC Fläschen bis zu 1000 Liter, an d'Dreizylinder KGS Serie erreecht 2000-Liter Container, plus Schwammen, Barrièren a Kajak-Klass Deeler an HDPE an HMWHDPE.
Firwat wiesselen dës Deeler vun Roto zu Schlag wéi de Volume wiisst? Zyklus Zäit. Wann en Tank an den Zéngdausende pro Joer verkeeft, kann e Prozess, deen een Deel pro Uewenzyklus mécht, net mathalen. D'Roto Waffen bäidroen heescht d'Uewen, de Buedemraum an d'Energie pro Deel bäizefügen.
Den Handel ass d'Mauer. E rotomolded Tank leeft nahtlos a gläichméisseg déck. E Schlag geformt dréit eng Prise-off Linn a setzt opprogramméiert Mauer-Dicke KontrollMaterial ze setzen, wou d'Laascht sëtzt. Richteg gemaach, entsprécht de Schlaggeformte Deel déiselwecht Pflicht bei engem méi liichte Gewiicht - dat heescht och manner Harz pro Deel.
Wann Rotatioun molding gewënnt
Takeaway:niddereg Bänn, heefeg Design Ännerungen, extrem Gréissten, an seam-gratis Spezifikatioune sinn real rotomolding Gewënn. Keng Maschinn Kaf Ännerungen déi.
Mir versprach Éierlechkeet. Hei sinn d'Aarbechtsplazen, wou mir Iech soen, eis Maschinn net ze kafen.
Niddereg jäerlech Bänn.E puer honnert Unitéiten d'Joer bezuelen ni Schlagschimmel Tooling zréck. Rotomolding bëlleg Al molds passt genee dëser.
Heefeg Design Ännerungen.Recuting vun engem Rotomold kascht wéineg. Ausschneiden vun engem Schlagschimmel kascht vill. Iteréiere vun engem Produkt jährlech favoriséiert Roto.
Extrem Gréissten a komplex Formen.Rotomolding Skala op rieseg Een-Stéck Panzer iwwer all Parison, an et handhabt geformte Inserts an déif Ënnerschnëtter gutt.
Seam-gratis Ufuerderunge.Eng gutt Prise-off ass staark. Awer wann Är Spezifizéierung all Schweißlinn verbitt, setzt déi nahtlos rotomolded Haut et.
Wann zwee oder méi vun dësen Äre Produit passt, kuckt schwéier op rotomolding. Wann keen passt an Är Bänn klammen, ass Schlagformen Äre Prozess.
De Kafwénkel: wat ännert sech fir Är Linn
De Prozess deen Dir wielt, reformt Är ganz Investitioun, also waacht et wéi e Kaf, net eng Präferenz.
Tooling Käschten a Lead Zäit.A rotomold Schëffer méi bëlleg a méi séier. E Schlagschimmel kascht méi a dauert méi laang. Passt de Choix un wéi laang de Produkt leeft a wéi dacks et ännert.
Zyklus Zäit an Aarbecht.Schlagformen mécht méi Deeler pro Bedreiwer-Stonn am Volume. Rotomolding brauch méi Uewen an Hänn fir déiselwecht Ausgab z'erreechen.
Wéi all Prozess Skala.Eng rotomolding Planz wächst andeems d'Waffen an den Uewen bäigefüügt ginn - all Kéier méi Buedemraum an Heizenergie. Eng Schlagformanlag wächst duerch Zyklusgeschwindegkeet an Automatisatioun op Maschinnen déi se besëtzt.
ROI bei Ärem Volume.Model déi éierlech Zuel: Tooling plus Energie plus Aarbecht, opgedeelt iwwer Är alljährlech Quantitéit. Frot all Schlagformmaschinn Hiersteller fir eng spezifizéiert Devis ier Dir vergläicht - eng richteg Zuel schléit eng Daumenregel.
Zwee Feeler Keefer maachen
Wielt de Prozess duerch Gewunnecht."Tanks ginn rotomolded" war wouer bei niddrege Bänn. Op Produktiounsskala hält et op wouer ze sinn. Run de Breakeven fir Är Quantitéit, net d'Industrie Reflex.
Vergläicht Tooling Präis eleng.Déi bëlleg Schimmel gesäit aus wéi eng Victoire bis Dir de luesen Zyklus iwwer 20.000 Deeler deelt. Vergläicht d'Käschte pro fäerdegen Deel, am ganze Programm - net de Schimmelzitat.
Wielt Schlagform? Gréisst der Maschinn nächste mat eisemfënnef-Schrëtt Auswiel Guide. Nach ëmmer entscheeden tëscht huel a festen Deeler? LiesenSchlagformen vs Sprëtz moldingéischten. Nei an der Maschinn Famillen? Start bei derZorte vu Schlag molding MaschinnenPilier.
Oft gestallte Froen
Wat ass den Ënnerscheed tëscht Schlagformen a Rotatiounsformen?
Schlagformen inflates e Rouer vu geschmollte Plastik géint eng Ofdréck mat Loft, a bilden Deeler a Sekonnen bis Minutten. Rotatiounsformen tumblet Plastikspulver an enger erhëtzter Schimmel déi sech op zwou Achsen dréit, a bilden nahtlos, déckwandeg Deeler an Zyklen déi zéng Minutten lafen. Blow molding gewënnt op Geschwindegkeet a pro Deel kascht um Volume. Rotomolding gewënnt op Tooling Käschten an Design Fräiheet bei niddereg Bänn.
Wat ass méi bëlleg, Schlagformen oder Rotatiounsformen?
Et hänkt vum Volume of. Rotatiounsformen kascht manner fir unzefänken, well seng Aluminiumgussformen eng Fraktioun vu machinéierten Schlagformen kaschten. Schlagformen kascht manner pro Deel, well seng Zyklen vill Mol méi séier lafen. Niddereg jährlech Bänn favoriséieren d'Toolingspuerung. Héich Bänn favoriséieren d'Zyklusgeschwindegkeet. Modell Är real alljährlechen Quantitéit de Breakeven ze fannen.
Kann grouss Waasserbehälter geschloen ginn amplaz rotomolded?
Jo. Grouss Akkumulator Schlagformmaschinne produzéieren Waasserbehälter, 1000-Liter IBC-Flaschen, a Container bis zu 2000 Liter. Bei Produktiounsvolumen mécht Schlagformen dës Deeler vill méi séier wéi d'Rotomolding. A 250-Liter Klass Maschinn leeft 300 Stécker pro Stonn dréchen Zyklus, iwwerdeems e rotomolding Zyklus fir e vergläichbar Tank dauert zéng Minutten pro Deel.
Firwat sinn rotomolded Deeler nahtlos a blow geformt Deeler net?
Beim Rotatiounsformen, Pulverbeschichtete de ganze Schimmelinterieur wéi et dréit, sou datt den Deel als eng kontinuéierlech Haut ouni Schweißlinn formt. Beim Schlagformen knipsen d'Schimmelhalschen d'Parison uewen an ënnen zou, a léisst eng Prise-off Linn. Eng gutt Prise-off ass staark. Awer wann Ären Deel keng Naht huet, ass déi nahtlos rotomolded Mauer e Virdeel.
Wéi ee Prozess mécht méi staark Deeler?
Weder gewënnt direkt - si erreechen Stäerkt anescht. Rotomolded Deeler lafen méi déck an nahtlos, wat passt Mëssbrauch-schwéier Produkter. Schlaggeformte Deeler erreechen Stäerkt duerch kontrolléiert Mauerverdeelung: programméiert Die-Lück Kontroll setzt Material wou d'Laascht sëtzt, sou datt e méi liichten Deel déiselwecht Pflicht entsprécht. Schlagformen an HMWHDPE mat der korrekter Dickekontrolle mécht Stackbewäertte IBC Fläschen.
Entscheed tëscht deenen zwee Prozesser?
Wann Dir e Prozess fir e groussen huel Deel wielt, kann eis Ingenieursteam de Breakeven mat Iech lafen op Basis vun Ärer Deelgréisst, Material an alljährlechen Volumen. Wann rotomolding passt Är Zuelen besser, mir soen et. Wann Schlagmolerei gewënnt, wäerte mir déi exakt Maschinn spezifizéieren a weisen den Zyklus Mathematik hannendrun. Bauen Schlagformmaschinnen zënter 2002, mat 15 Ingenieuren an der Equipe.
Kritt eng éierlech Prozessbewäertung →Schlagformen versus Rotatiounsformen ass eng Volumenfro an engem technesche Kostüm. Bëlleg Tooling a Gedold bei niddrege Quantitéiten. Drock, Geschwindegkeet a programméiert Maueren op Skala. Wësst Är jährlech Zuel, an de Prozess wielt selwer. Wann et blow molding plécke, dergrouss Akkuen Gammeass wou d'Crossover Produkter liewen.