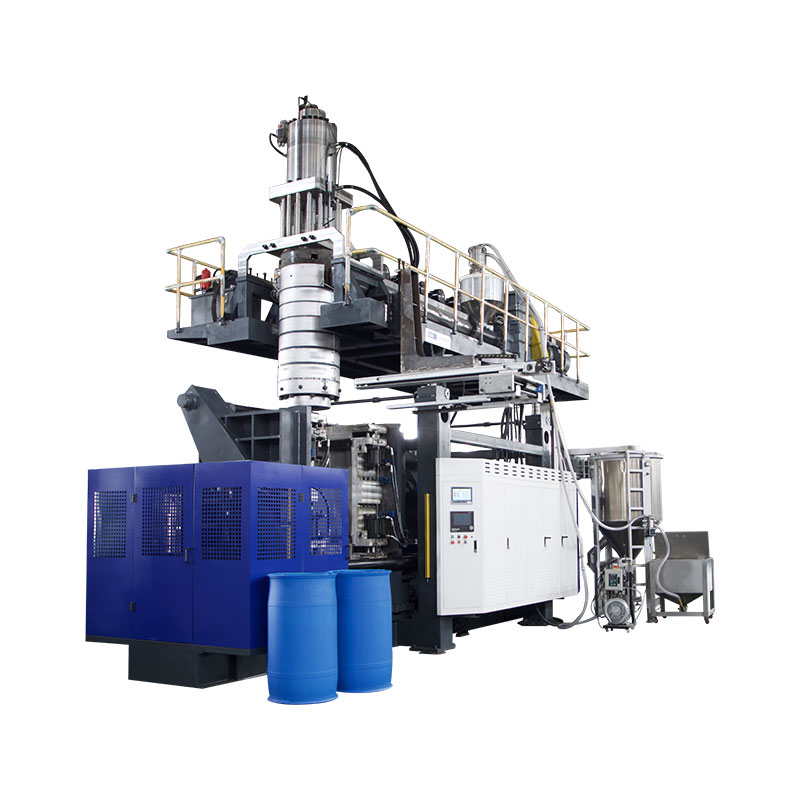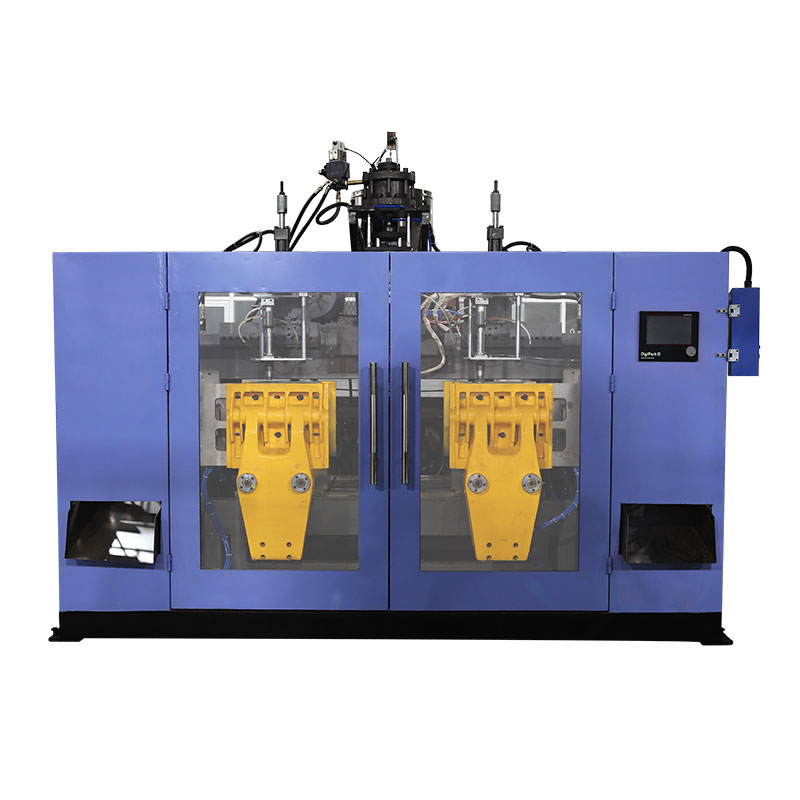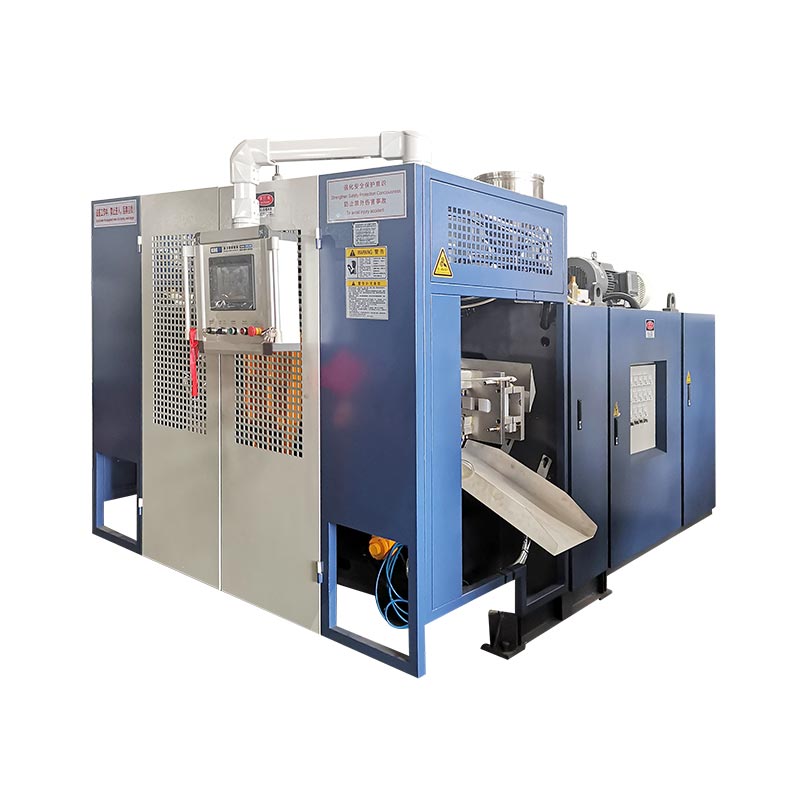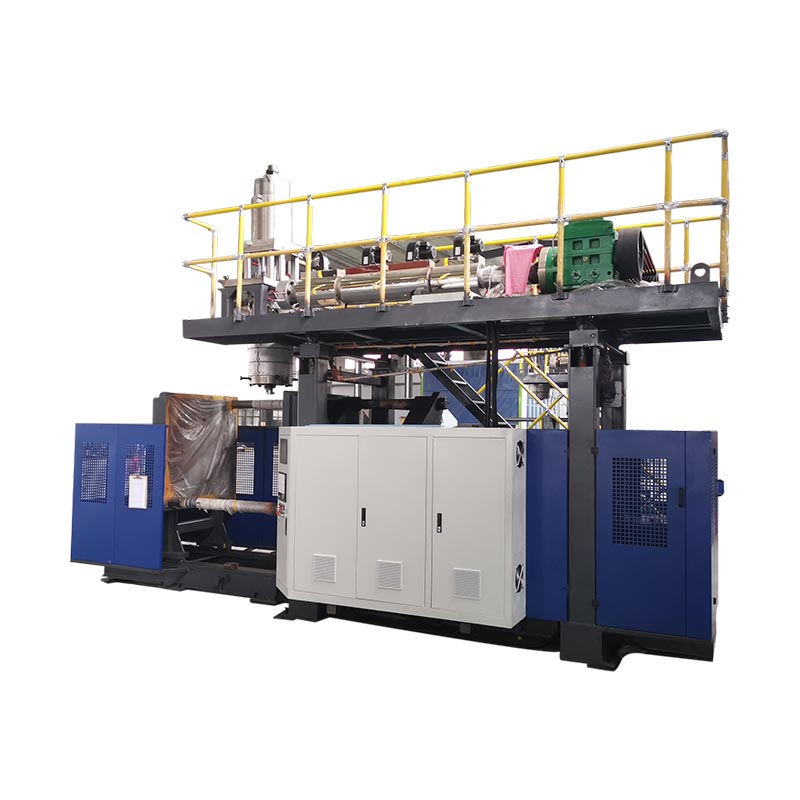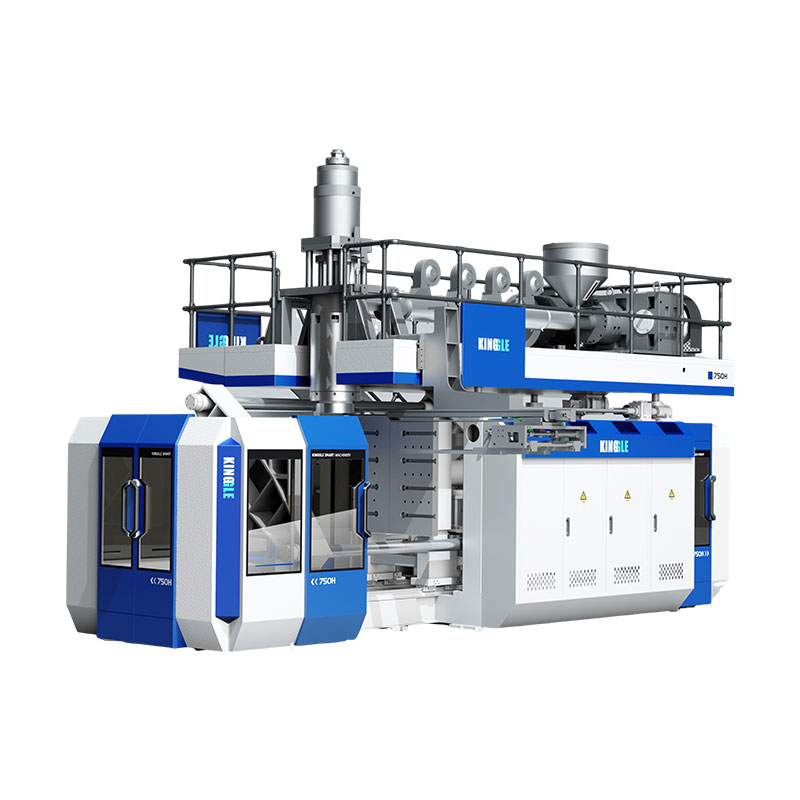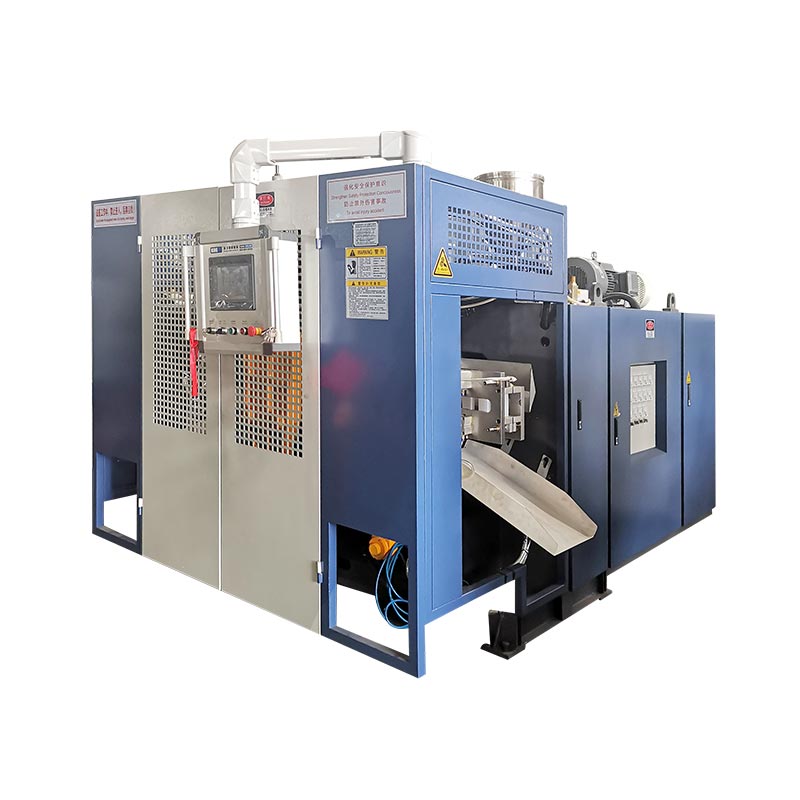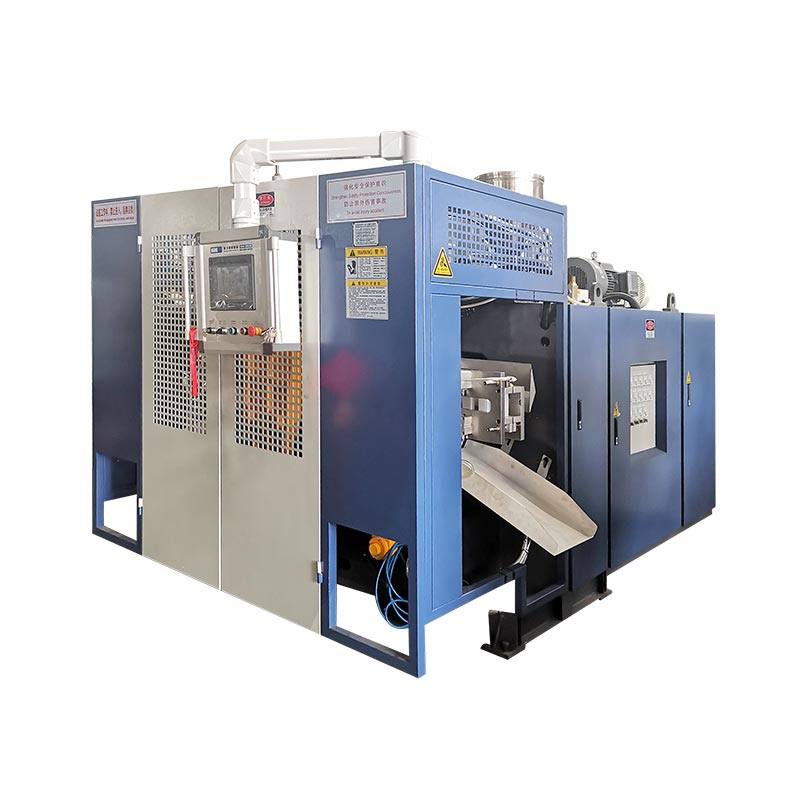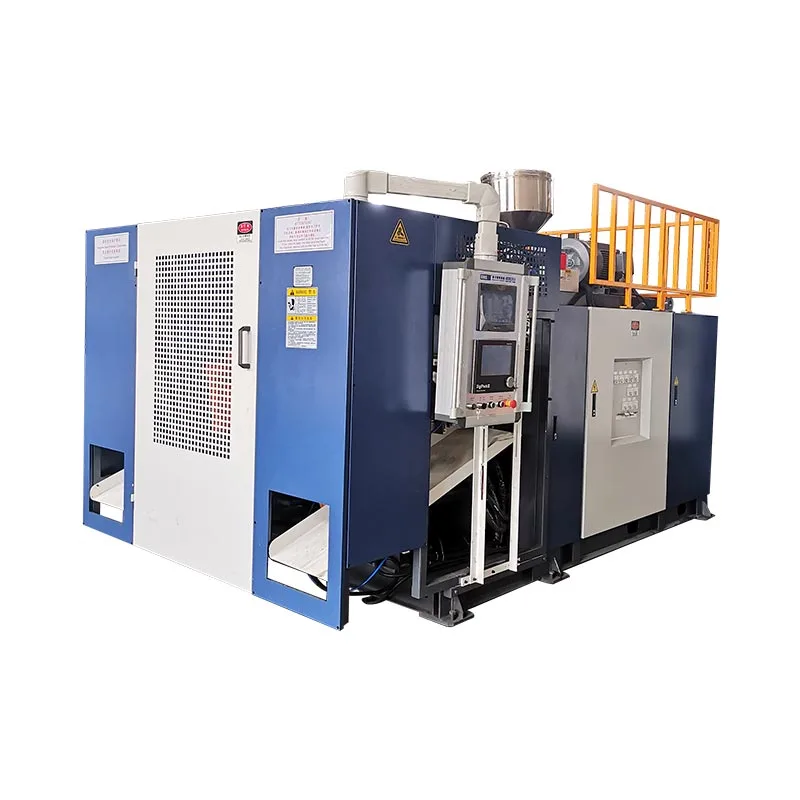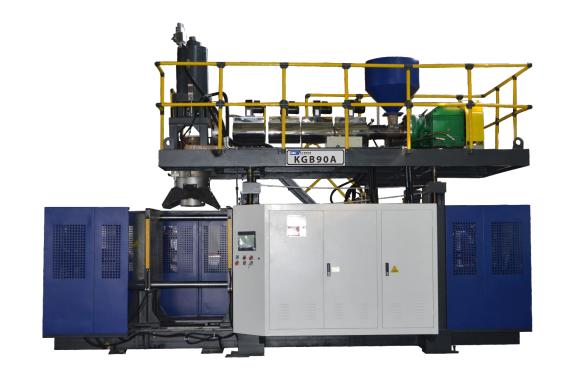
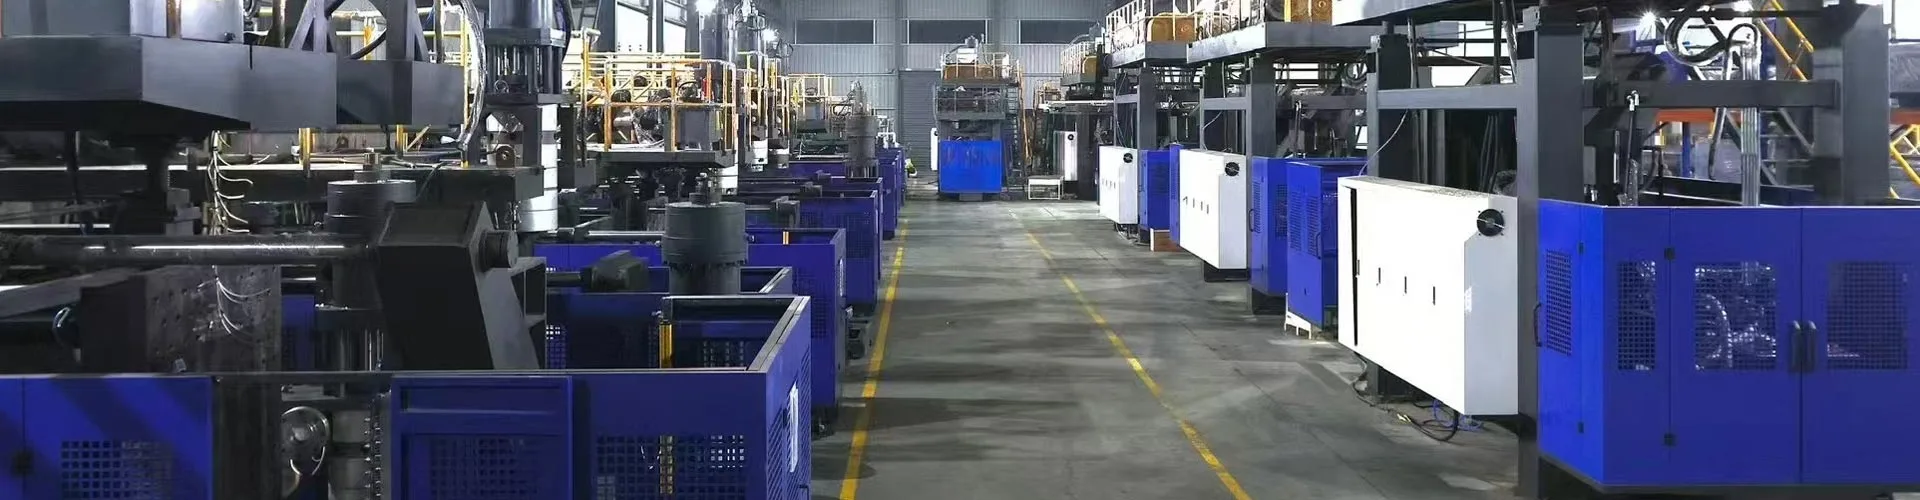
A kontinuéierlech Schlag molding Maschinnextrudéiert eng nonstop Parison wärend Schimmelstatiounen eran bewegen fir se ze fänken an opzebauen. Den Extruder hält ni op, wat dëst de schnellsten Wee fir HDPE a PP Container vu ronn 0,5 bis 30 Liter mécht. Dräi Variablen setzen Är Output: Statiounszuel, Stierfkophuelraim, an Zykluszäit. Dräi méi setzen Är Käschten: Energie pro Deel, Ënnerhalt a Schrott. Dëse Guide deckt béid Säiten, mat realen Spezifikatioune vun eisen eegene Maschinnen.
Kontinuéierlech Extrusioun deckt déi meescht vun de Plastikbehälter déi Dir an engem Dag handhabt. Detergent Fläschen, Motor Uelegbecher, Jerry Cans, agrochemesch Verpackungen - bal all kommen aus Maschinnen wéi dës.
Eng Erklärung virun den Detailer. Kloer PET Waasser Fläschen kommen aus engem anere Prozess, Sprëtz Stretch Schlag molding, op verschiddene Maschinnen. Dëse Guide deckt kontinuéierlech Extrusioun Schlagformen fir HDPE, PP, PVC, a PA. Wann Äert Produkt eng PET Getränkfläsch ass, ass d'Ausrüstung an eisemkontinuéierlech Maschinn Gammewäert et net maachen.
Maschinnkonfiguratiounen: wéi d'Schimmel de Parison treffen
All kontinuéierlech Maschinn léist dee selwechte Problem. D'Parison fléisst ouni opzehalen, sou datt d'Schimmel dohinner kommen, zoumaachen, blosen a klären virum nächste Schéiss. Wéi d'Maschinn mécht dat definéiert d'Konfiguratioun.
Schimmel-Plënneren Maschinnenshuttle d'Schimmel horizontal an d'Paris. De Bau ass einfach, bewisen a kosteneffektiv. Et deckt 2 bis 15 Liter Container.
Kromme-Aarm MaschinnenSchwenk d'Schimmel duerch e Bogen, wat d'Rees verkierzt an den Zyklus beschleunegt. Si droen och Co-Extrusiounskäpp fir 1 bis 6 Schichten. Dëst ass d'Klass fir héich Output a Layer Fläschen.
Da kënnt Statioun Grof.Eenzelstatioun (L)leeft eent Schimmelset.Duebelstatioun (D)leeft zwee Schimmel setzt een Extruder of, sou datt eng Säit bléist, während déi aner erausgeet.
| Configuratioun | Container Gamme | Bescht fir | Trade-off |
|---|---|---|---|
| Schimmel-beweegt, eenzeg Gare | 2-15 L | Modest Volumen, dacks Produktännerungen | Niddregsten Ausgang pro Maschinn |
| Schimmel-beweegt, duebel Statioun | 2-15 L | Héich Bänn op enger Produktfamill | Méi héich Käschten; brauch stänneg Nofro |
| Kromme Aarm, eenzeg Statioun | 5-30 L | Geschwindegkeet, Schichten Maueren, méi grouss Jerry Dosen | Méi héich Energie zéien |
| Kromme Aarm, duebel Statioun | 5-30 L | Maximum Ausgang, Multi-Layer um Volume | Héchste Kapital a Buedemfläch |
Planz fit, fréi gepréift:confirméieren véier Saachen ier Dir engagéiert - Buedem Plaz géint de Maschinn Foussofdrock, Plafongsverkleedung Héicht fir stierwen Kapp an Hopper loader, dräi-Phase Muecht fir d'verbonne Laascht, a gekillt Waasser Muecht. D'Maschinngewiicht variéiert vun 2,5 Tonnen op enger 2 L eenzeger Statioun bis 28,5 Tonnen op enger 30 L Krom-Aarm Duebelstatioun, also kontrolléiert och Är Buedembelaaschtung.
US Keefer sollten nach eng fréi Scheck derbäisetzen. Behälter fir Iessen, Gedrénks oder pharmazeuteschen Kontakt bréngen FDA Material Ufuerderunge, déi Är Harz an all Regrind Politik formen. Recycléiert Inhaltsregelen variéieren och vum Staat an änneren dacks, also bestätegt déi aktuell Ufuerderung fir Är Produktkategorie ier Dir d'Harzspezifikatioun gespaart.
Produktioun Leeschtung: Spezifikatioune an Fläschen pro Stonn verwandelt
All Katalog dréckt eng Ausgangsnummer. Liest et richteg, oder Dir wäert iwwer Liwwerung iwwerverspriechen.
Déi Zuelen weisen dedréchen Zyklus- d'Maschinn leeft eidel mat voller Geschwindegkeet, kee Plastik, keng Ofkillung. Benotzt se fir Maschinnen zimlech ze vergläichen. Benotzt se ni als Produktiounsprognose.
Hei sinn déi richteg dréchen Zyklus Figuren iwwer eis kontinuéierlech Gamme, mat de Spezifikatioune déi se féieren.
| Modell | Max Container | Dréchen Zyklus | Spannung | Schrauwen | HDPE Kapazitéit | Avg. Energie |
|---|---|---|---|---|---|---|
| KGB2L | 2 L | 600 pcs/h | 40 kN | 50 mm, L/D 25 | 30 kg/h | 12-18 kW |
| KGB2D eng | 2 L | 600 × 2 | 40 kN | 60 mm, L/D 25 | 55 kg/h | 12-18 kW |
| KGB5L | 5 l vun | 500 pcs/h | 65 kN | 60 mm, L/D 25 | 55 kg/h | 16-25 kW |
| KGB5D | 5 l vun | 500 × 2 | 65 kN | 70 mm, L/D 25 | 80 kg/h | 16-25 kW |
| KGB15L Präis | 15 l | 450 pcs/h | 165 kN | 75 mm, L/D 25 | 100 kg/h | 25-34 kW |
| KGB15D | 15 l | 450 × 2 | 165 kN | 90 mm, L/D 25 | 120 kg/h | 25-34 kW |
| KGH15L | 15 l | 500 pcs/h | 200 kN | 80 mm, L/D 25 | 150 kg/h | 40-50 kW |
| KGH15D | 15 l | 500 × 2 | 200 kN | 90 mm, L/D 25 | 180 kg/h | 40-50 kW |
| KGH30L | 30 l | 450 pcs/h | 300 kN | 90 mm, L/D 25 | 180 kg/h | 70-80 kW |
| KGH30D | 30 l | 450 × 2 | 300 kN | 100 mm, L/D 25 | 300 kg/h | 70-80 kW |
Elo ass d'Mathematik déi dës Zuelen an e Produktiounsplang mécht.
Zwou Regele maachen dat derate éierlech. Décke Maueren killen méi lues of, sou datt schwéier Deeler méi haart derate wéi liicht. An Wiesselen iessen Stonnen déi ni an engem Zyklus-Zäit Zuel schéngen.
Mooss Är eege derate no Installatioun. Fuert d'Maschinn eidel fir den dréchene Zyklus ze bestätegen, fuert dann eng voll Produktiounsverschiebung a verdeelt gutt Deeler no Stonnen. Dat Verhältnis gëtt Äre Planungsfaktor, an et hält stänneg wann de Prozess sech setzt.
Match d'Linn, net nëmmen d'Maschinn:Gréisst Är Schlagformoutput géint Är Fülllinn, net isoléiert. Eng Maschinn déi Är Filler outruns baut Inventar a Buedem clutter. Multiplizéiert Är geplangte Stécker pro Stonn duerch Schichtstonnen, deelt mat Fläschen pro Fall, a kontrolléiert dës Zuel géint Ären Downstream Fall a Palette Duerchgang ier Dir kaaft.
Material an Deel Design
Kontinuéierlech Extrusioun leeft PE, PP, PVC, an PA. HDPE dréit déi meescht Fläsch a Jerry kann schaffen, a seng verzeiend Veraarbechtungsfenster erkläert firwat et d'Kategorie dominéiert.
D'Schraube mécht déi richteg Aarbecht. Säin Duerchmiesser an Längt-zu-Duerchmiesser Verhältnis setzen wéi vill Harz d'Maschinn pro Stonn schmëlzt, an dat kappt d'Ausgab ier soss eppes mécht. Eis Maschinnen lafen 50 bis 100 mm Schrauwen op L / D 25, mat 3 bis 5 Heizzonen op der Fass an 3 × 5 bis 3 × 8 Heizsektiounen am Stierkopf.
| Material | Typesch Produkter | Wat ze kucken |
|---|---|---|
| HDPE | Detergent Fläschen, Jerry Dosen, Motor Ueleg Becher, Molkerei | Am meeschten verzeien. Match Schmelzindex zum Deelgewiicht - manner MFI fir méi grouss Deeler |
| PP | Hot-fill a méi héich Temperatur Verpakung | Méi schmuel Veraarbechtungsfenster; killt méi lues of, sou datt d'Zyklen verlängeren |
| PVC | Kloer Fläschen, Spezialitéit chemesch Verpakung | Hëtzt-sensibel. Degradéiert wann et waarm sëtzt; purge virun all Stopp |
| Maacht Mëschungen erëm | Käschtereduktioun iwwer déi meescht Produkter | Mëschung an engem kontrolléierten Verhältnis; kontaminéierte Regrind dréit Flecken an d'Schmelz |
Deel Design setzt Grenzen déi Maschinn net iwwerwanne kann. Déif Undercuts kämpfen géint d'Péng. Scharf Ecker dënnen d'Mauer wou de Parison am meeschten ausstreet. Handle brauche genuch Stierfkapp Duerchmiesser fir propper ze bilden - eis Käpp lafen 90 bis 220 mm op eenzel Die-Pin Modeller.
Bréngt d'Zeechnen un Äre Liwwerant ier Dir eng Schimmel schneiden. An eiser Erfahrung sinn déi meescht Wanddicke Reklamatiounen zréck op eng Designdecisioun anstatt e Maschinnastellung - an eng Stonn op der Zeechnung verhënnert Woche vu Versuch-a-Feeler.
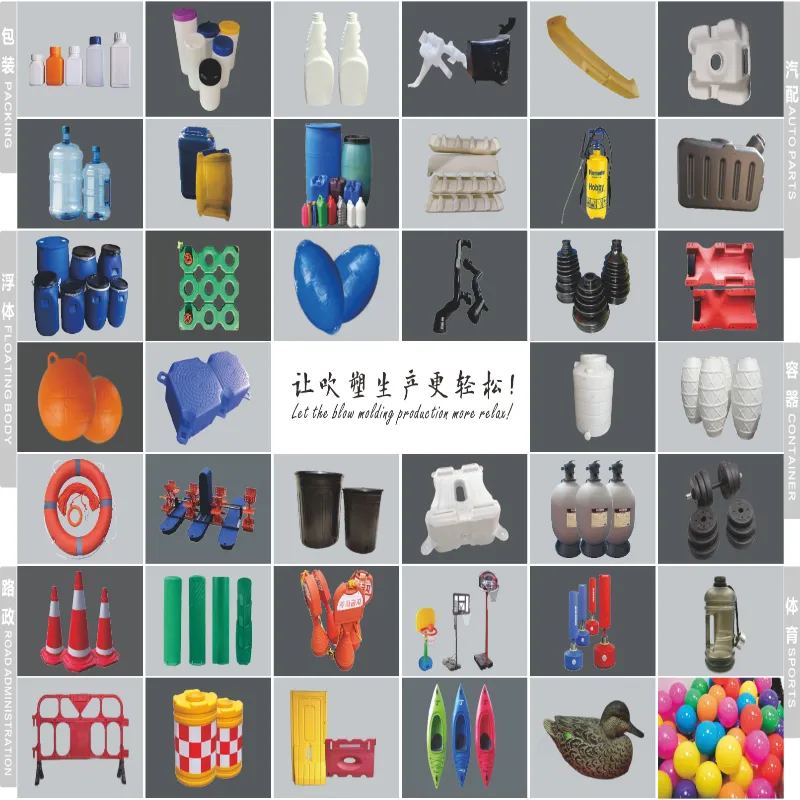
Schichten oppen méi Optiounen. A Co-extrusion Kapp gëtt eng faarweg Haut, eng transparent Vue Sträif, oder engem begruewe recycléiertem Kär - all am selwechte Schoss. Eis Kromme-Aarm Maschinnen Lafen 1 ze 6 Schichten, voll iwwerdeckt an derMulti-Layer Guide.
Automatisatioun, Kontrollen an Energie
D'Kontrollstack entscheet ob Qualitéit iwwer Schichten hält. Frot all Fournisseur wat dobannen sëtzt, an erwaart Nimm, net Adjektiver.
Eis Maschinnen lafen Mitsubishi PLCs, MOOG Servo Kontroll, Weinview HMIs, an OMRON, Schneider, a GEFRAN Komponenten. Programméiert Mauer-Dicke Kontroll variéiert de Stierwen Spalt duerch de Schoss, déi stellt Material wou den Deel et brauch an hëlt et eraus wou et net.
Fir Linnintegratioun, stellt dräi spezifesch Froen: wéi eng Protokoller d'PLC fir MES oder SCADA Verbindung aussetzt, ob Alarmer als strukturéiert Daten exportéieren, an ob de Fournisseur Ferndiagnostik ubitt. Mir bidden IoT Fern Iwwerwaachung sou datt eis Ingenieuren eng Maschinn an Echtzäit kënne kontrolléieren a Probleemer flagge ier se d'Produktioun stoppen.
Energie verdéngt seng eege Analyse. Dräi Laascht dominéieren: Faassheizung, de Fuersystem an d'Ofkillung. D'Tabell uewe weist den Duerchschnëttsverbrauch no Modell, a Killwaasser leeft 50 bis 180 L / min ofhängeg vun der Maschinngréisst.
Vergläichen Fournisseuren op dat pro-Deel Figur, net op Stonneplang molen. Eng méi séier Maschinn verdeelt déiselwecht Kilowatt iwwer méi Fläschen, wat dacks déi méi héich bewäert Maschinn méi bëlleg mécht fir ze lafen.
Liewenszykluswirtschaft: wat d'Maschinn kascht fir ze besëtzen
De Kafpräis ass eng Bezuelung. Besëtzer leeft fir e Jorzéngt. Fënnef Faktore féieren d'Kapitalkäschte, a véier fueren d'Betribskäschte.
| Käschten Chauffer | Kategorie | Notizen |
|---|---|---|
| Maschinn Gréisst a Statioun Grof | Kapital | Déi gréissten eenzel Variabel |
| Layer Zuel | Kapital | All Layer füügt en Extruder a Kapp Komplexitéit |
| Schimmel a Huelraim | Kapital | Normalerweis getrennt zitéiert - Budget fir si |
| Downstream Automatisatioun | Kapital | Deflashing, Leck Testen, Vermëttelen |
| Energie | Betribssystemer | Benotzt d'Per-Deel Figur hei uewen |
| Aarbecht | Betribssystemer | Falt schaarf mat automatiséierter Deflashing an Handhabung |
| Schrauwen an erëm schneiden | Betribssystemer | D'Regrind Loop zoumaachen erholen de Flash deen Dir scho bezuelt hutt |
| Ersatzstécker an Ënnerhalt | Betribssystemer | Budget jäerlech; Stock Fast-wear Artikelen op der Plaz |
Baut Äre Payback Modell op der Delta, net am Ganzen. Vergläicht déi nei Linn géint dat wat Dir haut laaft: Deeler pro Stonn gewonnen, Aarbechtsstonnen gespuert, Schrott reduzéiert, Energie pro Deel geännert. Deelt d'Maschinn- an Toolingskäschte mat deem alljährlechen Gewënn, an Dir hutt eng Payback Period an Ären eegenen Zuelen anstatt e Verkeefer.
Ënnerhalt an Echec Modus
Uptime kënnt aus engem Zäitplang, net vu Gléck. Plan dräi Niveauen vun der Aarbecht.
| Intervall | Aufgaben |
|---|---|
| Deeglech | Iwwerpréift stierwen Kappheizungen an Temperaturen; läscht de Prise-off Beräich; z'iwwerpréiwen de Kältewaasserstroum an den Drock |
| Wochemaart | Iwwerpréift Spannungsgesichter a Lokalisatiounsstiften; kontrolléieren Servo an hydraulesch Drock; iwwerpréiwen Schrott Taux fir Drift |
| Trimester | Leeschtung Leeschtung Diagnostik; Inspektioun vum Schmiersystem; kritesch Komponente kalibréieren |
| Jährlech | Inspektéieren d'Schraube an d'Fassverschleiung; Déngscht de stierwen Kapp; iwwerpréift de komplette Ersatzdeeler Inventar |
Gemeinsam Echec Modi verfollegen Mustere: verschleeft Prise-off Kanten schwächen Basis Schweess, dreiwend Heizung Zonen änneren Mauer Verdeelung, an dulled clamping Gesiichter loossen Flash schéngen. Jiddereen weist sech als Defekt um Deel als éischt op.
Bedreiwer Training bezilt méi séier wéi all Ersatzdeeler. Bestätegt wat Äre Fournisseur enthält, a bestätegt datt d'Installatioun d'Maschinnschutz- a Sperrprozeduren op Är lokal Sécherheetsfuerderunge deckt - an den USA, dat heescht datt d'OSHA Konformitéit ofgeschloss ass ier d'Linn d'Produktioun leeft.
Frot iwwer d'Garantie schrëftlech:eis leeft ee Joer op der ganzer Maschinn vun der Arrivée bei Ärer Fabréck, mat Haaptkomponenten wéi de MOOG Wanddicke Controller a Servomotoren déi op zwee Joer verlängeren. Frot all Fournisseur wat hir Garantie deckt, wat et ausgeschloss ass a wéi séier Ersatzdeeler Äert Land erreechen.
Wielt Är Configuratioun
Aarbecht an dëser Uerdnung: Container Volume a Material schmuel d'Maschinn Klass, alljährlechen Volume entscheet eenzeg oder duebel Gare, an Layer Ufuerderunge entscheet Schimmel-beweegt oder kromme Aarm. Huelraim skaléieren dann d'Ausgab op Är Prognose.
Eisfënnef-Schrëtt Auswiel Guidegeet dat Gréisst Wee am Detail. Fir Behälter iwwer 30 Liter gëtt de Parison ze schwéier fir eng kontinuéierlech Extrusioun, an d'Entscheedung geet op Akkumulatiounsmaschinnen - iwwerdeckt an eisemAkkumulator vs kontinuéierleche Verglach.
Oft gestallte Froen
Wat ass eng kontinuéierlech Schlagformmaschinn?
Eng kontinuéierlech Schlagformmaschinn extrudéiert en nonstop Röhre vu geschmollte Plastik, e Parison genannt, während eng oder zwou Schimmelstatiounen eran kommen fir se ze fangen, zou ze maachen an den Deel opzebauen. Den Extruder hält ni op. Dëst passt kleng a mëttel Behälter an HDPE, PP, a PVC - Fläschen, Jerry Dosen, a Schmierstoffverpackungen. Grouss Deeler benotzen Akkumaschinnen amplaz, well eng schwéier hängend Parison streckt ier d'Schimmel zou ass.
Wéi berechnen ech Flaschen pro Stonn aus Zykluszäit a Huelraim?
Multiplizéiert Zyklen pro Stonn duerch Huelraim pro Stierfkapp no Statiounszuel. Eng Maschinn bewäert op 600 dréchen Zyklen pro Stonn mat engem 2-Kavitéitskop op enger Duebelstatioun erreecht 2.400 Stécker pro Stonn an der Theorie. Dann gëllen e realistesche Derate fir Ofkillung, Ëmgank an Ëmstellung, well Katalog Bewäertungen weisen datt d'Maschinn eidel fuert. Plan Kapazitéit op der derated Zuel.
Wéi eng Materialien lafen op enger kontinuéierlecher Schlagmaschinn?
HDPE, PP, PVC, a PA lafen gutt op kontinuéierlech Extrusiounsblowformmaschinnen. HDPE dominéiert d'Produktioun vu Flaschen a Jerry Can. Passt d'Schraube un d'Material: méi steife Qualitéite brauche méi Schmelzkapazitéit, dofir ass d'Schrauwenduerchmiesser an d'Längt-zu-Duerchmiesser Verhältnis wichteg. Kloer PET Getränksfläschen benotzen en anere Prozess - Sprëtz Stretch Schlagformen - a verschidde Maschinnen.
Wéi vill Energie benotzt eng kontinuéierlech Schlagformmaschinn?
Duerchschnëtt Energieverbrauch Skala mat Maschinn Gréisst. Kinggle kontinuéierlech Maschinnen lafen 12 bis 18 kW op der 2 L Klass, 16 bis 25 kW op der 5 L Klass, 25 bis 34 kW op der 15 L Klass, an 40 bis 80 kW op High-Speed Kromme-Aarm Modeller. Vergläicht Fournisseuren op Energie pro fäerdeg Deel anstatt pro Stonn, well eng méi séier Maschinn verbreet déi selwecht Zeechnen iwwer méi Stécker.
Wéi eng Ënnerhalt brauch eng kontinuéierlech Schlagformlinn?
Plangt alldeeglech, wëchentlech a véierter Aarbecht. All Dag: kontrolléiert d'Kappheizungen, läscht d'Kneip-Off-Beräich, kontrolléiert de Killwaasserfloss. Wöchentlech: Spannflächen an hydraulesch oder Servo-Drock kontrolléieren. Trimester: Laf Performance Diagnostik, kontrolléiert de Schmiersystem a kalibréiert kritesch Komponenten. Halt séier Verschleiung Ersatzstécker op der Plaz, well e fehlenden Deel méi an der Ënnerzäit kascht wéi am Inventar.
Nächste Schrëtt hänkt dovun of wou Dir sidd
Schéckt Är Containerdetailer - Volumen, Material, Wanddicke, Zilausgang - an eis Ingenieuren reagéieren mam richtege Wee fir Är Bühn:
- Probéiert en neit Produkt?Mir wäerten eng Startkonfiguratioun recommandéieren an Ären Deel an engem Proufprobe lafen.
- Kapazitéit bäidroen?Mir bauen d'Ausgabmathematik géint Är Fülllinn an zitéieren de passende Modell.
- Eng Alterungsmaschinn ersetzen?Mir vergläichen Energie pro Deel a Schrott géint Är aktuell Linn, sou datt de Réckzuch vun Ären Zuelen kënnt.
All Zitat nennt de Modell, d'Komponenten, d'Handelsbedéngungen an d'Leadzäit - regelméisseg Modeller lafen 30 bis 40 Deeg, personaliséiert baut 60 bis 120 Deeg. Browst devoll kontinuéierlech Maschinn Gammewährend Dir sammelen Är Zuelen.
Ufro eng Konfiguratioun an Devis →Eng kontinuéierlech Schlagmaschinn verdéngt seng Plaz duerch Rhythmus - en Extruder deen ni stoppt, Schimmel déi ophalen, an eng Zeil mat Ärem Filler. Kritt d'Konfiguratioun, d'Kavitéitszuel, an d'Derate Recht, an d'Ausgab Mathematik hält an der Produktioun. Gesinn d'Modeller an Spezifikatioune an derkontinuéierlech Schlag molding Maschinn Gamme.