E Schlagstift liwwert d'Loft an d'Parison an, an e puer Extrusiouns Schlagformen Designen, hëlleft den Containerhals ze kalibréieren oder fäerdeg ze maachen. Diagnoséiert Halsfehler andeems Dir den Ausfall lokaliséiert, de komplette Tooling- a Schließsystem iwwerpréift, dann d'Korrektur géint d'Produktfuerderunge verifizéieren.
Ier Dir de Schlagstift ännert
- Identifizéieren wou den Hals fir d'éischt beschiedegt gëtt oder aus der Spezifizéierung.
- Halt Proben tracibel op d'Gare, d'Kavitéit an d'Toolingrevisioun.
- Separat Ausrichtung a Verschleiung vu Loftliwwerung, Timing a Ofkillungsfroen.
- Bestätegt d'Resultat mat der spezifizéierter Fläsch, Zoumaache an Testbedéngungen.
Wat mécht e Schlagstift bei Extrusiounsblowformen?
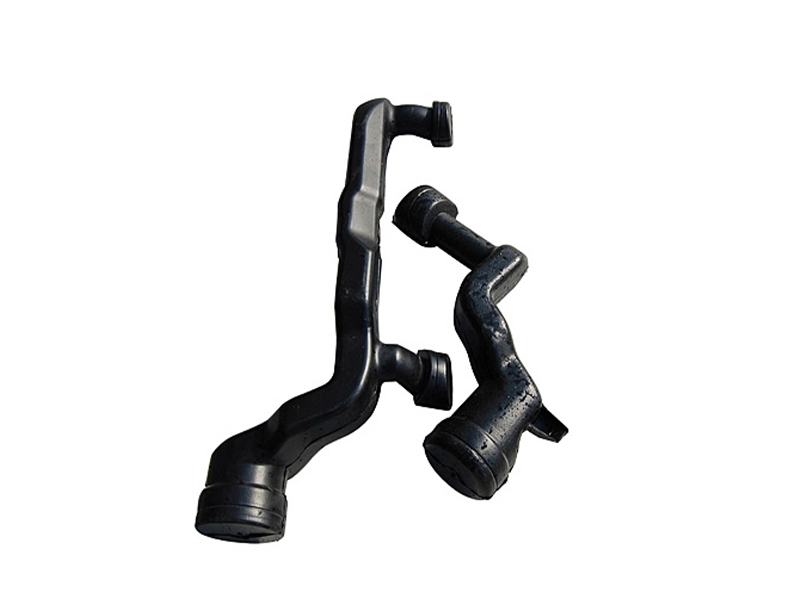
De Schlagstift gehéiert zu der Blosarrangement. Et liwwert d'Loft, déi e gefaange Parison géint d'Schimmel erweidert. Op Systemer entworf fir e kalibréierte Finish, funktionnéiert d'Blow-Pin Assemblée och mam Hals Tooling. E Schneidring, Killpassage oder aner Ofschlossfunktioun hänkt vum aktuellen Design of; den Numm eleng identifizéieren net déi geliwwert Funktiounen.
Eastman beschreift blow-PIN Methoden fir thread-Finish Eechung an Trimmen an hiremextrusion blow molding Guide fir copolyesters. Dat ass en nëtzlecht Beispill vun der Tooling Bezéiung. Seng Harzspezifesch Opstellungswäerter solle mat de Materialien an Ausrüstungsarrangementer bleiwen, déi an deem Guide beschriwwe ginn.
Identifizéieren d'Funktioun ier Dir d'Ursaach zougewisen
A Fläsch Finish enthält Funktiounen mat verschiddenen Aarbechtsplazen. Den Halsbuer, de externe Fuedem an d'Versiegelungskontaktgebitt brauchen hir eege Zeechnungsreferenzen. D'Zoumaache kann géint eng Daach oder eng aner entworf Kontaktfläche versiegelen. Notéiert déi aktuell Dichtungsarrangement ier Dir e Mark als Ursaach vun engem Leck beschreift.
Den externen Ofschloss kënnt aus der kompletter Tooling a Formungssequenz. All dat un de Schlagstift zouzeweisen spréngt d'Materialinstrumenter iwwer. Eng Dimensiounsbeschwerde sollt dofir d'Feature, d'Miessmethod an d'Tools identifizéieren déi se beaflossen.
A stierwen PIN an eng IBM Kär Staang sinn verschidde Referenze
De Stierfstift oder de Stamm gehéiert zum Schmelzformende Tooling um Stierfkapp. Duercherneen déi Komponente mam Schlagstift kann eng Ënnerhaltsufro op déi falsch Versammlung féieren. Benotzt d'Deel Zeechnen an d'Versammlungsidentifikatioun anstatt e Workshop Spëtznumm.
Sprëtz Schlag molding benotzt eng aner Preform-a-Kär Arrangement. Dëse Guide adresséiert extrusion Schlag molding Hals Kontrollen. Fir Schimmel Fonctiounen doriwwer eraus den Hals, derextrusion Schlag Schimmel Design Guideerkläert déi méi breet Relatioun tëscht Formen, Ofkillen a Belëftung.
Lokaliséiert den Halsdefekt ier Dir de Schlagstift ännert
Erhaalen eng gescheitert Fläsch ier Dir d'Rezept ugepasst. Markéiert de Defekt a seng Orientéierung. Identifizéieren d'Statioun an d'Kavitéit, behalen dann eng vergläichbar akzeptabel Probe. E Bericht deen nëmmen "Halsproblem" seet léisst e puer ganz verschidden Ermëttlungen op.
Trennt e Leck duerch d'Halsmauer vun engem Leck op der Fläsch-a-Zoumaache Interface. Kontrolléiert och ob d'Leck-Test-Fixture Kontakter oder Dichtungen géint déiselwecht Feature wéi d'Finale Zoumaache. E Fixtureproblem an e Verpackungsleck kënne verschidde Korrekturaarbechten erfuerderen.
Vergläicht den Deel op successive Etappen
Wou d'Qualitéitsprozedur eng sécher Probe erlaabt, vergläicht den Hals no der Formung, nom Trimmen an no der Downstream Handhabung. Füügt de zouenen Package derbäi wann de Feeler erschéngt nom Kappen. Sammelen duerch guttgeheescht Echantillon Punkten; Zougang zu bewegt Tooling ass keng Probemethod.
Wann e Kontaktmark fir d'éischt nom Trimmen erschéngt, iwwerpréift d'Ausschneiden an d'Ënnerstëtzungsarrangement ier Dir d'Blow-Pin Ausrichtung ännert. Wann en Hals ännert d'Form während der spezifizéierter Konditiounsperiod, enthale thermesch Geschicht an der Iwwerpréiwung. Dës Observatioune Guide déi nächst kontrolléieren; se etabléieren net selwer eng Ursaach.
Benotzt d'Muster ouni et an eng Diagnos ze maachen
Eng betraff Gare verdéngt e Bléck op säi Tooling an Handhabungswee. E Problem iwwer verschidde Huelraim garantéiert och eng Iwwerpréiwung vu gemeinsame Bedéngungen. Weder Muster schléisst eng Tool-relatéiert Ursaach aus: Multiple Assemblée kënnen deeselwechten Design, Setupinstruktioun oder rezent Ersatz deelen.
Notéiert wat geännert huet ier déi éischt refuséiert Probe. Nëtzlech Entréen enthalen d'Schimmelinstallatioun, d'Material oder d'Verschlussbatch, d'Ënnerhaltsaarbecht an d'Rezeptrevisioun. Halt den ursprénglechen Zoustand am Rekord siichtbar sou datt eng spéider Verréckelung eng Observatioun vun enger verdächteger Erklärung ënnerscheeden kann.
Wann den Echec ass eigentlech am Kierper oder ënnen Weld, benotzen derméi breet Extrusioun Schlag molding Troubleshooting Guide. D'Halsinspektioun sollt net all Containerdefekt an eng Blow-Pin Reparatur absorbéieren.
Véier Halsdefekt Musteren an d'Beweiser fir ze sammelen
Eng nëtzlech Troubleshooting Tabelle seet den Techniker wat ze iwwerpréiwen ier Dir eng Upassung auswielt. Ähnlech ausgesinn Mängel kënne verschidde Stadien involvéieren. Halt déi verdächteg Komponent getrennt vun der observéierter Feature bis Miessunge oder e kontrolléierte Verglach d'Verbindung ënnerstëtzen.
FormosaPolyethylen a Polypropylen Schlagform Guide, iwwerschafft Abrëll 2025, identifizéiert verschidde méiglech Ursaachen vun der Zoumaache Leckage. Et behandelt och Top-Flash Trennung an Hals Ovalitéit als ënnerscheedleche Problembehandlungssujeten. Dësen Ënnerscheed ass méi nëtzlech wéi eng Deckeninstruktioun fir de Schlagstift ze ersetzen.
| Observéiert Defekt | Beweiser fir éischt ze sammelen | Froen ze trennen | Verifizéiert no der Korrektur |
|---|---|---|---|
| Oval oder verzerrt Hals | Zeechnen Dimensiounen, Mooss Orientatioun a Prouf Conditioun op all Etapp | Formen Geometrie, thermesch Ännerung, Fräisetzung an Ëmgank | Déi selwecht Dimensiounen op der ausgemaach Konditioun Zäit |
| Scoring oder beschiedegt Dichtungsgebitt | Mark Positioun, Kontakt Muster an déi éischt Etapp weist Schued | Toolkontakt, Ausschneiden, Ënnerstëtzung an Downstream Kontakt | Uewerfläch Zoustand an déi entspriechend Package Funktioun |
| Top Flash bleift befestegt oder Tréinen | Schnëttkant, Tool Identitéit an Zoustand vum aktuellen Schneidpaar | Verschleiung, matgeometrie an déi guttgeheescht Schneidsequenz | Propper Trennung an eng onbeschiedegt Finish |
| De Package leeft nom Ofdeckung | Leak Location, Fläsch an Zoumaache Identitéit, Assemblée an Test Konditiounen | Halsgeometrie, Dichtungskontakt, Zoumaachekompatibilitéit an Testopstellung | De spezifizéierte zouene Package ënner dem ausgemaachten Test |
Ovalitéit brauch e Miesskonditioun
Mooss déi definéiert Feature an den Orientatiounen erfuerderlech vu sengem Zeechnen oder Inspektiounsplang. Behalen d'Messzäit an d'Probekonditioun. Vergläicht eng waarm Fläsch direkt vun der Maschinn mat enger bedingter Referenz kann verstoppen ob den Ënnerscheed während der Formung oder spéider Ofkillung entstanen ass.
En Hals deen oval ausgesäit ass e Grond fir z'ënnersichen. Et ass net genuch Beweiser fir eng nei Blow-Pin Positioun virzeschreiwen. Kontrolléiert déi entspriechend thermesch an Ëmganksbedingunge niewent de Tooling Referenzen ier Dir d'Korrekturaktioun auswielt.
Surface Marken a befestegt Flash brauche verschidde Rekorder
Foto e Score mat senger Richtung a Plaz sichtbar. Fir e beschiedegt Dichtungsgebitt identifizéieren déi virgesinn Kontaktfläch mat de Flaschen-a-Zoumaache Zeechnungen. Fir befestegt Blitz, bewahrt de geschniddene Rand a notéiert d'Komponenten, déi d'Schneidpaar bilden. Dëst si verschidde Froen och wa béid Mängel no beim Mond optrieden.
Ier Dir e Schneidkomponent schärft oder ersetzt, bestätegen datt d'Montage dës Aarbecht erlaabt an datt de gepaart Tool gëeegent ass. Ee Rand ze reparéieren ouni seng Matingskomponent ze iwwerpréiwen kann d'Enquête onkomplett loossen.
E Kappleck gehéiert zum komplette Package
Bestätegt wéi eng Zoumaache gepasst gouf a wéi se applizéiert gouf. En Hals kann eng Dimensiounscheck passéieren, während de komplette Package nach ëmmer seng spezifizéiert Funktioun feelt. Ëmgekéiert kann en inakzeptabelt Testresultat aus der Testarrangement selwer kommen. Widderhuelen d'Kontroll mat der guttgeheescht Opstellung ier Dir d'Resultat als Beweis vun engem Tooling Feeler behandelt.
Fir kontinuéierlech Fuedemschließungen,ASTM D2063/D2063M-24Adressen Dréimoment Retention mat manueller Testausrüstung. Säin publizéierten Ëmfang betrëfft d'Entfernungsmoment ënner definéierte Bedéngungen. A Dréimoment Resultat soll als Resultat opgeholl ginn; et ersetzt net de spezifizéierte Lecktest vum Package.
Kontrolléiert Ausrichtung, Verschleiung, Loftversuergung an Timing separat
Den Ausdrock "check the blow pin" brauch en Inspektiounsplang hannendrun. E Positiounsfehler, eng beschiedegt Kontaktfläch a limitéiert Loftversuergung si verschidde Befunde. D'Kombinatioun vun hinnen an eng Ënnerhaltsinstruktioun mécht et schwéier z'erklären firwat eng bestëmmte Reparatur oder Astellungsännerung ausgewielt gouf.
Ausriichtung fänkt mat guttgeheescht Referenzen un
Bestätegt d'Blow-Pin Assemblée, den Hals Tooling an d'Montage Referenzen géint hir Zeechnungen. Identifizéiere wéi eng Feature den Datum liwwert a wéi eng Positioun gemooss gëtt. Eng Linn op enger Foto gezeechent kann d'Relatioun tëscht verstoppte Flächen net feststellen.
Benotzt d'Inspektiounsmethod vum Maschinnhersteller a sécheren Zougangsprozedur. Vergläicht déi entspriechend Miessunge mat genehmegt Limite fir déi Versammlung. Wann d'Montage- oder passende Tool geännert huet, iwwerpréift de ganze Stack vu Komponenten ier Dir ugeholl datt déi viregt Positioun applicabel bleift.
Trennt sichtbar Marken aus gemoossene Verschleiung
Eng siichtbar Mark soll opgeholl ginn, mä seng Bedeitung hänkt op wou de Komponente Kontakt Produit oder mating Outil. Vergläicht d'Mark mat der Defektplaz an den applicabelen Zeechnungsfuerderunge. Uewerfläch Erscheinung eleng etabléiert net eng universell Ersatzschwell.
Kontrolléiert d'Identitéit vun Inserts, Réng an aner gepaart Komponenten, wou se Deel vum Design sinn. Zwee Stécker, déi physesch zesumme passen, kënnen nach ëmmer zu verschiddene Versioune gehéieren. Eng Ersatzsufro soll d'Versammlungsverhältnis enthalen, net nëmmen eng Foto vum ewechgehollen Pin.
Iwwerpréift de komplette Loftwee
Benotzt déi genehmegt Diagnostik fir Versuergungsbedéngungen, Restriktiounen, Ventiloperatioun a Leckage no beim Tool z'ënnerscheeden. En Drockdisplay Upstream ass e Beweis. D'Enquête muss nach feststellen ob déi erfuerderlech Loft de Prozess duerch de geplangte Wee an d'Sequenz erreecht.
D'Liesunge sollten d'Miessplaz an d'Zykluskonditioun identifizéieren. Trennt net eng Drocklinn oder improviséiert den Zougang fir eng Liesung ze kréien. Breet Planz-Versuergung Froen gehéieren zu derMaschinn Utility Ufuerderunge; déi lokal Toolcheck soll op déi aktuell Maschinn tracibel bleiwen.
Timing a Killmëttel brauchen hiren eegene Verglach
Iwwerpréift déi applicabel Insertion, Blosen, Ausschneiden, Auspuff- a Réckzuchsevenementer. E puer vun dëse Funktiounen kënnen en anere Mechanismus benotzen oder guer net zum Schlagstift gehéieren. Passt d'Evenementnimm op der HMI un déi aktuell Ausrüstungsdokumenter ier Dir eng Upassung proposéiert.
Erhaalen d'Rezept an z'ënnerscheeden e Kommando aus Bestätegung datt eng Aktioun geschitt ass. DéiHMI Astellungen an Alarm Guideerkläert de Wäert vun der Opnam vun aktuellen Konditioune mat der Eventsequenz. Ëmfaasst Hals Ofkillung a Prouf Conditioun wou déi observéiert Deformatioun se relevant mécht.
Benotzt déi genehmegt Limite fir d'Maschinn an d'Tooling. En allgemengen Artikel kann net e séchere Schlag-Pin-Schlag, Spillraum, Drock, Schneidkraaft oder Timing-Inkrement fir eng onidentifizéierter Versammlung etabléieren.
E kontrolléierten Troubleshooting a Verifizéierungsworkflow
Schreift d'Observatioun an de proposéierten Test separat op. "Burr sichtbar nom Trimmen" ass eng Observatioun. "Schneidring brauch Ersatz" ass eng Hypothese bis d'Inspektioun et ënnerstëtzt. Dësen Ënnerscheed am Rekord ze halen mécht eng Iwwerreechung méi nëtzlech a verhënnert datt eng fréi Erklärung déi akzeptéiert Erklärung gëtt.
- Definéiert déi gescheitert Ufuerderung.Markéiert d'Plaz, behalen d'Probe a bestätegt d'Inspektioun oder Testmethod. Identifizéieren ob d'Reklamatioun Dimensiounen, Uewerflächenzoustand, Trimmen oder de zouene Package betrëfft.
- Spär d'Probe Identitéit op de Setup.Rekord Maschinn, Statioun, Kavitéit, Tooling Revisioun a Materialbatch. Erhaalen d'Rezept an d'Zoumaache Identitéit wann de Versoen d'Kapping implizéiert.
- Kontrolléiert ënner de spezifizéierte séchere Konditiounen.Benotzt guttgeheescht Zougang an Isolatiounsprozeduren virum Ënnerhalt oder Kontakt mat Tooling. Kontrolléiert diagnostesch Operatioun erfuerdert seng eege autoriséiert Prozedur.
- Test déi stäerkst ënnerstëtzt Hypothese.Wielt eng autoriséiert Ännerung bannent de genehmegt Grenzen. Halt aner kontrolléierbar Konditioune stabil genuch fir de Verglach z'interpretéieren, an all Bedingung ze dokumentéieren déi net ofgehale ka ginn.
- Widderhuelen déi relevant Kontrollen.Kontrolléiert déiselwecht Feature a widderhuelen de spezifizéierte funktionnelle Test. Fëllt déiselwecht Miesskonditioun un sou datt de Verglach sënnvoll bleift.
- Notéiert d'VerëffentlechungsEntscheedung.Behalen d'Resultater mat der iwwerschafftem Setup. Follegt de Qualitéitsplang fir weider Verifizéierung an z'identifizéieren wien d'Produktiounsverëffentlechung guttgeheescht huet.
D'Servicer stellt Risiken ausserhalb vum Qualitéitsproblem vir.OSHA's geféierlech-Energie Leedungidentifizéiert onerwaart Startup an der Verëffentlechung vun gespäichert Energie als sérieux Ënnerhalt Risiken. Maschinnspezifesch Isolatioun muss déi relevant Energiequellen adresséieren. En HMI Stop Kommando eleng soll net als Ersatz fir déi erfuerderlech Isolatiounsprozedur behandelt ginn.
Halt e kuerze Rekord deen d'Conclusioun ënnerstëtzt
E Verglach brauch eng definéiert Inspektiounsfenster. Notéiert d'Zuel déi iwwerpréift gouf an d'Zuel déi deeselwechte festgeluegte Critère gescheitert huet. Label widderholl Kontrollen op der selwechter Prouf getrennt, sou datt de Rekord se net als zousätzlech Fläschen zielt.
| Rekord | Wat dran gehéiert |
|---|---|
| Identitéit | Maschinn, Statioun / Kavitéit, Schimmel, Blow-Pin Assemblée an Zeechnen Versiounen |
| Baseline | Defekt Location, fréiste betraffene Stadium, Rezept a Probe Zoustand |
| Inspektioun Beweiser | Fotoen, gemooss Funktiounen, Method an applicabel Akzeptanz Grenzen |
| Kontrolléiert Ännerung | Genehmegt Aktioun, Persoun responsabel a Konditiounen ofgehalen oder geännert |
| Verifikatioun | Inspektéiert Quantitéit, Feeler, Testbedéngungen, weider Kontrollen a Verëffentlechungsgenehmegung |
Wann en Taux gemellt gëtt, definéiert et als gescheitert iwwerpréift Fläschen gedeelt duerch all iwwerpréift Fläschen an där Fënster. Halt de Critère an d'Probebasis konsequent tëscht Vergläicher. Eng kleng Probe ouni observéiert Feeler ass e Proberesultat, net e Verspriechen datt zukünfteg Produktioun fräi vu Leck ass.
Eskaléiert en ongeléist Resultat mat den originelle Beweiser intakt. Déi gescheitert an akzeptabel Proben mat der Tooling Identitéit ze schécken ass méi nëtzlech wéi nëmmen dat lescht Rezept weiderzeginn. De Fournisseur oder d'Qualitéitsteam kann dann iwwerpréiwen wat tatsächlech observéiert gouf a wat all probéiert Korrektioun geännert huet.
Erhalen an ersetzen déi richteg Blow-Pin Assemblée
Identifizéieren d'Versammlung ier Dir en Ersatz bestellt. Halt d'Maschinn Seriennummer, d'Schimmelidentifikatioun an d'Blow-Pin Zeechnungsrevisioun zesummen. Fannt déi passend Hals-Insert a Schneidkomponenten, wann et zoutrëfft. E gemeinsame Komponentnumm oder ähnlechen Äusseren Duerchmiesser erstellt keng Austauschbarkeet.
Botzen, Reworking an Ersatz erfuerderen verschidden Entscheedungen. Benotzt déi guttgeheescht Ënnerhaltsinstruktiounen an Akzeptanzgrenzen. Surface Restauratioun, Schärfen oder Beschichtungsaarbecht kënnen eng funktionell Interface änneren, also kritt de passenden Hiersteller d'Zustimmung anstatt all sichtbar Mark als Reparaturinstruktioun ze behandelen.
No der Installatioun widderhuelen d'Kontrollen déi vun der aktueller Aarbecht erfuerderlech sinn. Bestätegt déi entspriechend Halsdimensiounen a Versiegelungsgebitt, verifizéiert dann déi spezifizéiert Zoumaache a funktionell Test. Behalen déi resultéierend Konfiguratiounsrevisioun mam Inspektiounsrekord. Déipräventive Ënnerhalt Checklëschtplazéiert dës Opzeechnungen an engem méi breede Maschinnspezifesche Plang.
Zwee Kinggle Fläsch-Maschinn Referenzen
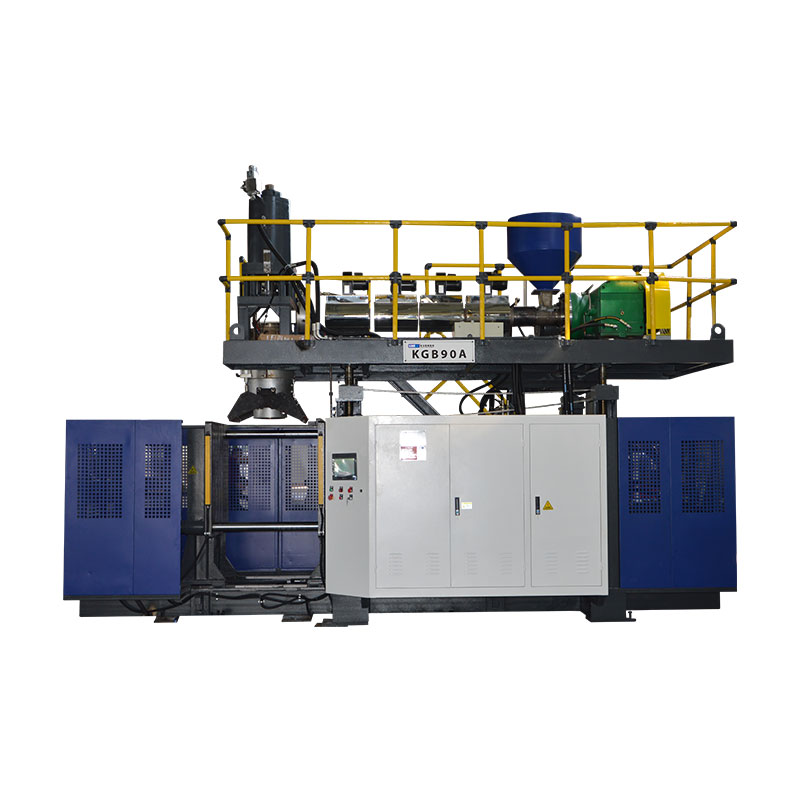
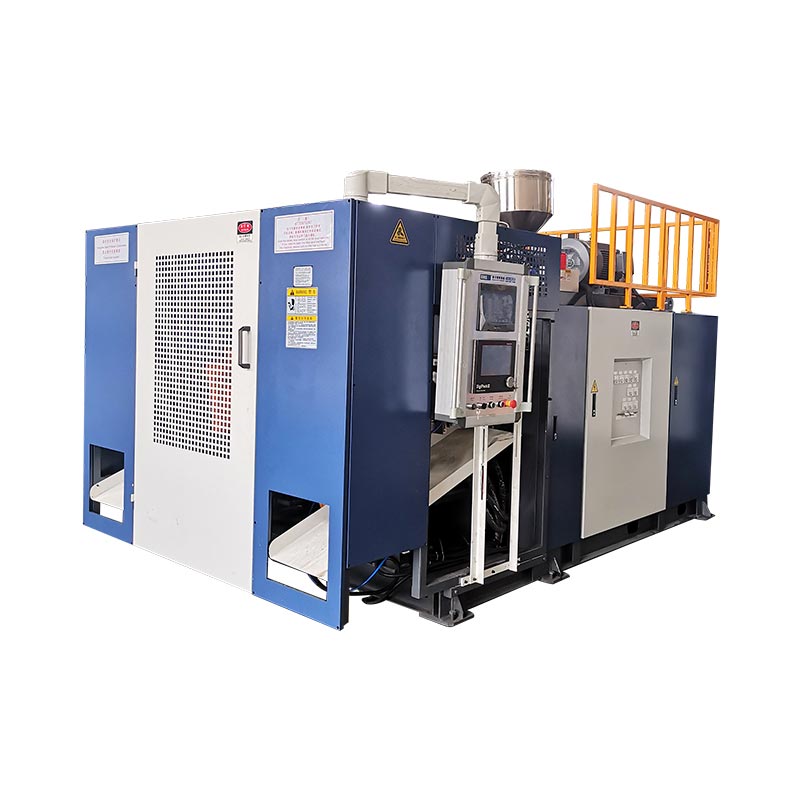
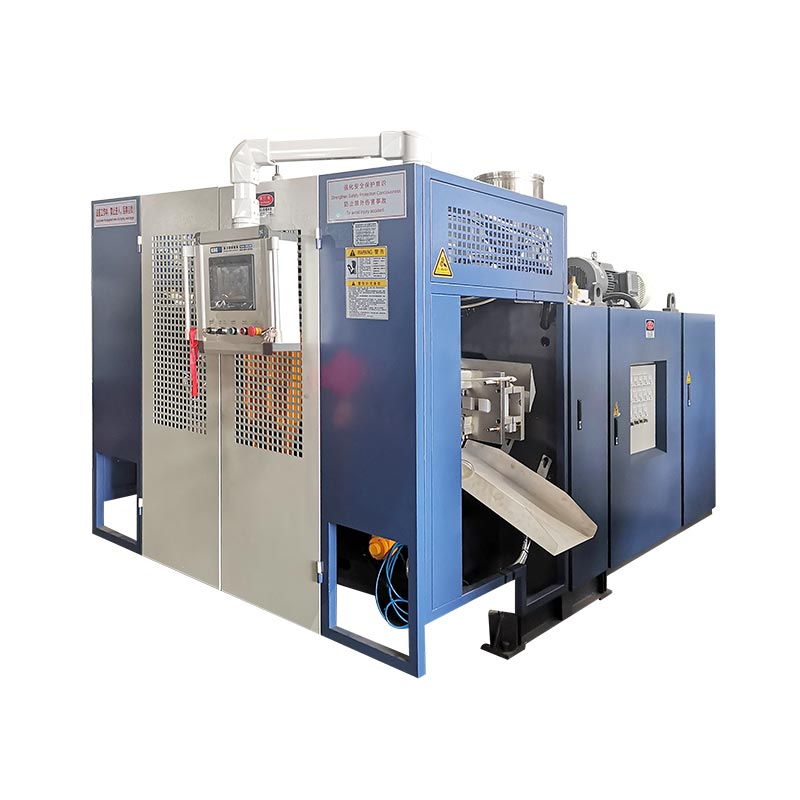
D'KGB5L an KGB5D bidden relevant kontinuéierlech extrusion Fläsch Maschinn Beispiller. Hir publizéiert Statioun Layouten hëllefen Inspektioun records organiséieren: Statioun Identitéit erhaalen an, wou zoutreffend, Kapp an Huelraim Identitéit. De Katalog identifizéiert keen universellen Schlagstift fir all Fläsch déi op entweder Plattform produzéiert gëtt.


| Verëffentlecht Feld | KGB5L | KGB5D |
|---|---|---|
| Statioun Arrangement | Single | Duebel |
| Maximal Container Kapazitéit | 5 l vun | 5 l vun |
| Schrauwen Duerchmiesser | 60 mm | 70 mm |
| HDPE Schmelzkapazitéit | 55 kg/h | 80 kg/h |
Quellen: déi verlinkte KGB5L a KGB5D Produkt Säiten. Schmelzkapazitéit ass e publizéiert Material-Duerchgangsfeld, net en akzeptéierte Flaschenrate oder en Halsqualitéit Resultat.
Benotzt dës Figuren fir d'Plattform z'identifizéieren an eng Produktiounsdiskussioun ze framen. D'Blow-Pin Auswiel hänkt nach ëmmer vun der Flaschefinish, Schimmel, Montage an tatsächlech Bléiarrangement of. Den Die-Pin-Duerchmiesser, deen an enger Die-Kapp-Spezifikatioun opgezielt ass, ass keen Ersatz fir eng Schlag-Pin Zeechnen.
Fir en neie Maschinnprojet, liwwert d'Flaschen an d'Zoumaache Zeechnungen ier Dir den Tooling Ëmfang guttgeheescht. Fir eng bestehend Installatioun, füügt déi aktuell Assemblée Identifikatioun an Inspektioun Beweiser. DéiHDPE Fläsch-Maschinn Auswiel Guidedeckt déi breet Produktiounsspezifizéierung.
Oft gestallte Froen iwwer Schlagstiften an Halsdefekter
Ass e Schlagstift d'selwecht wéi e Stierfstift?
Nee A stierwen PIN oder mandrel ass Deel vun der Schmelze-Formatioun tooling. E Schlagstift liwwert bloe Loft a kann Hals-verbonne Flichten am bestëmmten Design hunn. Identifizéieren entweder Komponent aus senger Assemblée Zeechnen. Dat gedeelt Wuert "Pin" mécht hir Interfaces oder Dimensiounen net austauschbar.
Benotzt all Extrusiounsblowformmaschinn deeselwechte Schlagstift Design?
Nee Blosen an Ofschloss Arrangementer hänkt vum Produit an tooling. Kalibratioun, Killmëttel a Schneidfeatures sinn Konfiguratiounspezifesch. Bestätegt déi aktuell Montage a Bewegung ier Dir en Ersatz auswielt oder eng Setupinstruktioun vun enger anerer Maschinn applizéiert. Containervolumen eleng kann net déi richteg Komponent identifizéieren.
Kann eng Fläsch lekken wann de Schlagstift an engem gudden Zoustand ass?
Jo. Ënnersich déi voll Fläsch-a-Verschluss-Interface, inklusiv der spezifizéierter Kap, Dichtungskontakt an Testarrangement. Bestëmmt ob Schued beim Schimmel oder spéider Handhabung erschéngt. E Leckresultat identifizéiert e gescheitert Scheck; et identifizéiert net eleng wéi ee Tool, Komponent oder Prozessbedéngung den Ausfall verursaacht huet.
Wéi eng Informatioun ass néideg fir en Ersatzschlagstift ze iwwerpréiwen?
Gitt de Maschinnmodell an d'Seriennummer, d'Schimmelidentitéit, d'Blow-Pin Assemblée Zeechnen a Revisioun. Füügt de passenden Hals Tooling a relevant Flaschen-a-Zoumaache Zeechnungen. Fir eng Defekt Enquête, enthält Probe Identitéit, Fotoen, Miessungen an d'Sequenz an där de Problem fir d'éischt erschéngt. Benotzt de guttgeheescht Kontaktkanal fir technesch Dokumenter.
Wat soll kontrolléiert ginn nodeems e Schlagstift reparéiert oder ersat gëtt?
Bestätegt d'Versammlungsidentitéit an d'Opstellung géint déi guttgeheescht Dokumenter, kontrolléiert dann déi betroffenen Halsfunktiounen ënner de vereinbarte Miessbedéngungen. Widderhuelen de relevante Pakettest mat der spezifizéierter Zoumaache. Rekord Quantitéiten a Feeler, halen de revidéierte Setup, a befollegt de Qualitéitsplang fir weider Kontrollen a Produktiounsverëffentlechung.
Schéckt d'Maschinn, Tooling an Halsdefekt Detailer
Fänkt mat dem Modell a Seriennummer un, Tooling Identifikatioun an enger markéierter Defektfoto. Ëmfaasst d'Flaschen-a-Zoumaache Ufuerderunge, déi éischt betraff Produktiounsstadium an all gemoossene Resultater. Dës Detailer ginn der technescher Diskussioun e definéierte Startpunkt.
Diskutéiert d'Tooling an d'ProduktiounsfuerderungNingbo Kinggle Machinery Co., Ltd. ·Firma Informatiounen