Op dëser Säit
- Wat ass eng Plastiksblowformmaschinn?
- Zorte vu Plastik Schlag molding Maschinnen
- Schlësselkomponenten a wéi se d'Ausgab beaflossen
- 2026 Trends am Schlagformen
- Wéi déi richteg Maschinn ze wielen
- Installatioun, wiring an Inbetriebnahme
- Gemeinsam Problemer an troubleshooting
- Maartausbléck 2026–2030
- FAQ
- Conclusioun
Wat ass eng Plastiksblowformmaschinn?
Blow molding ass e Fabrikatiounsprozess fir huel Plastikdeeler. D'Maschinn schmëlzt Plastikharz, formt et an eng mëll Form, a benotzt kompriméiert Loft fir dës Form géint d'Maueren vun enger Schimmel opzebauen; wann et killt, hält den Deel d'Form vun der Schimmel. Véier Etappen definéieren all Maschinn -Heizung (Plastizéierung), Formen (Paris oder Preform), Blosen a Ofkillen- an d'Ënnerscheeder tëscht Maschinnentypen kommen erof wéi déi mëll Form erstallt gëtt ier d'Loft agefouert gëtt.
Plastiks Schlagformmaschinne produzéieren eng rieseg Palette vun alldeeglechen an industrielle Wueren: Getränk a pharmazeuteschFläschen, Schmierstoff a chemeschJerry Dosen, industriellDrums an IBC Panzer, Automotive Brennstoff Panzer a Loftleitungen, Stroossebarrièren, an eng Onmass Container. D'Material hänkt vum Deel of:PETfir kloer Getränksfläschen,HDPEan HMW-HDPE fir Dosen, Drums a Panzer,PPfir Hëtzt-resistent an dënn Mauer Verpakung, a PVC oder Ingenieur resins wéi PA fir Spezialitéit an Barrière Uwendungen.
Zorte vu Plastik Schlag molding Maschinnen
Et ginn dräi Kärprozessarten, plus eng séier wuessend Drivekategorie déi Keefer elo getrennt am Joer 2026 weien.
Extrusion Blow Molding Machine (EBM)
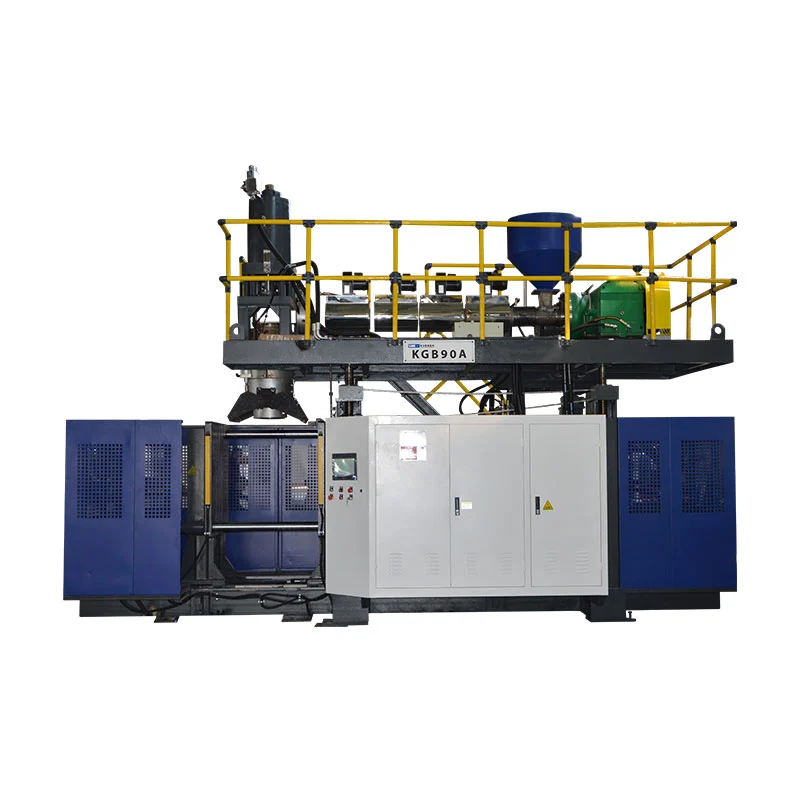
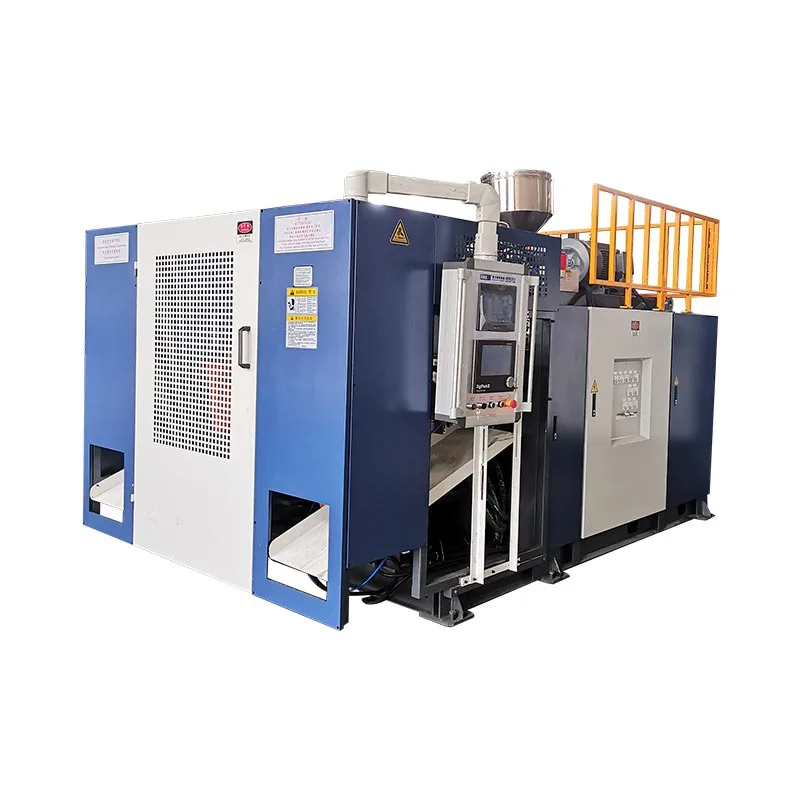
Wéi et funktionnéiert:den Extruder schmëlzt Harz an dréckt et duerch e Stierkopf fir en hängend Röhre ze bilden, de Parison; de Schimmel schléisst ronderëm an d'Loft bléist et géint d'Huel. Well de Kierper, de Grëff an den Hals an engem eenzege Schéiss bilden, ass d'Extrusiounschlagform de Prozess fir gehandhabt a grouss Deeler.Virdeeler:niddreg Toolkäschte, séier Ëmstänn, an déi breetste Palette vun Deelgréissten - vun 100 ml Fläschen bis 220 L Drums an doriwwer eraus.Uwendungen:Jerry Dosen, chemesch Drums, Waasser a Brennstoff Panzer, Toolboxen, Stroossebarrièren, Spillsaachen. Et ass déi natierlech Fit fir héich-Volumen industriell Container, an de Prozess mir spezialiséiert an; gesinn eiskontinuéierlechanAkkumulatorextrusion Maschinnen.
Injection Blow Molding Machine (IBM)
Wéi et funktionnéiert:eng präzis Preform gëtt op engem Kär Staang sprëtzen, dann op eng Schlagstatioun transferéiert, wou d'Loft se opbléist. Well den Hals Sprëtz-geformt ass, gëtt IBM excellent Hals Genauegkeet an engem glat Ofschloss. Et passtkleng, héich Präzisioun Fläschen a Fläschen- pharmazeutesch Fläschen, kosmetesch Behälter - a klenge Volumen mat ganz nidderegen Schrott. Et produzéiert keng gehandhabte Container an ass net fir grouss Deeler gëeegent.
Injection Stretch Blow Molding Machine (ISBM)
Wéi et funktionnéiert:eng PET-Preform gëtt injizéiert, dann axial gestreckt wärend se geblosen ass. Dës biaxial Orientéierung riicht de Polymer aus, a produzéiert eng Mauer déi méi kloer, méi staark a méi hell ass fir e bestëmmt Gewiicht. ISBM ass de Standard firPET Waasser a Softdrink Fläschen, wou d'Liicht an d'Transparenz entscheedend sinn. Et ass eng aner Produktfamill vun HDPE Industriedeeler.
2026: All-Elektresch a Servo-Undriff Blow Molding Maschinnen
Doriwwer eraus Prozess Typ, Keefer am Joer 2026 ëmmer méi vergläichenfueren Technologie. Traditionell Maschinnen benotzen fix Verdrängung Hydraulik déi mat voller Kraaft lafen onofhängeg vun der Laascht.All-elektreschMaschinnen ersetzen Hydraulik mat Servomotoren, anservo-ugedriwwen hydrauleschMaschinnen fueren d'Haaptpompel op Nofro - souwuel d'Energieverbrauch schaarf schneiden an d'Widderhuelbarkeet verbesseren. All-elektresch Motiver sinn gemeinsam op kleng, héich-Präzisioun Maschinnen; fir grouss industriell Deeler déi ganz héich Spannkraaft brauchen, aservo-ugedriwwen hydrauleschMaschinn gëtt typesch déi bescht Gläichgewiicht vun Energie spueren an tonnage. Eis Maschinnen benotzen fir genee dëse Grond eng Servo Haaptpompel mat Frequenz-Konversioun Kontroll.
Dësch 1 · Maschinn Typ vs Material, Kapazitéit, Applikatioun an 2026 Virdeel
| Typ | Materialien | Typesch Kapazitéit | Beschte Applikatiounen | 2026 Virdeel |
|---|---|---|---|---|
| Extrusioun (EBM) | HDPE, HMW-HDPE, PP, PVC, PA | 100 ml - 2.000 L | Jerry Dosen, Drums, Panzer, Auto Deeler | Multilayer Kapp lafen PCR / regrind Schichten |
| Injektioun (IBM) | PE, PP, PS | ≤ ~0,5 L | Pharma a kosmetesch kleng Fläschen | Ganz niddereg Schrott, präzis Hals |
| Injection Stretch (ISBM) | PET | 0,2-10 L | Waasser a Softdrink Fläschen | Liichtgewiicht, Kloerheet |
| Servo / all-elektresch | All (Drive Tech) | Variéiert | Energie-kritesch, héich-Volumen Linnen | Gréissten Energieeffizienz Hiewel |
Schlësselkomponenten a wéi se d'Ausgab beaflossen
Zwou Maschinnen kënnen eng Iwwerschrëftkapazitéit deelen awer ganz anescht funktionnéieren, well Qualitéit an Ausgang an de Komponenten liewen. Eng méi bëlleg Maschinn mat enger schwaacher Mauerkontrolle stellt sech normalerweis als deier eraus - de Harz, deen et op all Deel verschwendt, iwwerhëlt de Präisspalt bannent Méint.
- Schrauwen / plasticizing Eenheet.Schmelzt a mëscht den Harz. Schrauwen Duerchmiesser (typesch 50-100 mm) an L / D Verhältnis (24-25) bestëmmen Schmelze Homogenitéit an Duerchféierung; eng onbestänneg Schmelz weist sech als inkonsistent Deeler erof.
- Stierwen Kapp a Parison Kontroll.Formt de Parison a profiléiert seng Mauer laanscht seng Längt. En Héichopléisende Wanddicke Controller (zum Beispill en 100-Punkt MOOG System) ass den eenzegen gréissten Hiewel op Harzkäschten an Deelstäerkt.
- Clamping Eenheet.Maacht zou an hält d'Schimmel géint intern Schlagdrock. Synchron Spannung mat direktem Drock Sperrung hält Placken parallel; ze wéineg Tonne produzéiert Flash a schwaach Deeler.
- Kühlsystem.Setzt den Deel géint d'Schimmel. Ofkillung ass normalerweis de längste Schrëtt am Zyklus, sou datt d'Ofkillungsdesign - net den Extruder - setzt déi richteg Ausgang a kontrolléiert Warpage.
- Kontroll System an Automatisatioun.Leeft an automatiséiert der Linn. Eng zouverlässeg PLC / HMI (Mitsubishi, Weinview) plus Roboter Take-Out an Deflashing schützen Konsistenz an OEE op onbemannt Lafen.
Table 2 · Komponent vs Funktioun, Qualitéitsmetrik a wat ze froen wann Dir kaaft
| Komponent | Funktioun | Qualitéit Metrik betraff | Frot de Fournisseur |
|---|---|---|---|
| Schrauwen / plasticizing | Schmelzen an Meter resin | Schmelzen Homogenitéit, Ausgang | Schrauwen Duerchmiesser, L/D, HDPE kg/h? |
| Stierwen Kapp / Parison Kontroll | Form a Profil Parison | Mauer-Dicke Uniformitéit, Harzverbrauch | Wéi vill Wanddicke Punkten? |
| Clamping Eenheet | Schimmel zoumaachen an halen | Flash, Deel Integritéit | Spannkraaft a Sperrtyp? |
| Kühlsystem | Setzt den Deel | Zyklus Zäit, warpage | Cooling Design a Waasser Spezifikatioun? |
| Kontroll / Automatisatioun | Run an automatiséieren | Konsistenz, OEE | PLC/HMI Mark, Roboter Take-Out? |
2026 Trends am Schlagformen
PCR a recycléiert Harz Kompatibilitéit
Mark a reglementaresche Ziler drécken recycléiertem Inhalt (PCR) iwwer d'Verpakung erop. Lafen variabel, heiansdo kontaminéiert recycléiert Schmelz erfuerdert méi streng Parison an Temperaturkontrolle, an dacks engmultilayer stierwen Kappsou kann e regrind oder PCR Kär tëscht Virgin Skins sandwiched ginn. Maschinnen mat präzis Mauer-Dicke Kontroll a stabil Temperatur Zonen verschaffen recycléiert resin vill méi verzeien.
AI a Smart Iwwerwachung
D'Linn gëtt méi instrumentéiert.OEE Dashboards, Predictive Maintenance, Ferndiagnostik an automatesch Parameteranpassung bewegt vu Premiumoptiounen op Erwaardungen. Och e Basis onboard Alarmsystem, deen de Fournisseur d'Feeler op afstand diagnostizéieren léisst, kann e Multi-Dag Stopp an e selwechten Dag Fix maachen - wat op enger 24/7 Linn méi wäert ass wéi e bescheidenen Ënnerscheed am Maschinnpräis.
Energieeffizienz
Energie ass eng widderhuelend Käschte déi fir d'Liewen vun der Maschinn leeft, sou datt et ëmmer méi Akafsentscheedungen féiert. D'Haaptrei Heber sinn aServo Haaptpompel, optiméiert kompriméiert Loftverbrauch (Loft ass ee vun den deiersten Utilities an enger Planz), an effizient Ofkillung. Well Energie e richtege Bestanddeel vu Käschte pro Fläsch ass, bezilt en effizienten Drive dacks méi séier wéi all aner Upgrade op enger Héichvolumenlinn.
Dësch 3 · 2026 Trend vs Fabréck Impakt, Kaf Punkt an ROI
| Trend | Impakt op d'Fabréck | Kafen Punkt | ROI Wäert |
|---|---|---|---|
| PCR / recycléiert Harz | Muss variabel lafen, kontaminéiert Schmelz | Multilayer Kapp + staark Mauer Kontroll | Erfëllt Mark / reglementaresche recycléiert Ziler |
| AI / Smart Iwwerwachung | Manner Downtime, méi séier Setup | OEE Dashboard, Ferndiagnostik, Alarmsystem | Méi héich Uptime, manner Schrott |
| Energieeffizienz | Lafend Energie = lafend Käschte | Servo Pompel, optimiséiert Loft, efficace Ofkillung | Niddereg Käschten pro Deel, méi séier payback |
Wéi wielen ech déi richteg Plastikschlagmaschinn
Deen zouverlässegste Wee fir eng Maschinn ze spezifizéieren ass vum Deel no baussen ze schaffen an iwwer d'Gesamtkäschte vum Besëtz ze beurteelen anstatt de Stickerpräis:
- Definéiert d'Produkt als éischt.Gréissten Gréisst, egal ob et e Grëff huet, d'Harz, d'Mauerspezifesch an all Zertifizéierung (Drop-Test, UNO).
- Dann definéieren d'Ausgab.Konvertéiert dréchen Zyklus op echt Ausgang an deeglech Volumen ier Dir eng eenzeg vs duebel Statioun oder en Akkumulator wielt.
- Match der Maschinn Typ.Gehandhabt/grouss → extrusion; kleng präzis → Sprëtz; kloer PET → Streck.
- Gewiicht Energie an Automatisatioun.Servo Drive a Roboter Take-Out erhéijen de Präis awer manner lafend Käschten.
- Check Service, Ersatzstécker, Installatioun an Training.Eng Maschinn ass eng Jorzéngt-laang Relatioun; Ënnerstëtzung entscheet uptime.
- Riichter op TCO, net Präis.Harz, Energie, Eiseschrott an Ausdauer Zwerg de Präis Spalt tëscht zwou Maschinnen iwwer hirem Liewen.
Dësch 4 · Keefer d'Checklëscht
| Critère | Wat ze confirméieren |
|---|---|
| Kapazitéit | Max Deelvolumen + realistesch deeglech Ausgab |
| Energie | Servo Drive, installéiert kW, Loft- a Waasserverbrauch |
| Material Kompatibilitéit | HDPE / PP / PVC / PA / PCR Inhalt |
| Wiessel Vitesse | Schimmel änneren Zäit, Single vs Multi-stierwen |
| After-Sales Ënnerstëtzung | Garantie, Installatioun, Training, Ersatzdeeler |
| Sécherheet a Konformitéit | Liicht Rido, CE, Drop-Test / UN wann néideg |
 Kontinuéierlech - 5L eenzeg Gare
 Kontinuéierlech - 15L eenzeg Gare
 Akkumulator - 60L fir grouss Deeler
Installatioun, wiring an Inbetriebnahme
Eng Schlagformlinn ass eng Utility-schwéier Installatioun, an déi meescht Start-up Verspéidungen kommen aus der Bereetschaft vum Site anstatt vun der Maschinn selwer. Bestätegt déi wesentlech ier d'Maschinn ukomm ass:
- Utilities.Korrekt Stroumversuergung a Verdrahtung, propper kompriméiert Loft um erfuerderlechen Drock, Killwaasserfloss an Drock, an hydraulesch Verbindungen, wa relevant.
- Site a Fondatioun.E Niveau, Laaschtbewäertte Buedem fir d'Maschinngewiicht, plus klore Plaz ronderëm d'Plack, Extruder an Take-Out fir Operatioun an Ënnerhalt.
- Kommissioun Sequenz.Fänkt d'Uelegpompel un, bréngt d'Maschinn op d'Temperatur (erlaabt e puer Stonnen mat Kältewaasser un), fänkt d'Extrusioun an d'Wanddicke Controller un, da lafen manuell Zyklen ier Dir op Auto wiesselt.
- Akzeptanz (Prouf lafen).Vergewëssert d'Trocknzyklusoutput, d'Mauerdéckheetsuniformitéit, d'Deelgewiicht an d'Finish, a Sécherheetsfunktiounen virum Ofschloss.
Eis Ingenieuren reesen op Är Fabréck fir d'Operateuren z'installéieren, ze commissionéieren an ze trainéieren, sou datt d'Linn stabil Produktioun méi séier erreecht wéi eng Selbstinstallatioun.
Gemeinsam Problemer an troubleshooting
Déi meescht Schlagformdefekter ginn op véier Heber zréck - Wanddickeprofil, Schmelztemperatur, Spannkraaft a Ofkillung. Dës Tabell kartéiert d'Mängel déi Keefer am meeschte froen op hir üblech Ursaachen a Fixer.
Table 5 · Defekt vs wahrscheinlech Ursaach a Fix
| Defekt | Wahrscheinlech Ursaach | Éischt Fix fir ze probéieren |
|---|---|---|
| Leckage | Schwaach Prise-off / dënn Mauer bei Schweess | Upasst Mauerprofil a Prise-off, Schlag Timing |
| Ongläiche Wanddicke | Parison Profil aus / stierwen net zentréiert | Re-Profil Parison, Zentrum de Stierwen Kapp |
| Onbestänneg Parison | Schmelztemperatur / Lagerschlag | Kontrolléiert Temperaturzonen a Späicherschlag |
| Haze / Whitening | Schmelztemperatur oder Ofkillung ze aggressiv | Stem d'Schmelztemperatur an d'Kühlrate |
| Rocker ënnen | Basiskühlen / Schlagdruck | Ajustéieren d'Basis Ofkillung a Schlagdrock |
| Iwwerschësseg Flash | Net genuch Klemm / verschleeft Schimmel | Vergewëssert d'Spannkraaft, kontrolléiert d'Schimmel |
| Warpage / Deformatioun | Net genuch Ofkillung | Verlängert d'Kühlzäit, d'Waassertemperatur erofsetzen |
Wann d'Ausgab anstatt Qualitéit fällt, ass d'Ursaach méi dacks de Späicherschlag oder Ofkillung wéi den Extruder - dat ass déi éischt Plaz fir ze kucken. Persistent Schrott an onplanéiert Arrêten sinn och de gréisste verstoppte Drag op OEE, dofir bezuele stabile Wandkontrolle an zouverlässeg Automatisatioun wäit iwwer hir Iwwerschrëftkäschte zréck.
Maartausbléck 2026–2030
Demande ass stänneg a breet-baséiert. Laut Grand View Research war de weltwäite Plastiksblowformmaschinnmaart ongeféierUSD 3.2 Milliarden am Joer 2024 a gëtt virgesinn fir ongeféier USD 4.0 Milliarde bis 2030 z'erreechen, e CAGR vu ronn 4.2%. Wuesstem gedriwwe vun Verpakung, automobile Komponente, industriell Container a Gesondheetsariichtung, matAsien-Pazifik déi gréisste Regioun op ongeféier 39% vum Maart. Extrusioun bleift de gréisste Prozess Segment fir industriell huel Deeler, iwwerdeems PET Stretch Schlag molding féiert an Gedrénks Verpakung.
Fir Keefer ass de praktesche Signal datt dëst e Moderniséierungsmaart ass, net e Boom: de Wuesstum ass konzentréiert wou Maschinnen Effizienz, recycléiertem Inhaltsfäegkeet an Automatisatioun addéieren. Dofir ass eng 2026 Kafentscheedung manner iwwer Basis Spezifikatioune a méi iwwer Energieeffizienz, PCR Kompatibilitéit, Uptime a Gesamtkäschte vum Besëtz.
Kritt e Plastiksblowformmaschinn Devis
Sot eis Äert Produkt, Gréisst, Harz an alldeegleche Ausgab - mir recommandéieren déi richteg Aart a Konfiguratioun, mat echte Spezifikatioune an Zyklusfiguren.
Kritt en Zitat Chat op WhatsAppOft gestallte Froen
Wat ass eng Plastiksblowformmaschinn?
Et mécht huel Plastiksprodukter andeems d'Harz erhëtzt, et an eng mëll Form formt, et mat kompriméierter Loft an enger Schimmel opblaast, a se ofkillt - produzéiert Flaschen, Jerry-Dosen, Drums, Panzer a Behälter. D'Haaptarten sinn Extrusioun, Injektioun an Injektioun Stretch Schlagformen.
Wat sinn d'Haaptaarte vu Schlagformmaschinnen?
Extrusioun (EBM) fir gehandhabt a grouss HDPE Deeler, Injektioun (IBM) fir kleng präzis Fläschen, an Injektiounsstrecken (ISBM) fir kloer PET Fläschen. Maschinnen ginn och als kontinuéierlech beschriwwen, Akkumulator, Multilayer a Servo / All-elektresch.
Wéi eng Material kënne benotzt ginn?
HDPE an HMW-HDPE, PP, PVC an PA op extrusion Maschinnen; PET op Sprëtz Streck Maschinnen. HDPE ass Standard fir Dosen, Drums a Panzer; PET fir kloer Fläschen.
Wéi vill kascht eng Plastiksblowformmaschinn?
D'Käschte gi gedriwwen duerch Deelgréisst a Spannkraaft, Zuel vu Stierfkoppen, Single vs Multilayer Maueren, an Automatioun. Kleng Single-Statioun Maschinnen sinn déi gënschtegsten; grouss Akkuen Drum Linnen kascht vill méi. Gesamtkäschte vum Besëtz - Energie, Schrott an Ënnerhalt - ass normalerweis méi wichteg wéi de Stickerpräis.
Wat ass den Ënnerscheed tëscht Extrusioun an Injektiounsschlagformen?
Extrusion extrudes engem huel parison a bléist et, mécht gehandhabt a grouss Deeler. D'Injektioun formt als éischt eng präzis Virform, da bléist se - ideal fir kleng, korrekt Fläschen awer net fir Handle oder grouss Deeler.
Wéi wielen ech déi richteg Maschinngréisst?
Start vun Ärem gréissten Deelvolumen an alldeeglechen Output. Multiplizéieren d'Trocknzyklusoutput mat engem Effizienzfaktor vun 0,75–0,85 an Är Laafstonnen fir d'real Kapazitéit ze kontrolléieren, wielt dann eng eenzeg vs duebel Statioun, oder en Akkumulator fir grouss Deeler.
Wéi reduzéieren ech Mängel a Schrott?
Déi meescht Mängel zéien op Wanddickeprofil, Schmelztemperatur, Spannkraaft oder Ofkillung. Präzis Parison Mauer-Dicke Kontroll, korrekt clamp tonnage an adäquate Ofkillung ewechzehuelen der Majoritéit vun Auswee, Flash, ongläiche Mauer an warpage Problemer.
Sinn all-elektresch Schlagformmaschinne et wäert am Joer 2026?
All-elektresch a servo-ugedriwwen Maschinnen schneiden d'Energieverbrauch a verbesseren Widderhuelbarkeet, sou datt se am schnellsten zréckbezuelen op héichvolumen, energieintensiv Linnen. Fir grouss industriell Deeler gëtt eng Servo-Undriff hydraulesch Maschinn oft déi bescht Gläichgewiicht vun Energie spueren an héich clamping Kraaft.
Conclusioun
D'Wiel vun enger Plastiksblowformmaschinn ass eng Sequenz, net eng eenzeg Spezifizéierung: definéiert den Deel, d'Gréisst vun der Ausgab, passt op de Prozessart, da waacht Energie, Automatioun an Ënnerstëtzung. Extrusioun deckt déi meescht industriell Behälter, Injektioun passt kleng präzis Fläschen, a Stretchblow-Moulding besëtzt PET-Gedrénks - mat Servo an all-elektreschen Drive, déi elo all dräi op Energie schneiden. Am Joer 2026 sinn d'Entscheedungen, déi e gudde Kaf vun engem deiere trennenEnergieeffizienz, PCR Kompatibilitéit, Automatisatioun, OEE an Gesamtkäschte vum Besëtz- ënnerstëtzt vun real Service Ënnerstëtzung. Gitt déi richteg an d'Maschinn verdéngt säi Behälter fir e Jorzéngt.