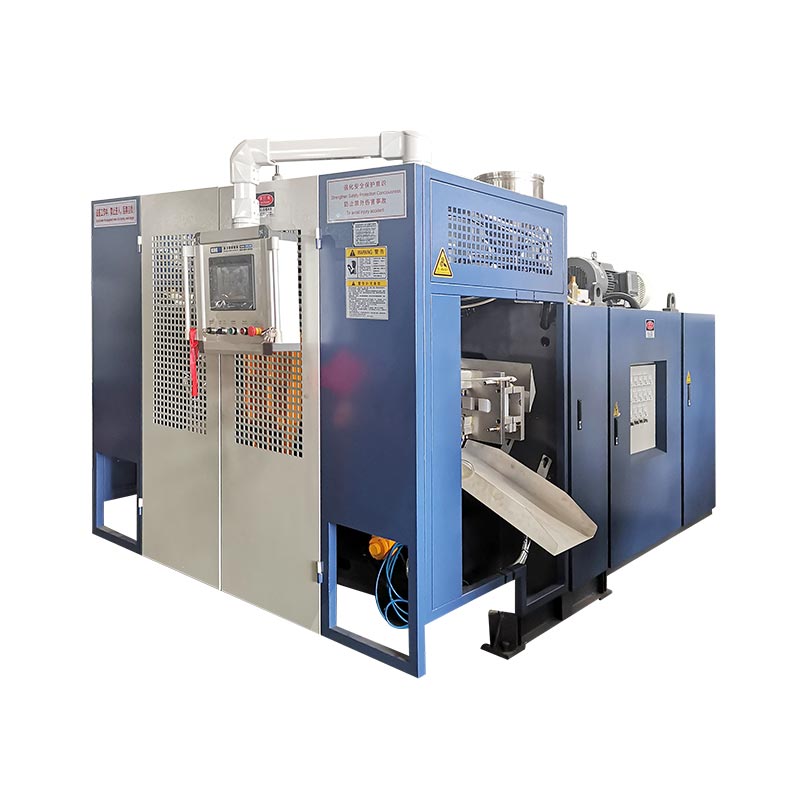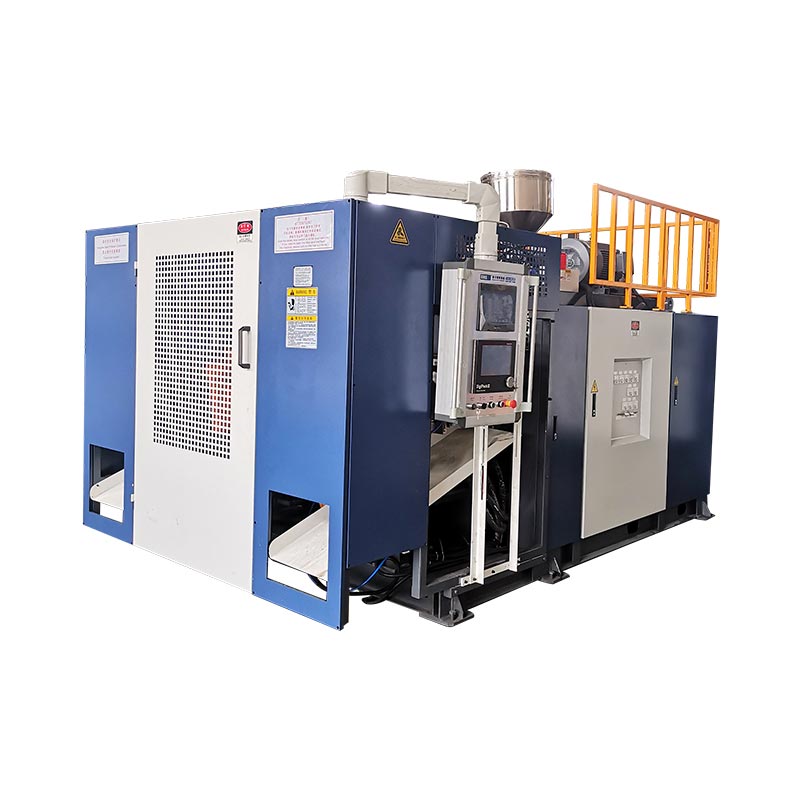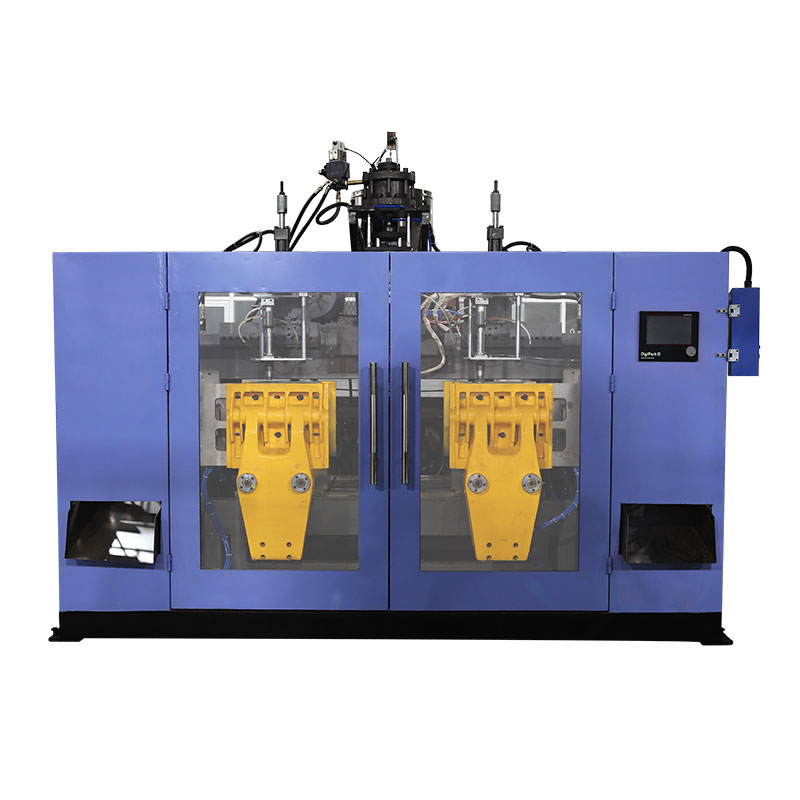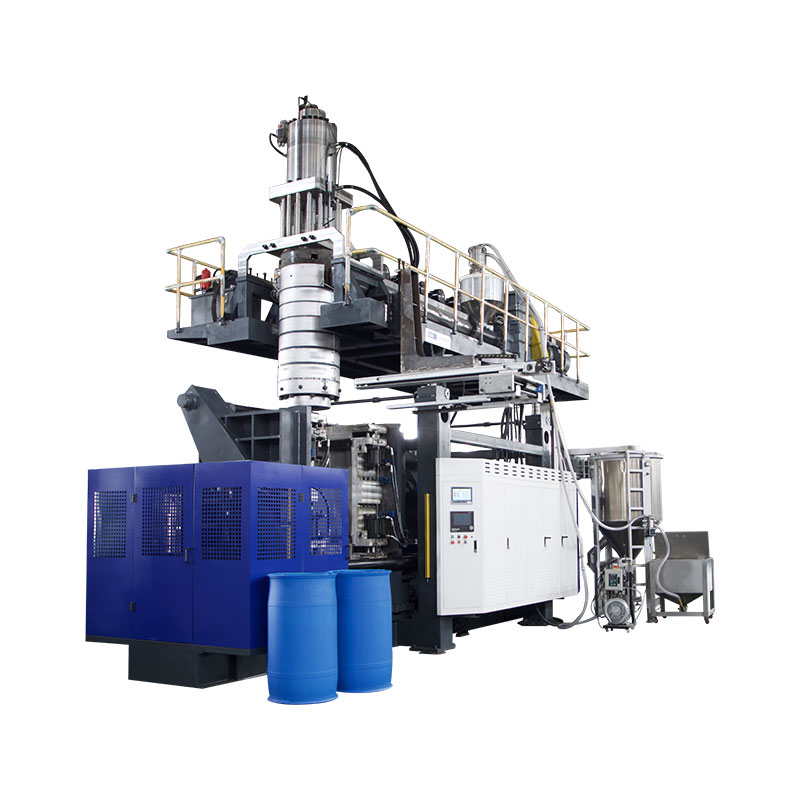
Automotive Schlagformen kënnen huel Deeler produzéieren wéi Loftleitungen a Flëssegkeetsbehälter. D'Auswiel vun der Ausrüstung fänkt mat der Deel Zeechnen, spezifizéierter Harz an Akzeptanzfuerderunge un. Eng Maschinn ugekënnegt Containervolumen eleng kann net feststellen ob et e bestëmmte Kanal bilden, seng Schimmel ophëlt oder déi erfuerderlech fäerdeg Ausgab liwwert.
Eng nëtzlech Akafsrevisioun follegt den Deel duerch de komplette Prozess: Formen, Entfernung, Trimmen, Montage an Inspektioun. Léisst obligatoresch Produkt- an Toolbedürfnisser ier Dir nominell Ausgab oder Präis vergläicht. Soss kann e schnelle Formzyklus eng Produktiounszelle verstoppen, déi nach ëmmer säi Liwwerziel vermësst.

Schlagformen Autosdeeler: Uwendungen a Prozessegëegenheet
Gruppéiert Autosdeeler no deem wat se maache mussen, anstatt duerch d'Tatsaach datt se huel sinn. Kabine Loft duct, Motor Loft-aufnahme Komponente an Flëssegket Reservoir brauchen verschidde Kritik. Hir Operatiounsbedéngungen an Interfaces bestëmmen d'Froen déi eng Maschinnpropositioun muss beäntweren.
| Deel Famill | Input fir ze etabléieren | Ausrüstung an Tooling Froen |
|---|---|---|
| Kabine HVAC Kanäl | Loftwee, Verbindungsgeometrie, Installatiounsraum a spezifizéierte funktionell Kontrollen | Kann déi proposéiert Streck de Kierper bilden an zougänglech Trimmen an Inspektiounsplazen verloossen? |
| Motor Loft-intake Deeler | Spezifizéiert Temperatur, Drock oder Vakuum Konditiounen, Medien Belaaschtung a Verbindung Ufuerderunge | Passt d'Harz, d'Formatiounsroute an d'komplett Zell dës speziell Konditiounen? |
| Flëssegkeetsbehälter | Flesseggassystem, Service Konditiounen, Häfen, Opriichte Fonctiounen an Akzeptanz Critèren | Wéi gëtt de Kierper, Schnëttplazen an all spéider Versammlung produzéiert a verifizéiert? |
| Aner huel technesch Deeler | Luede Fäll, Dimensiounen, Assemblée Fonctiounen an beabsichtigte Gebrauch | Ass Schlagformen gëeegent, oder soll eng aner Form- oder Verbindungsroute verglach ginn? |
Halt Brennstoffsystem Projeten op engem getrennten Genehmegungswee. Zum Beispill,RISE beschreift Plastik Brennstoff-Tank Feier Testenënner UNO Regulatioun 34, Annexe 5, Klausel 5. Dat ass eng spezifesch Test Ëmfang, net eng komplett Genehmegung Checklëscht. Etabléieren déi applicabel Maart, Ufuerderungen an Genehmegungsverantwortung fir den aktuellen Brennstoffsystemprojet; e Maschinnkatalog, deen "Auto Panzer" oplëscht, etabléiert keng konform Brennstofftank Produktioun.
Blow-geformte HVAC Kanäl: Geometrie, Schnëttplazen a Maschinn Ufuerderunge
Fir geblosen HVAC Kanäl, iwwerpréift de Loftwee an all Verbindung zesummen. E Kierper, dee geformt ka ginn, brauch nach ëmmer Ouverturen, déi geschnidden, lokaliséiert a kontrolléiert kënne ginn. Benotzerdefinéiert Plastikskanalwierk sollt dofir d'Zitatstadium erreechen mat der geformter Geometrie an der geplangter fäerdeger Geometrie definéiert.
Separat Kabine Belëftung vum Motor Loft-intake Ufuerderunge
Transfert net e Motor-Loftaufnahmsmaterial oder Testbedingung op eng Kabinekanal einfach well béid Loft droen. Notéiert d'Installatiounsëmfeld, guttgeheescht Material an erfuerderlech Kontrollen fir dee bestëmmten Deel. Wann Drock, Vakuum, Temperatur Cycling oder Flëssegkeetsbeliichtung wichteg ass, identifizéieren déi relevant Bedéngungen an der Projektspezifikatioun.
Iwwerpréift déi fäerdeg Verbindung, net nëmmen déi geformt Ouverture
Mark Verbindung Enn, Opriichte Datums, Rubrik Ännerungen an der proposéiert Trimmen Plaze op der Zeechnen. Da kontrolléiert wéi den Deel an enger Ofschloss- oder Inspektiounsarmatur sëtzt. Eng nëtzlech Iwwerpréiwungsfro ass ob dee selwechte Datumsystem den Deel konsequent beim Trimmen, Miessung a Montage lokaliséiere kann.
Spezifizéiert all erfuerderlech Flow, Passage, Pass oder Versiegelungscheck ier Dir d'Zelle definéiert. Dës Kontrollen kënnen engagéiert Ariichtungen oder separat Statiounen brauchen. Si sollten en zougewisenen Zouliwwerer an Akzeptanzmethod hunn, anstatt datt se mat der Schlagformmaschinn kommen.
Wielt de Prozess Wee ier Dir Maschinn Gréisst wielt
Diskutéiert wéi d'Parison d'Schimmelhuelheet erreecht ier Dir eng méi grouss Maschinn auswielt. E Parison ass dat waarmt huel Röhre deen de Prozess formt an opbléist. Seng Handhabung a Plazéierung muss der Geometrie passen.
Konventionell Extrusioun versus 3D Saugschlagformen
Dem Toray seng technesch Erklärung vum 3D Saugschlagformenbeschreift Saug, déi de Parison an e Schimmelhuelraum fir laang, komplex huel Formen aféieren. Dëst ass eng ënnerschiddlech Prozessarrangement. Eng konventionell Extrusiounschlagmaschinn mat engem Deelentfernungsroboter sollt net als gläichwäerteg Beweis vun dëser Fäegkeet behandelt ginn.
Fir e schweier Wee, frot eng Formungsroute Bewäertung mat der aktueller Geometrie an Harz. Vergläichen konventionell extrusion Schlag molding, eng spezialiséiert Placement oder Saug Wee, a verbonne geformt Rubriken wou entspriechend. De Verglach sollt d'Machbarkeet bilden, d'Interfaces an d'Downstream Aarbecht adresséieren, anstatt unzehuelen datt eng Streck all Automobilkanal passt.
Halen Schmelz Liwwerung an fueren Configuratioun getrennt
Kontinuéierlech extrusion an Akkuen-Kapp Operatioun beschreiwen Schmelze Liwwerung. Parison Placement beschreift en aneren Deel vum Prozess. Hydraulesch, servo-hydraulesch an elektresch Drive beschreiwen d'Aktioun. Vergläicht dës op getrennten Achsen mécht Zitater méi einfach ze interpretéieren a verhënnert datt en Automatisatiounslabel fir eng formingsfähigkeit steet.
Wielt Schlagformharz fir déi aktuell Autosapplikatioun
Spezifizéiert de Grad, net nëmmen d'Polymerfamill. "PA" oder "PP" léisst oppe Froen iwwer Verstäerkung, Ännerung, Veraarbechtungsverhalen an Gëeegent fir den virgesinn Deel. Envalior'sDurethan PA6 Portfolio, zum Beispill, ënnerscheet Schlagformungsgraden a verstäerkten Graden fir Réier a Loftleitungen. E Familljenumm identifizéiert keen austauschbare Rezept.
Match d'Materialpräparatioun an d'Plastizéierung zum Grad
Kritt déi aktuell Grad-spezifesch Veraarbechtungsinstruktiounen. Préift d'proposéiert Trocknungs- a Fütterungsarrangement, d'Feuchtigkeitmiessung, wann néideg, d'Schraube- a Kappgeeignet, d'Temperaturkontrolle an all verschleißbeständeg Spezifizéierung fir d'Verbindung néideg. Dëst sinn Elementer fir technesch Bestätegung, net Grënn fir eng Trocknungstemperatur fir all Ingenieursplastik ze publizéieren.
Toray identifizéiert d'Schmelzviskositéit an d'Form-Retentiounsstabilitéit als relevant fir d'Schlagformharzgëegenheet. Notéiert d'Materialkonditioun an d'Prozesastellunge während engem Prozess, sou datt e Bildungsproblem géint e bekannte Rezept ënnersicht ka ginn. Akzeptéiert net eng Maschinn verëffentlecht HDPE Extrusiounsquote als Beweis vu senger Liwwerungsquote mat engem anere Harz.
Halt d'Regräifen am guttgeheescht Rezept
Notéiert d'Quell, d'Veraarbechtungsgeschicht an d'proposéiert Undeel vun der Schleif, zesumme mat der Erlaabnes vum Client an d'Kontrollen déi néideg sinn fir d'Rezept ze qualifizéieren. Test déi virgesinn Produktiounsmix. E Versuch mat nëmme virgin Harz etabléiert keng Leeschtung mat enger spéider Neischleifer Zousatz.
Iwwersetzt d'Deel Zeechnen an d'Blow molding Ausrüstung Ufuerderunge
Benotzt eng Ufuerderungs-ze-Beweis-Tabelle fir d'Blowformingsausrüstung ze iwwerpréiwen. All obligatoresch Fuerderung brauch eng entspriechend Spezifizéierung, Zeechnung oder Proufrekord. Ongeléiste Saache solle siichtbar bleiwen bis déi verantwortlech Partei se zoumaacht.
| Ufuerderung | Check an der Propositioun | Beweis an Ofschloss |
|---|---|---|
| Material a Brutto Schoss Nofro | Grad-spezifesch plasticizing, benotzbar Schoss an Liwwerung; enthalen Prozess Schrott anstatt fäerdeg Gewiicht eleng | Material Rekord a representativ Formatioun Prozess |
| Schimmel Installatioun | Enveloppe, Montage, Schimmeldicke a Mass, Utilities a Service Zougang | Schimmel-Maschinn Interface Zeechnen |
| Ouverture an Entféierung | Ouverture Plaz, erfuerderlech Schimmelbewegungen, Gripperwee a Spillraum fir de waarmen Deel | Motion review an Zeien Ewechhuele Sequenz |
| Kritesch Mauer Regiounen | Head Tooling, Parison Kontroll a proposéiert Inspektiounsplazen | Kartéiert Miessunge géint Zeechnungsgrenzen |
| Fäerdeg Schnëttplazen | Trimmen, verbannen, Montage a Positionéierungsarmaturen | Fäerdeg-Deel Dimensioun a funktionell Kontrollen |
| Akzeptéiert Ausgang | Komplett Zell, Zielen Punkt, Ënnerbriechung Regelen a refuséieren Ëmgank | Timed Prozess mat akzeptéiert Quantitéiten an Stop records |
Wéi géif ech en Automotive Schlagformprojet iwwerpréiwen
Fir en Automotive Schlagformprojet géif ech d'Deel Zeechnen iwwerpréiwen ier ech iwwer d'Maschinnkapazitéit diskutéieren. Meng Startfroe betreffen d'Materialgrad, d'Betribsëmfeld, d'Verbindungspunkten an d'Akzeptanzfuerderunge. D'Nominalbehältervolumen vun enger Maschinn bleift e Screeningreferenz, net d'Basis fir e Kanal oder en onregelméissegen Reservoir ze stëmmen.
Wann e Versuchsdeel säi Gewiichtsziel erfëllt huet awer e lokale Wanddickecheck gescheitert huet, géif ech d'Materialverdeelung ënnersichen ier ech d'Gesamtdeelgewiicht erhéijen. Ech géif déi spezifizéiert Inspektiounsplaze mat dem Parisonprofil vergläichen, Materialpräparatioun, Tooling an opgeholl Prozessastellungen. D'Material bäizefügen iwwerall bleift eng proposéiert Ännerung bis déi entspriechend Deelkontrolle weisen datt et de Problem geléist huet.
D'Tooling Iwwerpréiwung géif méi decken wéi ob d'Schimmel tëscht de Placken passt. Ech géif d'Montage, d'Schimmeldicke, d'Ouvertureszäiten, erfuerderlech Beweegunge kontrolléieren an de komplette Deelentfernungswee. Häfen an Opriichte Fonctiounen géif brauchen och e klore Plang fir Trimmen, Positionéierung an Inspektioun no molding.
Fir e spezifizéierten Ingenieur-Plastiksgrad, géif ech seng Veraarbechtungsleitung ufroen an déi proposéiert Trocknung, Ernierung, Schraube a Kapparrangement verifizéieren. Ech géif net eng HDPE Duerchgang Figur als Beweis vun Leeschtung mat anere resin benotzen. All proposéiert regrind Rezept bleift ënnerleien dem applicabel Material a Client Ufuerderunge.
Ier ech d'Produktiounszelle guttgeheescht hunn, géif ech Downstream Aarbecht am Prozessplang enthalen. E geformte Kanal muss nach ëmmer déi ausgemaach Trimmen, Montage an Inspektiounsstadien passéieren. Ech géif akzeptéiert Ausgab, Ënnerbriechungen a manuell Upassungen ophuelen, dann trennen passéiert Ufuerderunge vun Elementer déi Korrektur oder weider Beweiser brauchen.
Meng Empfehlung hänkt vun dësen Erkenntnisser of. Eng méi grouss Maschinn wier net meng automatesch Äntwert op eng Produktiounsmangel; Ech géif fir d'éischt feststellen ob d'Restriktioun vu Formen, Handhabung, Finishing oder Inspektioun kënnt.
Schlagformdesign, Wandverdeelung a kritesch Schnëttplazen
D'Gewiicht vun engem fäerdegen Deel ass eng Miessung vum ganzen Objet. Et kann net d'Dicke bei enger Béi, Verbindung oder Pinch-off identifizéieren. Etabléiert Inspektiounsplazen aus der Zeechnung a Funktioun, vergläicht dann Miessunge gemaach an engem definéierten Deelbedingung.
Separat Längs- an Ëmgéigend Kontroll
Iwwerpréiwen longitudinal Parison programméiere getrennt aus Mauer Verdeelung ronderëm den Deel Ëmfang. Toray beschreift Radius Mauer-Dicke Kontroll a senger 3D Saugprozess Diskussioun. Bestätegt déi aktuell Kontrollfunktiounen vum proposéierte System; e grousse Programméierungspunkt eleng weist net datt all kritesch Plaz seng Limit entsprécht.
Fir e lokalen Echec, map d'Miessung op seng Positioun op der Säit an ënnersicht déi relevant Prozess- an Toolingvariablen. Halt Ännerungen tracibel sou datt hir Effekter iwwerpréift kënne ginn. Déi bestehendparison programméiere Guideerkläert d'Kontroll Thema méi am Detail.
Gitt d'Datumen duerch d'Veraarbechtung an d'Versammlung
Definéiert wéi Häfen, ofgeschniddene Kanten a Montagefeatures relativ zu de spezifizéierte Datums gemooss ginn. Averstanen iwwer d'Ënnerstëtzung an d'Messkonditioun vum Deel. Iwwerpréift dës Schnëttplazen mat de Schimmel- an Armaturen Fournisseuren mat derSchimmel Design a Maschinn Interface Kontrollen, anstatt d'Veraarbechtung als eng separat Ausgab no der Schimmelgenehmegung ze behandelen.
Definéiert déi komplett Automobil Schlagformzelle
Zeechnen de Wee vun der Harzpräparatioun bis zum akzeptéierten Deel Zielpunkt. Ëmfaasst Ewechhuele, Trimmen, Ouverture, Verbindung, Montage an Inspektioun nëmme wou den Deel se brauch. Fir all Operatioun, Numm de Fournisseur, Akzeptanz Beweiser a Verantwortung fir Integratioun.
Check Statioun Schnëttplazen: wéi en Deel Transfert, wéi et läit, wat geschitt wann eng downstream Gare stoppt a wéi verworf Deeler getrennt. En Devis soll Ausrüstung ënnerscheeden, déi vum Maschinnebauer geliwwert gëtt, vun Ausrüstung, déi vun aneren geliwwert gëtt. Déiautomatiséiert-Linn Configuratioun Guidedeckt dës Fourniture Grenzen.
Wielt Inspektiounen aus der Funktioun an der Spezifizéierung vum Deel. E Lecktest, wann néideg, ersetzt keng Dimensiouns-, Passage-, Montage- oder Haltbarkeetsbeweiser. Vermeit eng generesch Testlëscht fir all Autosapplikatioun.
Beweist den Deel an de Produktiounsprozess separat
Plan e representativen Prozess ronderëm d'Zeechnungsrevisioun, guttgeheescht Material a virgesinn Rezept. Notéiert d'Schimmel, d'Opstellung, d'Materiallot an d'Miessplang. Halt akzeptéiert Quantitéiten, refuséiert Grënn, Stoppen a manuell Interventiounen niewent dem Zyklusrekord.
D'Maschinntest vun engem Fournisseur an d'Genehmegung vun engem Client d'Produktiounsdeel déngen verschidden Zwecker.AIAG ëffentlech PPAP Iwwersiichtverbënnt d'Produktiounsdeel-Zustimmung mat konsequent Erfëllung vun Designrecords a Spezifikatioune während enger aktueller Produktioun mat Produktiounsraten. Deen Ëmfang ass méi breet wéi eng Maschinnbewegung ze demonstréieren oder eng akzeptabel Probe ze produzéieren.
| Aktivitéit | Fro et Adressen | Beweis ze definéieren | Et stellt sech net selwer fest |
|---|---|---|---|
| Maschinn oder Zell FAT | Erfëllt déi geliwwert Ausrüstung dem ausgemaache Akzeptanzraum? | Kontraktuell Kontrollen, Konfiguratioun, Testbedéngungen an Open-Item Record | All fäerdeg-Deel Funktiounen oder Client Produktioun Genehmegung |
| Deel funktionell Validatioun | Entsprécht de fäerdegen Deel de spezifizéierte Gebrauchsanforderungen? | Applicabel Dimensioun, Assemblée, funktionell an Haltbarkeet records | Nohalteg Produktiounsleistung ausserhalb vun de bewäertte Bedéngungen |
| Client Produktioun Deel Genehmegung | Entsprécht de geplangte Produktiounsprozess dem Client seng applicabel Genehmegungsufuerderunge? | Client-definéiert Soumissioun a Produktiounsbeweiser, dorënner PPAP wann néideg | Genehmegung fir e geännert Material, Zeechnen oder Prozess ouni déi néideg Iwwerpréiwung |
Set Probe Quantitéiten, Testdauer, Miessmethoden an all statistesch Critèren am Projet Akzeptanzplang. Nët eng universell Cpk Zil- oder lafen Dauer vun engem generesche Maschinn Artikel léinen. Fir d'Equipement Deel, benotzen d'FAT Planung Guidedéi ausgemaach Kontrollen opzestellen.
Zoumaachen all Fuerderung wéi passéiert, erfuerdert Korrekturaarbecht a retest, oder nach net verifizéiert. Gitt e Besëtzer an Zoumaache Beweiser fir déi lescht zwou Kategorien. Dës Statuse getrennt ze halen verhënnert datt en onkomplett Test eng scheinbar Produktiounsrelease gëtt.
Vergläicht d'Ausgab an d'Käschte bei der akzeptéierter Deelgrenz
Grof fäerdeg Autosdeeler déi déi ausgemaach Kontrollen passéieren. Staat ob d'Zil Ëmännerungen, Ënnerbriechungen an Downstream Operatiounen enthält, a benotzt déiselwecht Zäitbasis fir all Statioun. Kuckt deProduktioun-Taux Berechnung Guidefir den Ënnerscheed tëscht nominalen Zyklen an akzeptéierten Ausgang.
Evaluéieren vun enger HVAC-Kanalzell iwwer säi Schimmelzyklus
Fir en hypotheteschen Automotive HVAC Kanalprojet, Ech géif mat enger Noutwendegkeet ufänken 95 akzeptéiert Deeler pro geplangten Stonn. Ugeholl eng eenzeg Kavitéit Schimmel, en 32-Sekonne Schimmelzyklus, 90% Form-Etapp Run Disponibilitéit an eng final akzeptéiert Ausbezuelung vun 96% iwwer de komplette Prozess.
Den nominalen Formtaux wier 3.600 ÷ 32, oder 112,5 Deeler pro Stonn. D'Uwendung vun der ugeholl Lafen Disponibilitéit géif eng molding-Etapp Kapazitéit vun 101,25 Deeler pro Stonneplang verloossen.
Dës Figur géif de fäerdegen Output net feststellen. Ech géif och d'Kapazitéit vum Trimmen, Handhabung an Inspektioun vergläichen. D'Tabell hei ënnendrënner weist zwee Planungsszenarien, unzehuelen datt keng zousätzlech Transferverloschter oder Interaktiounen tëscht Statiounsstoppe sinn. Souwuel downstream Kapazitéit Zuelen benotzen geplangte Stonnen an erlaben schonn déi ugeholl Statioun Ënnerbriechungen; d'96% Rendement gëtt eemol um Enn applizéiert.
| Planungsmoossnam | Éischte Downstream Szenario | Reviséiert downstream Szenario |
|---|---|---|
| Molding-Etapp Kapazitéit | 101,25 Deeler / Stonn | 101,25 Deeler / Stonn |
| Downstream Veraarbechtungskapazitéit | 90 Deeler / Stonn | 105 Deeler / Stonn |
| Ugeholl final akzeptéiert Rendement | 96% | 96% |
| Projektéiert akzeptéiert Ausgab | 86,4 Deeler / Stonn | 97,2 Deeler / Stonn |
| Néideg akzeptéiert Ausgang | 95 Deeler / Stonn | 95 Deeler / Stonn |
Am initialen Szenario géif d'Downstream Kapazitéit d'Zell op 90 Deeler pro Stonn limitéieren ier d'Finale Ausbezuelung. Projektéiert akzeptéiert Ausgang wier also 90 × 0,96 = 86,4 Deeler pro Stonn, ënner der Ufuerderung.
Ech géif nächst eng downstream Arrangement evaluéieren kapabel vun Veraarbechtung 105 Deeler pro Stonn. Mat der molding Etapp dann d'Versuergung limitéieren, projizéiert akzeptéiert Ausgab géif 101,25 × 0,96 = 97,2 Deeler pro Stonn ginn.
Déi iwwerschafft Berechnung géif d'Zil nëmmen ëm 2,2 Deeler pro Stonn iwwerschreiden. Ech géif dat als limitéiert Planungsraum behandelen, net Beweis vun engem guttgeheescht Produktiounsrate. E representativen Zellversuch muss nach ëmmer den aktuellen Zyklus, Ënnerbriechungen, Downstream Performance an akzeptéiert Ausbezuele feststellen.
Dëse Verglach géif d'Ingenieursiwwerpréiwung op d'Veraarbechtung an d'Inspektiounsarrangement riichten ier Dir eng méi grouss Schlagformmaschinn ufroen.
Vergläichen déi selwecht Produktioun Ëmfang
Trennt d'Maschinn, d'Schimmel, d'Materialpräparatioun, d'Finishen, d'Inspektioun, d'Integratioun an d'Proufkäschten an all Propositioun. A Maschinn-nëmmen Präis kann net direkt mat engem komplett Zell Präis Verglach ginn. Evaluéieren zousätzlech Kapazitéit géint akzeptéiert Output a Projet Nofro; net dovun ausgoen, datt eng gréisser Maschinn e downstream Fläsch Hals ewechzehuelen.
Bereet en Autosdeel RFQ fir Kinggle
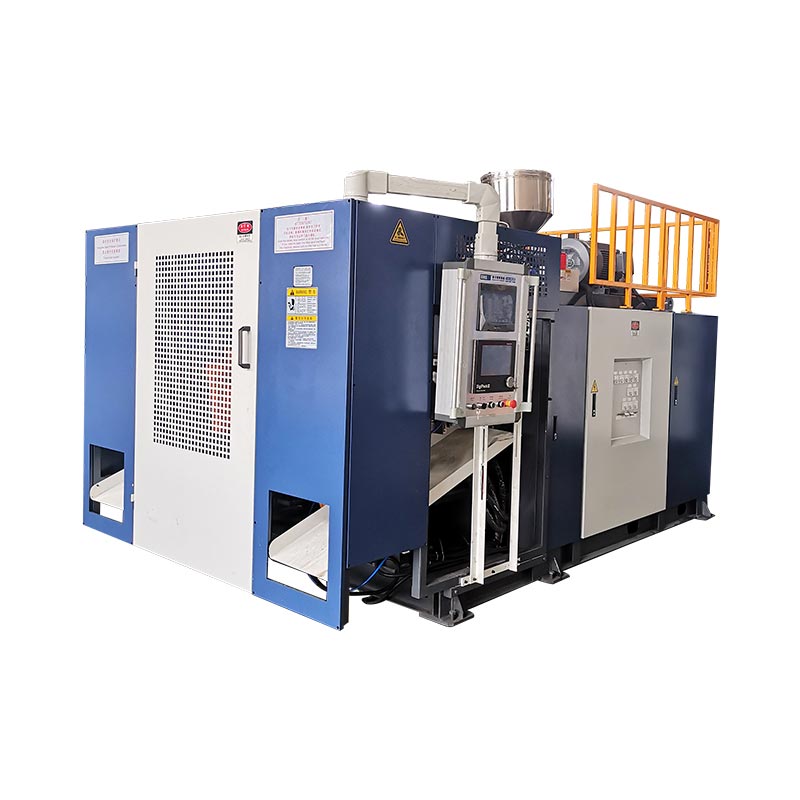
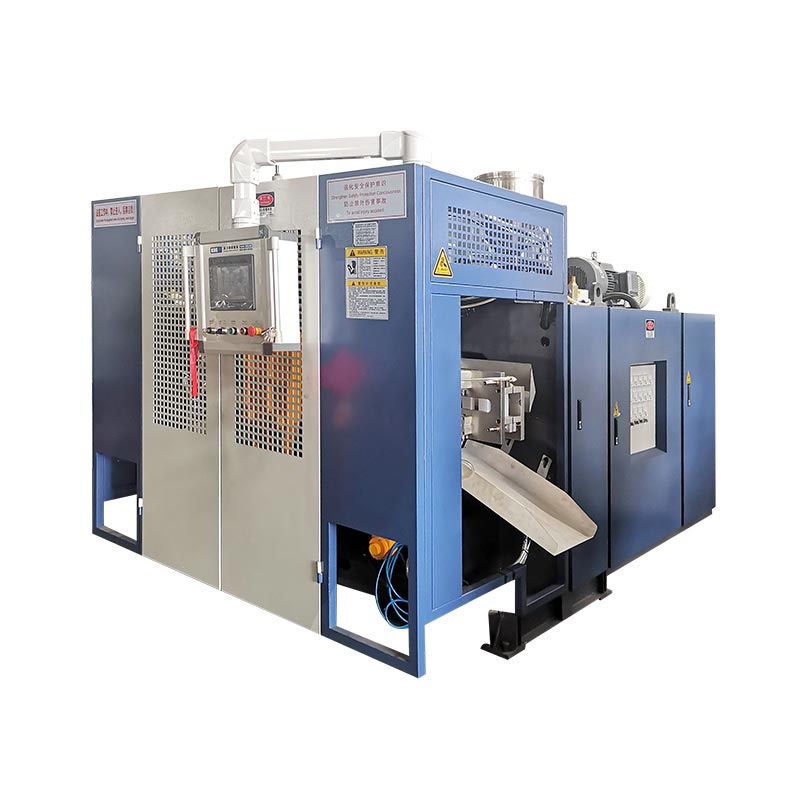
Kinggle publizéiert Akkuen Plattformen déi Spezifizéierung Referenze fir eng éischt Diskussioun. Si sinn net automatesch Selektioune fir dat hypothetescht Kanal Beispill oder fir all Autosdeel. Déi proposéiert Material, Schimmel a komplett Produktioun Ëmfang brauchen nach eng technesch Iwwerpréiwung.
| Referenzfeld | KGB80A | KGB100B |
|---|---|---|
| Annoncéiert maximal Container Kapazitéit | 30 l | 120 L |
| Klemmkraaft | 215 kN | 440 kN |
| Form platen Gréisst, W × H | 750 × 860 mm | 1.200 × 1.200 mm |
| Maximal Form Gréisst, W × H | 520 × 860 mm | 920 × 1.200 mm |
| Schimmeldicke | 360 bis 420 mm | 510 bis 600 mm |
| Opgezielt Applikatioun Verbindung | Auto Deeler Pipelines | Auto Deeler an Auto Panzer |
Den Dësch reproduzéiert ausgewielte Felder vun de verlinkte Kinggle Produktsäiten. Platengréisst a maximal Schimmelgréisst si verschidde Felder. Weder bestätegt eng komplett Beweegungsenveloppe, Grad-spezifesch Ausgang, spezialiséiert Saugprozess oder Brennstoffsystem Genehmegung. Ufro d'Interface Zeechnen a Konfiguratioun fir de proposéierte Bau.

Schécken eng Iwwerpréiwung Pak, net nëmmen eng ugefrote Maschinn Volume
- 3D an 2D Deel Zeechnungen mat Versiounen, fäerdeg Geometrie, Datumen a kritesch Mauer oder Interface Ufuerderunge.
- De spezifizéierte Harzgrad, guttgeheescht Produktiounsrezept an relevant Veraarbechtungsinstruktiounen.
- Deelgewiicht, geplangte Schimmelarrangement, existent Toolinginformatioun an déi proposéiert Veraarbechtungssequenz.
- Erfuerderlech akzeptéiert Ausgab mat senger Zäitbasis, jährlecher Demande, Produktmix an Inspektiounsufuerderungen.
- Sitebedéngungen an eng kloer Lëscht vu wien d'Schimmel liwwert, Hëllefsmëttel, Ofschloss, Inspektioun an Integratioun.
Dës Input léisst d'technesch Iwwerpréiwungsadress passen, ongeléiste Ufuerderungen an Testbedéngungen ier eng Maschinnkonfiguratioun finaliséiert ass.
Oft gestallte Froen
Kann all Autosluftkanal op enger konventioneller Schlagformmaschinn gemaach ginn?
Nee iwwerpréiwen d'Geometrie, spezifizéiert Harz, Schnëttplazen an Tooling Zougang. E puer Formen garantéieren Evaluatioun vu spezialiséierte Parisonplacement, Saugschlagformen oder verbonne Sektiounen. Eng konventionell Maschinn mat engem Take-Out-Roboter stellt net eleng dës Formungsfäegkeeten fest.
Ass Akkumulatorvolumen genuch fir eng Maschinn fir en Autosdeel ze wielen?
Nee Benotzbar Schoss Nofro, Material-spezifesch Liwwerung, Schimmel Installatioun, Ouvertureszäiten Plaz, néideg Bewegungen, Deel Ewechhuele an downstream Aarbecht brauchen och Iwwerpréiwung. En ugekënnegt Containervolumen ass eng Screeningsreferenz, net eng komplett Auswielmethod fir en onregelméissegen techneschen Deel.
Kann eng HDPE Maschinn e spezifizéierten Ingenieur-Plastiksgrad veraarbechten?
Dat erfuerdert eng Grad-spezifesch Iwwerpréiwung vun der Materialpräparatioun, der Plastifizéierung, dem Kapp Tooling, Kontrollen an de proposéierte Prozess. Eng publizéiert HDPE Extrusiounsquote beweist net d'Ausgab mat engem anere Harz. Bestätegt d'Konfiguratioun a lafen e representativen Test mat dem virgesinnenen Material.
Firwat kann en Deel säi Gewiichtsziel erreechen, awer e Wanddickecheck versoen?
D'Gewiicht beschreift de ganzen Deel, während eng Dickecheck eng Plaz moosst. Material kann anescht tëscht Regiounen verdeelt ginn ouni eng entspriechend Ännerung am Gesamtgewicht. Kartéiert déi gescheitert Plaz an ënnersicht dat relevant Material, Tooling a Prozessbedéngungen ier Dir decidéiert wéi et ze korrigéieren.
Gitt laanscht eng Maschinn FAT komplett Client Produktioun Deel Genehmegung?
Nee FAT deckt de ausgemaach Equipement Akzeptanz Ëmfang. Fäerdeg-Deel Validatioun a Client Produktioun Genehmegung verlaangen hir eege applicabel Beweiser. Wou PPAP erfuerderlech ass, bestätegt dem Client seng Soumissioun a Produktiounsbedéngungen anstatt d'Ausrüstungsliwwerung als Genehmegung ze behandelen.
Ass eng Automobil Schlagformmaschinn ze kafen d'selwecht wéi d'Sourcing vu personaliséierte Schlaggeformte Deeler?
Nee Ausrüstung Akaaf betrëfft d'Maschinnen, Tooling Interfaces, Integratioun an Akzeptanz Spillraum fir e Produktiounsprozess. Sourcing fäerdeg Deeler betrëfft d'Verantwortung vum Hiersteller fir dës Deeler ze produzéieren an ze liwweren. Kläert wéi en Ëmfang gefrot gëtt ier Dir Liwweranten vergläicht.
Fir eng Automotive-Deel Ausrüstung Iwwerpréiwung, schéckt d'Zeechnen a Materialfuerderunge duerchKinggle senger Kontakt Säitoder E-Mailsales@kinggle.com. Telefon:+86-574-87103665. Firmeninformatioun ass verfügbar op derKinggle Iwwer Säit.
Genehmegt d'Produktiounsroute ier Dir op d'Maschinn engagéiert
Fänkt mam Deel a Material un, setzt d'Formatiounsroute fest, a verwandelt d'Zeechnen an explizit Ausrüstung a Validatiounsufuerderunge. Da vergläicht komplett Propositioune op der akzeptéiert-Deel Grenz. Eng obligatoresch fit Problem brauch Léisung; e méi séier Zyklus oder manner Akafspräis kann et net zoumaachen.