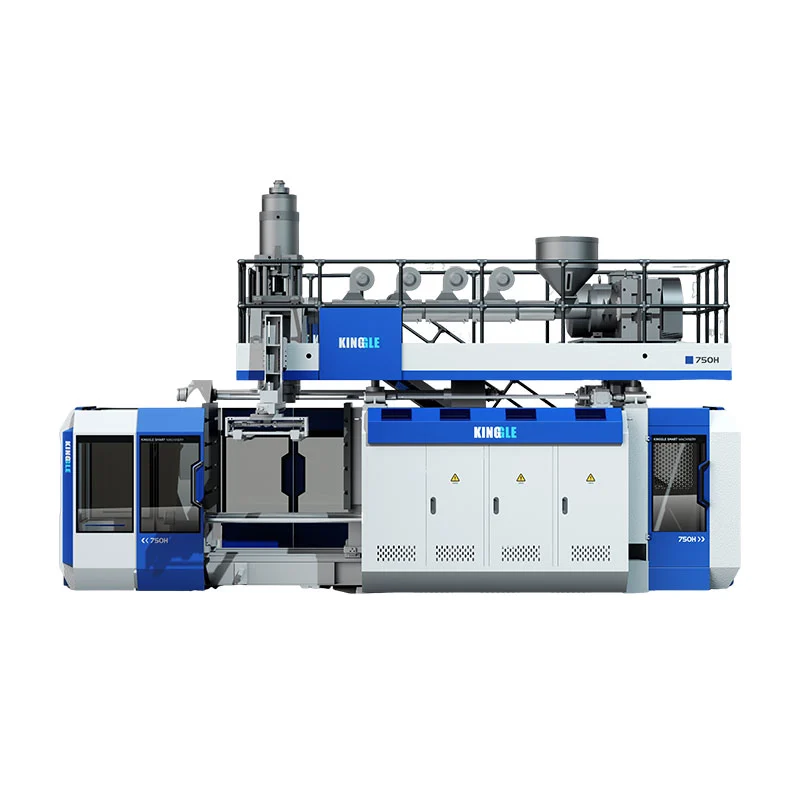
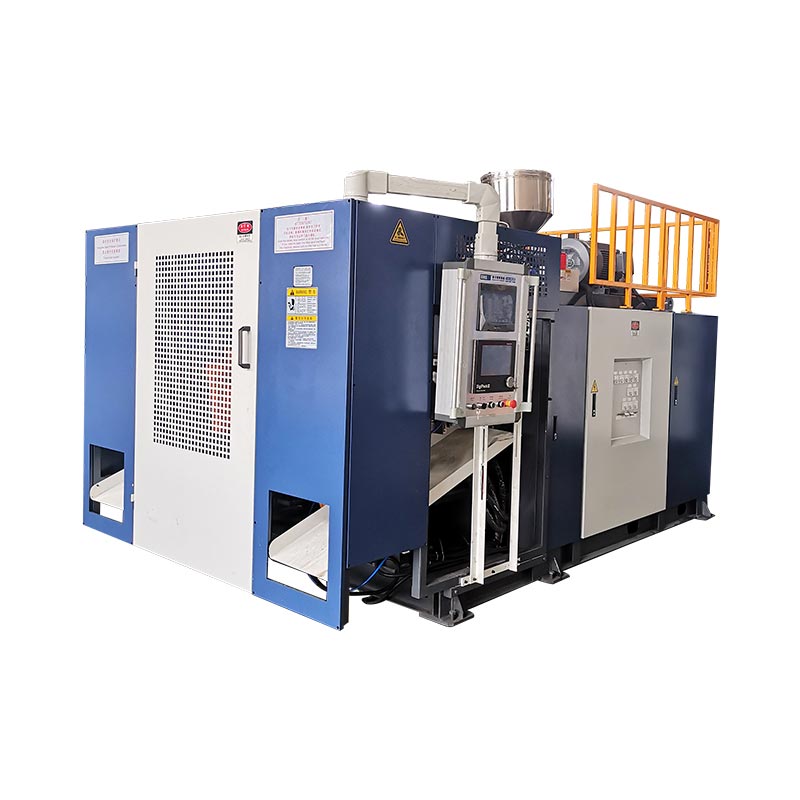
Zwee Käpp, zwee Parisons an zwee Huelraim gehéieren dacks am selwechte Produktiounskonzept - awer si sinn net austauschbar Begrëffer. De richtege Layout fänkt mat der Fläsch un, Outlet-Pitch, Schimmelraum a Brutto Schmelzfuerderung, net eng Zil-Kappzuel.

A Keefer froen fir eng "Véier-Cavity Fläsch Bléiser Maschinn" kann e Véier-Outlet stierwen Kapp kréien, e Véier-Cavity Schimmel an een oder zwee Schimmel Statiounen. En anere Keefer deen no enger "Doppelkopfschlagmaschinn" freet, bezitt sech vläicht nëmmen op zwou Parisonen. Ausser den Zitat all Element opzielt, kënnen déi zwou Parteien déiselwecht Zuel diskutéieren, während se verschidden Ausrüstung virstellen.
Dëse Guide trennt dës Begrëffer, benotzt aktuell Kinggle 2L, 5L an 15L Spezifikatioune fir d'dimensional Grenzen hannert dem Kappauswiel ze weisen, a bitt eng Massebalancemethod fir een-, zwee-, dräi- a véier-Kapp Konzepter ze vergläichen ouni Produktiounsausgang ze erfannen.
Als éischt, nennen déi véier verschidden Zuelen
D'WuertKappgëtt locker um Maart benotzt. En Extrusiounsblowformstéckkop verdeelt d'Schmelz a bildt de tubuläre Parison. A Multi-Paris Stierwen Kapp huet e puer Outlets. D'Schimmel schléisst dann ëm dës Parisons zou, an all Schimmelhuelraum mécht en Deel. Eng Statioun ass déi komplett Form-a-Clamp Positioun déi se kritt. Eng Schicht ass eng Materialschicht erstallt vum Extrusiouns- a Stierfkopsystem.
| Grof | Kierperlech Bedeitung | Beispill Keefer Fro | Net unhuelen |
|---|---|---|---|
| Die-Kapp Outlets | Ouvertureszäiten aus deem parisons entsteet bei engem molding Event | Ass d'Propositioun eenzeg, duebel, dräifach oder véier Kapp? | Datt en Outlet zielt garantéiert déi selwecht Zuel vun akzeptéiert Fläschen |
| Parisons | Tubulär Schmelzlängten, déi vun der Schimmel gefaange sinn | Wéi gëtt Gewiicht an Timing tëscht Parisons ausgeglach? | Dass gläich verdeelt Outlets ëmmer gläiche Parisons liwweren |
| Schimmel Huelraim | Deel Formen geformt an engem Schimmel no | Maacht d'Schimmel een, zwee oder véier Deeler pro Event? | Dat Kavitéitszuel beschreift d'Zuel vun de Schimmelstatiounen |
| Statiounen | Komplett Ofdréck-a-Clamp Positiounen vun der Maschinn benotzt | Ass d'Maschinn eenzeg Gare oder Duebelstatioun? | Datt eng zweet Statioun en zweete Stierfkapp ass |
| Schichten | Material Schichten iwwer d'Mauer Struktur | Ass den Deel monolayer oder multilayer? | Dat "duebel Layer" heescht duebel Kapp oder duebel Kavitéit |
Onofhängeg Ausrüstungsliteratur mécht déiselwecht Ënnerscheedung. DéiR & B kontinuéierlech extrusion Navette Daten BlatLëscht eent- oder zwee-Statioun clamp Configuratioun getrennt aus stierwen-Kapp Konfiguratiounen mat multiple Outlets. Dës Trennung ass nëtzlech an all RFQ: spezifizéiert Statiounen, Stierwen, Schimmelhuelraim a Schichten op verschiddene Linnen.
Wat ännert sech wéi e stierwen Kapp Gewënn Outlets?
Eng Multi-Kapp, Multi-stierwen oder Multi-Paris Schlagformmaschinn erstellt verschidde Parisons parallel. Wann d'Schimmel an de Prozess entworf sinn fir all Parison z'erfaassen an eng Fläsch ze bilden, kënnen Deeler pro Molding Event eropgoen. De Gewënn ass bedingt. All Outlet brauch Plaz, Schmelzfluss, Temperaturkontroll an eng entspriechend Kavitéitspositioun.
Dëst Diagramm ass konzeptuell, net eng Kinggle Tooling Zeechnen. Real Outlet Duerchmiesser, Pitch, Flux Channels an Kavitéit Layout hänkt op der Fläsch an Maschinn. "Zwee Kapp", "Dräi Kapp" a "véier Kapp" sinn also Ufank Beschreiwunge anstatt komplett Spezifikatioune.
Méi Käpp verdeelen déi verfügbar Formbreet
Eng eenzeg grouss Parison ka méi vun der verfügbarer Schimmelbreet vun der Maschinn benotzen. Wann e puer Outlets dee Raum deelen, mussen d'Flaschebreet, d'Kavitéitstonn, den Halspositioun, d'Blitztasche a d'Kühlverbindunge niewentenee passen. D'Schimmel brauch och genuch Stahl tëscht Huelraim a genuch Plaz fir Trimmen an Deelentfernung.
Méi Kapp Erhéijung total Schmelz néideg pro Event
Wann ee Brutto Parison 0,10 kg waacht, erfuerderen véier gläichwäerteg Parisons 0,40 kg pro Molding Event ier en Ënnerscheed an hiren aktuellen Gewiichter berücksichtegt gëtt. D'Beispill erkläert nëmmen d'Arithmetik; et ass net eng Kinggle Fläsch Spezifizéierung. Ofkierzung vum Intervall tëscht Eventer erhéicht d'Stonnschmelzfuerderung weider.
Méi Käpp kreéieren méi Positiounen fir ze kontrolléieren
Véier siichtbar Fläschen no Ofdréck Ouverture beweisen net véier gläichwäerteg Prozesser. Een Outlet ka méi waarm lafen, eng Parison kann anescht hänken, e Kavitéit ka méi lues ofkillen, oder eng Trimmpositioun kann extra Blëtz hannerloossen. Multi-Cavity Output soll also no Positioun gezielt a gepréift ginn - net nëmmen als kombinéierten Total.
Original Verglach: publizéiert Kinggle Kapp Grenzen vun Maschinn Plattform
Kinggle aktuell kontinuéierlech extrusion Schlag molding Säiten beschreiwen fakultativ zwee-, dräi- a véier-Die-Kapp Konfiguratiounen op verschidde Modeller. D'Spezifikatiounstabelle publizéieren exakt Dimensiounen fir eenzel- an duebel-Kapp Referenze. Si verëffentlechen net den Triple- oder Four-head Pitch fir dës Säiten, sou datt dës Layouten Projetstechnik erfuerderen anstatt Extrapolatioun.
| Kinggle Modell | Gare | Max Produkt Kapazitéit | Max Form Gréisst (W × H) | HDPE Schmelzkapazitéit | Single-Kapp maximal Die-Pin Duerchmiesser | Publizéiert duebel-Kapp Zentrum Distanz | Duebel-Kapp maximal Die-Pin Duerchmiesser |
|---|---|---|---|---|---|---|---|
| KGB2L | Single | 2 L | 360 × 380 mm | 30 kg/h | 90 mm | 130 mm | 60 mm |
| KGB2D eng | Duebel | 2 L | 360 × 380 mm | 55 kg/h | 90 mm | 130 mm | 60 mm |
| KGB5L | Single | 5 l vun | 410 × 450 mm | 55 kg/h | 150 mm | 150-180 mm | 80 mm |
| KGB5D | Duebel | 5 l vun | 410 × 450 mm | 80 kg/h | 150 mm | 150-180 mm | 80 mm |
| KGB15L Präis | Single | 15 l | 580 × 500 mm | 100 kg/h | 220 mm | 240-280 mm | 150 mm |
| KGB15D | Duebel | 15 l | 580 × 550 mm | 120 kg/h | 220 mm | 240-280 mm | 150 mm |
Kinggle's 2L Säiten beschreiwen och Uwendungen vu 50 ml bis 2 L. Dat Gamme identifizéiert d'Produktfamill; et heescht net all Container an der Gamme passt all Kapp zielen. Eng breet 2L Fläsch kann en eenzegen Outlet erfuerderen, während verschidde schmuel Fläschen e Multi-Cavity Konzept passen. Maximum Volumen eleng kann net de Layout entscheeden.


Wat d'Kinggle Daten iwwer de Kappauswiel verroden
1. Station Grof a Kapp Geometrie sinn onofhängeg Choixën
Am 2L Pair publizéieren souwuel d'Single- an d'Double-Statioun Modeller déiselwecht 90 mm Single-head Limit, 130 mm Double-head Center Distanz an 60 mm Double-head Die-Pin Limit. D'5L an 15L Pairen verfollegen datselwecht Muster bannent hire jeweilege Plattformen. Eng zweet Statioun ännert wéi Schimmel ofwiesselnd; et ännert net automatesch Outletzuel oder Outletpitch.
2. A duebel-Kapp Layout huet manner Duerchmiesser sinn pro Outlet
All Plattform publizéiert e méi klenge maximalen Die-Pin Duerchmiesser fir d'Double-Kapp Referenz wéi fir d'Single-Kapp Referenz: 60 versus 90 mm bei 2L, 80 versus 150 mm bei 5L, an 150 versus 220 mm bei 15L. Dëst prognostizéiert net de fäerdege Flaschenduerchmiesser, awer et weist firwat "en anere Kapp derbäisetzen" net nëmmen eng Ausgangsastellung ass. De Stierf, de Parison a d'Flaschegeometrie änneren zesummen.
3. Méi grouss Plattformen publizéieren méi breet Schimmel an Outlet-Space Referenzen
Déi maximal Schimmelreferenz wächst vun 360 × 380 mm op der 2L Pair bis 410 × 450 mm op der 5L Pair a bis zu 580 mm breet op der 15L Pair. Verëffentlecht duebel-Kapp Zentrum Distanz wiisst aus 130 mm ze 150-180 mm an dann 240-280 mm. Dës Zuelen verbannen d'Plattformauswiel mat Flaschenabstand, net nëmmen nominell Liter.
4. Paired duebel-Statioun Modeller publizéieren méi Schmelzkapazitéit
D'Double-Statioun Beispiller publizéieren méi héich HDPE Schmelzkapazitéit wéi hir Single-Statioun Partner: 55 versus 30 kg/h bei 2L, 80 versus 55 kg/h bei 5L, an 120 versus 100 kg/h bei 15L. D'Ënnerscheeder hu keen eenzege Verhältnis a beweisen keen Ausgangsmultiplikator. Si weisen firwat d'extrusion System an der selwechter Berechnung gehéiert wéi Statiounen a Kapp.
5. Dräi- a véier-Kapp Fuerderungen brauchen eng Produit-spezifesch Zeechnen
D'Produktbeschreiwungen erlaben flexibel 2/3/4 Multi-Die-Kapp-Konfiguratiounen, awer hir Dëscher soen net eng universell Triple- oder Véier-Kapp-Zentrumdistanz. Erfannen dës Dimensiounen aus der duebel-Kapp Rei géif Fläsch Breet ignoréieren, Ofdréck Stol, Terrain, Hals Standuert an Service Zougang. Déi richteg nächst Dokument ass e proposéiert Kapp-a-Schimmel Layout baséiert op de Keefer Deel Zeechnen.
Wielt Kappzuel aus der Fläsch - net vun engem gewënschten Multiplikator
Eng Fabrécksquote gëtt méi zouverlässeg wann de Keefer dem Fournisseur eng komplett Produktdefinitioun gëtt. Fänkt un mat dem breetsten an schwéiersten SKU fir déi proposéiert Toolingfamill geduecht. Da kontrolléiert ob méi kleng Produkter déiselwecht Maschinn deelen ouni en onpraktesche Kompromiss ze forcéieren.
Fläsch Breet an Zentrum Distanz
Zentrum Distanz gëtt tëscht benachbaren Outlet centerlines gemooss. Et muss der Kavitéitsarrangement enk genuch passen fir all Parison fir déi richteg Schimmelpositioun anzeginn. Fläsch Kierper Breet ass nëmmen een Deel vun der Noutwendegkeete. Den Halsfinish, de Grëff, d'Flash-Tasche, d'Kneipeberäich an d'Schimmelmauer tëscht Huelraim verbrauchen och Plaz.
Deel Gewiicht a Brutto Parison Mass
Fäerdeg Flasche Gewiicht ass net d'Mass déi den Extruder fir all Event liwwere muss. De Brutto-Paris enthält d'Material, dat fir d'Flasche gefaange gëtt, plus Top an ënnen Flash an all aner ofgeschnidden Material. Multiplizéieren d'Bruttomass vun enger Positioun mat all aktive Positiounen, vergläicht dann den Total mam Extrusiounssystem um geplangten Eventrate.
Ofkillung an Entféierung
Méi Huelraim kënne méi Hëtzt erstellen fir an all Schimmel no ze läschen. Ongläiche Waasser Weeër kann engem Kavitéit déi lues Positioun maachen. Nodeems d'Schimmel opgemaach ass, muss d'Zelle trennen, trimmen, testen an all Deel ouni Kollisiounen oder exzessiv Akkumulation vermëttelen. Eng Formmaschinn kann seng Bewegung fäerdeg maachen, während Downstream Ausrüstung schonn de Produktiounsfläschenhals ass.
SKU Strategie
Eng héich Kavitéit Schimmel kann eng stabil, schmuel Flaschefamill passen. Et kann manner attraktiv sinn wann Bestellungen kuerz sinn, Designen änneren dacks oder e groussen Undeel vun SKUs kann net dee selwechten Terrain benotzen. Vergläichen alljährlechen gudden Deel Nofro an Wiessel Zäit vun SKU. Maacht net all Schimmel ëm ee saisonal Peak, ausser de Rescht vun der Fabréck kann dës Kapazitéit benotzen.
Berechent realistesch Output mat Eventer, Deeler a Massebalance
Katalog dréchen Zyklus a Kappzuel sinn net genuch fir verkaafbar Fläschen ze prognostizéieren. Benotzt zwee verbonne Berechnungen: eng fir akzeptéiert Deeler an eng fir Brutto Schmelzfuerderung.
Gutt Deeler pro Stonn = stabil molding Evenementer pro Stonn × Deeler geformt pro Event × akzeptéiert Fraktioun
Brutto Schmelzbedarf (kg/h) = stabil Formungsevenementer pro Stonn × Gesamt Brutto-Parismass pro Event (kg)
Déi akzeptéiert Fraktioun muss aus der Qualitéitsdefinitioun vum Keefer kommen an engem ausgemaache Prozess oder éierlech Planungsviraussetzung. Total Brutto Parison Mass ass d'Zomm vun alle Parisons déi an engem Event benotzt ginn. Wann véier Outlets keng identesch Mass liwweren, notéiert déi véier Positiounen separat ier se derbäigesat ginn.
En transparent hypothetescht Beispill
Unzehuelen e proposéiert véier-Outlet Layout véier Fläschen pro Event Formen. Wärend engem stabile Prozess - net e trockenem Zyklus - fäerdeg d'Zelle 300 Formungsevenementer pro Stonn. Wann déi ausgemaach akzeptéiert Fraktioun 0,97 ass, berechent gutt Ausgang ass 300 × 4 × 0,97 = 1.164 Fläschen pro Stonn. Wann total Brutto Parison Mass pro Event 0,44 kg ass, ass d'Brutto Schmelzbedarf 300 × 0,44 = 132 kg / h.
Dës Zuelen sinn nëmmen e Léierbeispiel a sinn net e Kinggle Modellresultat. Si weisen firwat eng Véier-Kapp Maschinn net automatesch gëeegent ass: de proposéierte Extruder brauch iwwerpréift Kapazitéit fir d'Material an d'Konditiounen, wärend d'Ofkillung an all Downstream Schrëtt brauche fir den Eventrate a Qualitéit z'erhalen. Ersetzen gemoossene Projetdaten ier Dir eng AkafsEntscheedung maacht.
Kinggle'skontinuéierlech Schlag molding Maschinn Guideerkläert wéi Statioun zielt, stierwen-Kapp Huelraim an Zyklus Zäit kombinéiert. Fir Planz Planung, z'iwwerpréiwen och elektresch, Kompresser-Loft a kille Konditiounen mat derSchlagformmaschinn Utility Guide.
Fabrikkommissioun: qualifizéieren all Outlet a Kavitéit als Positioun
Eng kombinéiert Moyenne kann eng schwaach Positioun verstoppen. Wann dräi Fläschen e Gewiichtscheck passéieren an eng ass liicht, kann hiren Duerchschnëtt akzeptabel ausgesinn och wann eng Kavitéit onbestänneg ass. Wärend der Fabrikakzeptanz an dem Startup, markéiert all Stierfoutlet a Kavitéitpositioun a bewahrt dës Identitéit duerch Trimmen an Inspektioun.
Etabléiert eng Positioun-vun-Positioun Baseline
- Identifizéieren d'Maschinn, stierwen Kapp, Schimmel, resin vill, Rezept an Déngscht Konditiounen.
- Sammelt Deeler an der Sequenz vun all Outlet / Kavitéit Positioun.
- Rekord Brutto Parison Mass wou déi ausgemaach sécher Prozess Method et erlaabt.
- Mooss fäerdeg Gewiicht an déi selwecht kritesch Mauer Plazen fir all Positioun.
- Inspektéiert Pinch-Off, Hals Finish, Flash, Dimensiounen, Erscheinung a Leckleistung.
- Rekord Eventintervall, Refusen, Alarmer, manuell Interventioun an Downstream Arrêten.
- Widderhuelen no stabile Konditiounen no all genehmegt Upassung restauréiert.
Änneren ee kontrolléiert Faktor op enger Zäit
Wann eng Parison ënnerscheet, entscheet als éischt ob d'Muster dem Stierfoutlet, Kavitéit, Killkrees oder Downstream Positioun follegt. E koordinéierte Rekord ass méi nëtzlech wéi e puer HMI Wäerter gläichzäiteg unzepassen. Kinggle'sHMI Astellungen an Alarm Guiderecommandéiert Beweiser opzehuelen ier Dir e Rezept ännert.
Kontrolléiert d'Mauerverdeelung, net nëmmen d'Gesamtgewiicht
Zwou Fläschen kënnen d'selwecht weien an ëmmer nach Material anescht verdeelen. Vergläicht definéiert Schëller-, Kierper-, Grëff-, Basis- a Pinch-Off Plazen wou relevant fir den Deel. Wann de Projet benotzt programmed Mauer Kontroll, derparison programméiere Guidebitt eng strukturéiert Method fir Programmpunkte mat gemoossene Regiounen ze verbannen.
Maacht den akzeptéierte Prozess an eng Ënnerhalt Referenz
Halt déi guttgeheescht Positiounsdaten, Temperaturbedéngungen, Botzenzoustand, Waasserbedéngungen an Tooling Identitéit. Wann eng Positioun méi spéit dreift, kann Ënnerhalt et mat der ursprénglecher Baseline vergläichen. Déipräventive Ënnerhalt Checklëschtkënnen dës Beobachtungen a Routininspektiounen droen.
Gemeinsam Kombinatiounen - a wat all Beschreiwung nach ëmmer oppe léisst
| Kuerz Beschreiwung | Wat et wahrscheinlech bedeit | Wat de RFQ nach ëmmer muss bestätegen |
|---|---|---|
| Duebel-Kapp, zwee-Kavitéit Maschinn | Zwee Parisons fidderen zwee Schimmelhuelraim pro Schimmelevenement | Statiounszuel, Outlet Pitch, Schimmelgréisst, Deelgewiicht, Extrusiounskapazitéit an Downstream Ëmfang |
| Véier-Kapp Fläsch Bléi Maschinn | Véier stierwen Outlets bilden véier Parisons parallel | Ob d'Schimmel véier entspriechend Huelraim huet, den exakten Terrain an ob all SKUs passen |
| Double-Statioun, duebel-Kapp Maschinn | Zwee Ofdréck Statiounen alternéieren ronderëm eng zwee-Outlet stierwen System | Zuel vu Schimmelsets, Eventsequenz, Schmelzfuerderung, Entfernungsmethod a garantéiert Testbedéngungen |
| Véier Kavitéit Schlagformmaschinn | Ee Schimmel zoumaachen kann véier Deeler bilden | Die Outlet Arrangement, Statiounszuel, Kavitéitsbalance, Ofkillung an akzeptéiert Ausgang |
| Duebel-Layer, duebel-Kapp Maschinn | E Multilayer System kann zwee Outlets fidderen | Extruder Grof, Material Struktur, Layer Verhältnisser, Eiseschrott Wee, Auswee, Huelraim a Statiounen |
"Plastic Fläsch Making Maschinn," "HDPE Fläsch Bléi Maschinn", "Extrusioun Fläsch Maschinn", "Multi-Die Kapp Schlag molder" an "Multi-Paris Extrusioun Schlag molding Maschinn" kënnen all an Sich no Zesummenhang Ausrüstung schéngen. Eng technesch komplett Spezifizéierung soll verständlech bleiwen och wann dës Marketingnimm änneren.
RFQ Checklëscht fir e Multi-Kapp Schlagformprojet
Schéckt déiselwecht Produkt- a Fabrikinputen un all Fournisseur. Frot all Zitat an der selwechter Uerdnung z'äntwerten, mat Katalogreferenzen getrennt vu Projetsgarantien.
| RFQ Grupp | Informatioun ze bidden | Néideg Fournisseur Äntwert |
|---|---|---|
| Produit | 2D/3D Zeechnen oder Proben, Kapazitéit, maximal Dimensiounen, Hals, Grëff, Trennlinn an Trimmgeometrie | Kompatibel Maschinn Plattform, Orientéierung, Kavitéit Layout an all Design Bedenken |
| Material | Genau resin Grad, Faarf / Zousätz, regrind oder PCR Plang an Fournisseur Daten | Proposéiert Schrauwen / Extrusioun Ëmfang, Veraarbechtungsviraussetzungen a Testmaterialfuerderung |
| Mass a Qualitéit | Fäerdeg Gewiicht, geschätzte Brutto Parison / Flash, kritesch Maueren, Dimensiounen a funktionell Tester | Testmethod, Proben no Positioun an Akzeptanzdefinitioun |
| Ausgang | Néideg gutt Deeler pro Stonn, Verréckelung / Joer Volume, SKU Mix an Wiessel Frequenz | Evenementer pro Stonn, Deeler pro Event, ugeholl akzeptéiert Fraktioun an Brutto Schmelze Berechnung |
| Tooling | Bestehend Schimmel oder bevorzugt Kavitéitskonzept | Outlet zielen, Zentrum Distanz, Die-Pin Gamme, Ofdréck Gréisst, Kavitéit Pitch, Ofdréck Sets a kille Design |
| Maschinn | Preferenze Automatisatiounsniveau a Fabrécksbeschränkungen | Station Grof, clamp, extruder, Kontrollen, Take-out an abegraff Optiounen |
| Fabréck | Kraaftstandard, Loft- / Waasserbedéngungen, Ambientgrenzen, Buedem, Héicht an Heberroute | Projet Utility Blat, allgemeng Arrangement, Fondatioun / Luede a Service-Clearance Ufuerderunge |
| Downstream | Trimmen, Lecktesten, Vermëttelen, Etikettéieren, Verpacken a Schrott-Handhabungsplang | Kapazitéit an Interface Grenz fir all abegraff a Keefer geliwwert Etapp |
Akzeptéiert keng Ausgangslinn ouni seng Testbedéngungen
En nëtzlecht Akzeptanzdokument nennt d'Flaschenzeechnung, d'Materialgrad, de fäerdegen a Bruttogewiicht, aktive Outlets a Huelraim, Schimmelkühlungsbedéngungen, stabile Runfenster, Qualitéitstester, Probeplang an abegraff Downstream Ausrüstung. Et records akzeptéiert Deeler vun Positioun. Ouni dës Konditioune kënnen "pcs / h" Maschinnbewegung, geformte Deeler virun der Inspektioun oder gutt gepackte Fläschen beschreiwen - dräi verschidde Resultater.
Frot de Layout virum Afréiere vun der Bestellung
D'Finale Zeechnung soll stierwen-Outlet centerlines géint d'Schimmel Huelraim weisen, Schimmel a Platen Grenzen, Schlag Pins, Trimmen oder Deflashing Method, Take-out Wee a Service Minnen. Fir eng dräi- oder véier-Kapp Kinggle Ufro, dëser Zeechnen ass wou Projet-spezifesch Terrain confirméiert ass; et soll net aus der publizéiert duebel-Kapp Dësch ofgeleet ginn.
Oft gestallte Froen
Wat ass eng Multi-Kapp Schlagformmaschinn?
Eng Multi-Kapp Schlagformmaschinn benotzt e Stierkopf Arrangement mat e puer Outlets fir e puer Parisons bei engem Molding Event ze bilden. D'Outletzuel, d'Mëttdistanz an d'Stärgréisst musse mat der Fläsch a Schimmel-Kavitéit Layout passen.
Ass eng duebel-Kapp Maschinn d'selwecht wéi eng zwee-Kavitéit Maschinn?
Nee duebel Kapp beschreift zwee stierwen Auswee oder parisons; zwee Kavitéit beschreift zwee Deelformen an der Schimmel. Si sinn allgemeng als passend zwee-Deel Layout entworf, awer d'Zitat soll béid separat spezifizéieren.
Maacht eng véier-Kapp Schlagformmaschinn véiermol méi Fläschen?
Net automatesch. Et kann méi Deeler pro Molding Event bilden, awer tatsächlech gutt Ausgang hänkt vum stabilen Eventrate, Gesamt Brutto Schmelzfuerderung, Outlet- a Kavitéitbalance, Ofkillung, Trimmen, Testen an akzeptéiert Qualitéit of.
Wéi gëtt d'Zentrumdistanz vum Stierfkop gewielt?
Zentrum Distanz ass aus dem proposéiert Kavitéit Terrain a Produit Layout ausgewielt. Flaschebreet, Halspositioun, Blitztaschen, Schimmelstahl, Ofkillung, Schlagstiften, Trimmen an Entfernungsraum beaflossen all déi lescht Dimensioun.
Kann eng Maschinn tëscht eenzel a Multi-Kapp Produktioun schalt?
Eng aner Stierf- oder Toolarrangement kann op enger passend konstruéierter Plattform méiglech sinn, awer et sollt net ugeholl ginn. Confirméieren mechanesch fit, extrusion Ëmfang, Kontrollen, Wiessel Aarbecht, Ofdréck Onbedenklechkeet an Inbetriebungsbedéngungen mam Fournisseur.
Wat limitéiert d'Zuel vun den Huelraim bei Extrusiounsblowformen?
D'Limite enthalen Produktdimensioune, verfügbare Schimmel- a Plackraum, Outlet-Pitch, Stierwen a Parison Geometrie, Klemmfuerderunge, Extrusiounskapazitéit, Killbalance, Deelentfernung an Downstream Kapazitéit.
Wat Donnéeë soll ech fir eng Multi-Cavity Maschinn quote schécken?
Schéckt den Deel Zeechnen oder Echantillon, Material Grad, fäerdeg a Brutto Parison Gewiicht, kritesch Maueren an Tester, erfuerderlech gutt Output, SKU Plang, Fabréck Utilities, Layout Grenzen an Downstream Ufuerderunge.