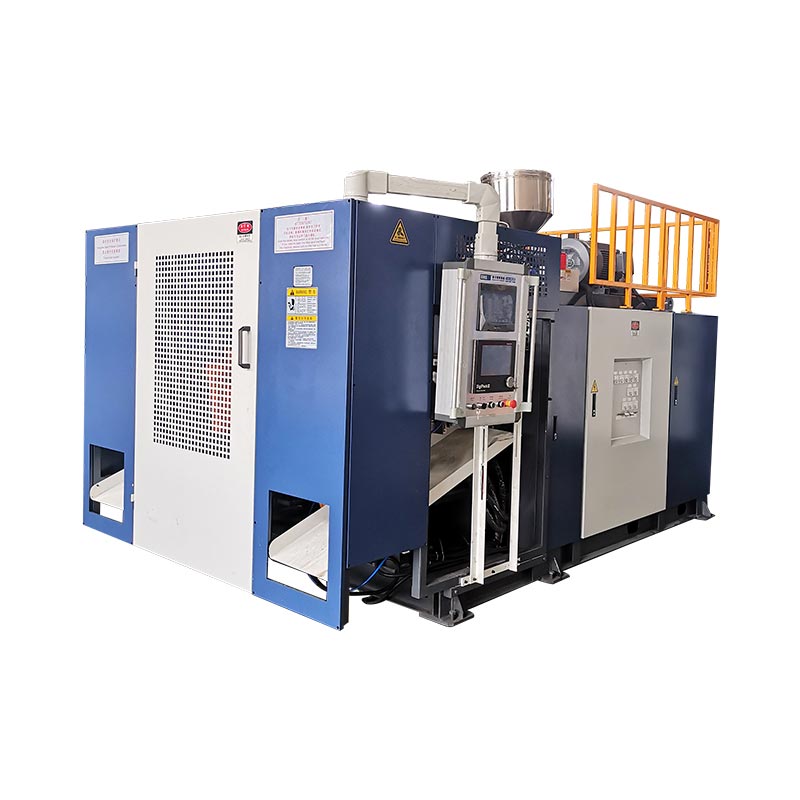
Wielt eng automatesch Schlagformmaschinn vum Produkt dat se liwwere muss an d'Operatiounen abegraff nom Schimmel - net mam Wuert "automatesch" op der Zitat. Fir extrusion Schlag molding, spezifizéiert den Harz, Tooling, Take-out, Trimmen, Inspektioun an Transfer als ee Produktiounssystem. Mir recommandéieren d'Konfiguratioun géint akzeptéiert Behälter am finalen Oflaafpunkt guttgeheescht, net e Katalog Dréchenzyklus Figur.
Eng Formmaschinn kann en automateschen Zyklus lafen, während d'Leit nach ëmmer Flash ewechhuelen, Flaschen kontrolléieren oder Kartonge fëllen. Dat ass vläicht déi richteg Arrangement fir eng kleng, verännert Produktpalette. Et ass déi falsch Arrangement wann den Investitiounsfall ugeholl datt dës Aarbechtsplaze verschwonnen sinn. Definéiert d'Grenz ier Dir Präisser vergläicht.
Fënnef Entscheedungen déi wichteg sinn virun enger Bestellung
- Match de Formprozess zum Deel ier Dir Automatiséierungsniveauen vergläicht.
- Definéiert all Transfert an Ofschloss Operatioun, dorënner Aarbecht déi manuell bleift.
- Balancéiert de Schimmelrate mat Trimmen, Inspektioun a Verpackungskapazitéit.
- Test Feeler Erhuelung an changeovers, net nëmmen onënnerbrach Produktioun.
- Vergläichen total Linn Käschten pro akzeptéiert Container ënnert déi selwecht Konditiounen.

Wat deckt "automatesch" beim Schlagformen?
"Automatesch" beschreift wéi Operatioune kontrolléiert ginn. Et identifizéiert net wéi de Plastiksdeel geformt ass. Eng automatesch Extrusiounsblosformmaschinn an eng PET Flaschenblasmaschinn kënne béid programméiert Sequenzen ausféieren, awer si brauche verschidde Materialpräparatioun, Tooling a Veraarbechtungsarrangementer. E Keefer, deen no enger vollautomatescher Schlagformmaschinn sicht, sollt d'Prozessfro als éischt léisen.
Beim Extrusiounsschlagformen formt d'Maschinn e geschmollte Röhre genannt Parison. D'Schimmel erfaasst dat Röhre, a Loft bildt den huel Deel. PET Stretch Schlagform benotzt eng Virform déi gestreckt an opgeblosen ass. Déi verschidde Startformen erkläre firwat e PET Preform-Ladeguide net e komplette Kaafguide fir eng HDPE Detergent Flaschenlinn ass.
| Entscheedung | Extrusioun Schlag molding | PET Stretch Schlag molding |
|---|---|---|
| Startform | Extrudéiert geschmollte Parison | PET preform |
| Gemeinsam kafen Kontext | HDPE Fläschen, gehandhabt Container an industriell huel Deeler | Kloer Getränksfläschen aus Preformen |
| Automatioun Froen | Deel Fräisetzung, Flash Ewechhuele, Trimmen, Testen an Transfert | Preform Handhabung, Heizung / Stretch-Blowsequenz a Flaschentransfer |
Prozess Referenz:Kinggle's Schlagformmaschinn Guide. Produktgeometrie an Harzgrad bestëmmen d'Finale Prozesswahl.
Trennt d'Maschinn, d'Zelle an d'Linn
A Maschinn-Niveau automatesch Zyklus deckt déi ausgemaach molding Sequenz. Eng automatiséiert Zell füügt definéiert Handhabung oder Ofschloss ronderëm dës Maschinn. Eng Produktioun Linn verbënnt successive Operatiounen duerch eng ausgemaach akzeptéiert-Produkt Grenz. Verpakung kann bannent där Grenz sinn, oder et kann eng separat Fabréck Operatioun bleiwen.
Dëst sinn nëtzlech Akafsënnerscheeder, net e Verspriechen datt all Fournisseur déiselwecht Terminologie benotzt. Setzt déi tatsächlech Operatiounen an der Spezifizéierung. "Vollautomatesch" ouni Ausrüstungslëscht léisst ze vill Plaz fir verschidden Interpretatiounen.
Mir favoriséieren eng spezifesch Beschreiwung wéi "automatesch Formen, orientéiert Take-Out, Deflashing a Leck-getest Entladung" iwwer e breet Label. Et seet de Keefer wou de fäerdege Produkt erschéngt a wat nach ëmmer Opmierksamkeet brauch. Material Ergänzung, Proben, Schrotthandhabung a Kartongverännerungen brauchen och Besëtzer, och wann déi normal Formsequenz ouni repetitive manuell Handhabung leeft.
Och automatesch Kontroll ass net d'selwecht wéi en all-elektreschen Drive. Drive Typ, Statiounsarrangement, Kappzuel an Automatisatiounsomfang sinn separat Choixen. Iwwerpréift all géint d'Aarbecht anstatt se als eng Premium Spezifizéierung ze behandelen.
Start mam Deel an dem Produktiounsplang
Den nominale Volume vun enger Fläsch ass net genuch fir seng Produktiounslinn ze spezifizéieren. Eng schmuel ronn Fläsch an e breet gehandhabte Container kënnen deeselwechte Flëssegkeetsvolumen droen, awer brauche verschidde Formen, Take-out Tools an Ënnerstëtzer. D'Linn muss déi aktuell extern Form handhaben, net en abstrakt "2 L Produkt."
Fänkt mat der Deel Zeechnen an de fäerdege Conditioun un, erwaart bei der Entladung. Notéiert den Halsfinish, Handleöffnung, Kierperdimensioune, Zilgewiicht a kritesch Qualitéitsufuerderunge. Confirméieren déi genee resin Grad, Faarf Pak an ausgemaach recycléiertem oder regrind Zoustand. Dës Detailer maachen e proposéierte Prozess relevant fir déi virgesinn Aarbecht.
Iwwersetzt de Verkafsplang an eng Fabrikatiounsfuerderung
Definéiert akzeptéiert Container pro Verréckelung niewent der Unzuel vun de Verréckelungen, Batchgréissten an d'Ännerungsfrequenz. En héije Stonneplang ass manner nëtzlech wann déi meescht Bestellunge kuerz Lafen an extensiv Tooling Ännerungen brauchen. Eng méi lues awer méi einfach z'änneren Zell kann dës Produktiounsmix besser passen. Weder Conclusioun kann eleng aus maximal Katalogausgang erreecht ginn.
Lëscht vun der Produktfamill, net nëmmen déi éischt Startfläsch. Identifizéieren de breetste Deel, dee schwéiersten Deel an den haardsten Deel fir ze gräifen oder ze trimmen. Dës kënnen ënnerschiddlech SKUs sinn. Dann entscheeden wéi eng Produkter op den initialen Bau musse lafen an déi zukünfteg Tooling oder separat Ausrüstung erfuerderen.
- Freet den Testartikel:Zeechnen Revisioun, resin, fäerdeg Gewiicht an néideg Tester.
- Setzt d'Liwwerkonditioun:ofgeschnidden, iwwerpréift, orientéiert, gezielt oder gepackt.
- Definéiert den Zäitplang:gutt Container pro Verréckelung, Betribssystemer Stonnen a geplangt SKU Ännerungen.
- Kuckt d'Tooling Famill:Schimmel, Kapppitch, Gripfester, Trimmennascht an Testsiegelen.
- Genehmegt d'Zell Enveloppe:Utilities, Garde, Service Zougang a Produktfloss.
Statioun Grof, stierwen Outlets an Huelraim brauchen separat Iwwerpréiwung. Zwou Statiounen mengen net zwee Outlets. Eng Multi-Kapp Schlagformmaschinn mécht net all Flascheform kompatibel mat der Outlet Abstand. A multilayer Kapp beschreift Mauer Konstruktioun, net d'Zuel vun fäerdeg Container pro Event.
Kinggle'sMulti-Kapp versus Multi-Cavity Guideerkläert dës Konfiguratiounsënnerscheeder. Benotzt dës Iwwerpréiwung ier Dir den Automatisatiounslayout fixéiert. Wann d'Kavitéitsarrangement geregelt ass, muss d'Take-Out- a Finishingsausrüstung all Positioun duerch Transfert a Qualitéitskontrollen erhalen.
Déi nëtzlechst Ufro enthält dofir eng Zeechnung, Materialspezifizéierung, Produktiounsplang a Qualitéitsdefinitioun. Fir eng HDPE Flasche Produktiounslinn, kann eng Ufro fir eng "automatesch Plastiksfläschmaschinn" ouni dës Input net de richtege Linn Ëmfang etabléieren.
Kontrolléiert d'Maschinnsystemer déi d'Produktqualitéit setzen
Downstream Automatioun kann net eng onbestänneg Parison reparéieren, eng onpassend Pinch-off oder en Deel deen d'Schimmel ze mëll léisst fir ze handhaben. De Schimmelprozess muss e widderhuelenden Artikel produzéieren ier den Transfersystem widderholl Resultater liwwere kann. Soss gëtt de Roboter e präzise Wee fir onkonsequent Deeler ze bewegen.
Déi wichteg Deeler vun enger Schlagformmaschinn enthalen den Extruder, Stierkopf, Spann Eenheet, Schlagsystem, Killkreesser a Kontrollen. Iwwerpréift hire Bäitrag zum approuvéierten Deel anstatt eleng duerch Komponentnamen ze wielen. Eng unerkannt PLC Mark, zum Beispill, etabléiert net déi geliwwert Rezeptfunktiounen oder Downstream Kommunikatioun.
| System | Wat ze iwwerpréiwen | Beweis fir Ufro |
|---|---|---|
| Extrusioun a stierwen Kapp | Resin suitability, Brutto Parison Nofro an Outlet Gläichgewiicht | Produktioun Echantillon an identifizéiert Material Konditiounen |
| Paräis Kontroll | Mauerverdeelung op de kriteschen Plazen vum Deel | Positiounsspezifesch Miessunge a gespäichert Rezept |
| Schimmel an clamping | Tooling fit, pinch-off a Fräiloossung | Genehmegt Zeechnungen a geformt Deel Inspektioun |
| Ofkillung an Ëmgank | Deel Steifheit op de geplangte Fräisetzung a Grip Punkten | Transfert Prozess mat der aktueller Deel |
| Kontrollen | Sequenz, Alarm, Rezept Ëmfang an Downstream Signaler | Funktioun Demonstratioun an Interface Lëscht |
Eng konkret Referenz: Kinggle d'2 L Single-Statioun Maschinn
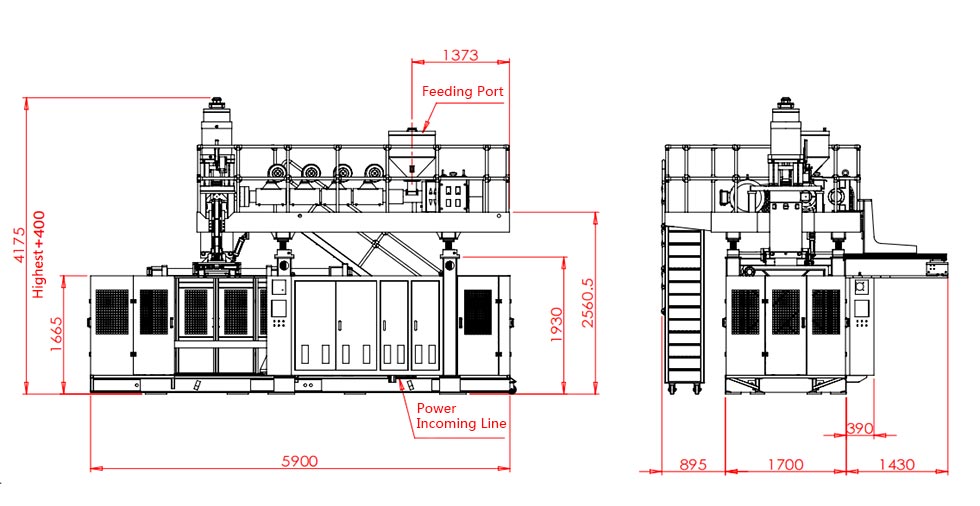
DéiKGB2L Produit Säitlëscht eng maximal Behälterkapazitéit vun 2 L, eng 50 mm Schraube, 30 kg / h HDPE Schmelzkapazitéit an eng maximal Schimmelgréisst vun 360 × 380 mm. Et beschreift och zwee-, dräi- a véier-Outlet Konfiguratiounen fir méi kleng Flaschen am 100 ml-1 L Gamme. Dës Wäerter hëllefen Écran eng proposéiert Aarbecht; si ersetzen net eng Tooling Bewäertung.
Déi selwecht Säit markéiert 600 PC/HR als "Output (Dréchen Zyklus)." Dat ass net den akzeptéierten Output vun enger identifizéierter Shampoingfläsch, Schimmel a Schlusslinn. Eng Produktiounsfuerderung brauch dat aktuellt Material, Ofkillungszäit, aktiv Positiounen an Inspektiounskonditioun. Behandelt den Trockenzyklus-Entrée wéi déi publizéiert Bewegungsreferenz et ass.
Fir eng Multi-Outlet Propositioun, kontrolléieren der kombinéiert Brutto Parison Mass souwéi Kavitéit fit. Fäerdeg Flasche Gewiicht schléisst de Blitz aus, deen den Extruder och liwwert. Méi Outlets kënnen d'Demande fir Extrusioun, Ofkillung a Veraarbechtung zesummen erhéijen. Kappzuel eleng kann net e benotzbare Produktiounsquote etabléieren.
Mir wäerten d'Formungssystem eréischt stëmmen nodeems déi kritesch Deelmiessungen an d'Transferverhalen stabil sinn ënner den ausgemaachten Konditiounen. E Fërderband bäizefügen ier Dir dës Themen léist, bewegt de Problem méi wäit erof op d'Linn. Fir Mauer Verdeelung, benotzen derparison programméiere Guidenieft dem Produkt Zeechnen.
Spezifizéiert d'Linn vun der Ernierung op akzeptéiert Container
De stäerkste Spezifizéierung fir Schlag molding Automatisatioun follegt de Produit duerch all Operatioun. Et seet wat all Modul kritt, wat et liwwert a wien d'Verbindung zum nächste Modul gehéiert. Dëst ass méi nëtzlech wéi eng laang Lëscht vu Roboteren, Fërderer a Sensoren ouni eng ausgemaach Prozessgrenz.
Kinggle publizéiertAutomatisatiounsfäegkeetenenthalen Downstream Trimmen, Inspektioun a Verpakung. Fir e Flascheprojet, iwwersetzt dës Fäegkeet an e definéierten Ëmfang. Automatesch Deflashing, Hals Trimmen, Leckprüfung a Verpakung si verschidde Funktiounen; kee soll roueg aus der Präsenz vun engem aneren ugeholl ginn.
| Operatioun | Fro fir ze léisen | Akzeptanz kontrolléieren |
|---|---|---|
| Ernierung | Wien liwwert d'Vermëttelung, d'Mëschung an d'Materialniveau Kontroll? | Dat guttgeheescht Material erreecht den Hopper ouni ongeplangten Versuergungsënnerbriechung. |
| Mathuelen | Wou ass den Deel gefangen, a wéi eng Orientéierung verléisst d'Eenheet? | Kee verpasst Transfert oder inakzeptabel Marquage op den Testartikel. |
| Deflashing an Trimmen | Wéi eng Flash- an Ofschlossfunktiounen ginn ewechgeholl? | Néideg Kanten, Hals a Grëfföffnungen entspriechen der Definitioun vum Deel. |
| Inspektioun an Ofleenung | Wéi eng Tester sinn inline, a wéi sinn gescheitert Deeler getrennt? | Ausgemaach Erausfuerderung Echantillon ginn identifizéiert a korrekt geréckelt. |
| Vermëttelen a packen | Wat Fläsch Conditioun an Arrangement muss déi nächst Gare erreechen? | Transfert, Akkumulation an Finale Zielen Aarbecht um ausgemaach Taux. |
Gëff all Grenz een genannt Integratioun Besëtzer. Wann de Maschinnliwwerer den Take-Out ubitt an en anere Fournisseur de Lecktester liwwert, muss een nach ëmmer d'Flaschenorientéierung, d'Transfer Héicht, d'Distanz an d'Kontrollhandshake averstanen. Kompatibel ausgesinn Moduler kafen ass net datselwecht wéi eng integréiert Zelle kafen.
Averstane wéi "prett", "Deel present", "Zyklus komplett" a Feelerbedéngungen vertruede sinn, wou dës Signaler gebraucht ginn. Identifizéiere wéi ee Controller e Stopp initiéiert a wéi eng Eenheet den Initiatiounsfehler bericht. Déi genau Architektur ass projetspezifesch, awer d'Verantwortung kann net vague bleiwen.
Kontrolléiert de Schrottfloss getrennt vun der akzeptéierter Produktroute. Geläscht Flash brauch Kollektioun an eng ausgemaach Dispositioun. D'Wiederverwendung hänkt vum Material a Produktbedéngungen of; eng automatesch grinder Verbindung autoriséiert keng regrind Prozentsaz. Halt d'Materialrezept kontrolléiert.
Fir Fläsch Leck Testen, definéiert d'Testmethod, Armaturen, Dichtungskonditioun an ausgemaach Erausfuerderung Echantillon. Eng Teststatioun muss méi maachen wéi e gréngt Resultat ze weisen. Et muss d'Feeler zouverlässeg trennen an d'Zuelen notéieren ouni datt verworf Deeler onopgemerkt an de gudde Produkttransporter zréckkommen.
Den Ëmfang Zeechnen soll och Ënnerhalt a Schimmel änneren Zougang weisen. Benotzt Kinggle'sUtility an Fabréck Layout Guidefir d'Kraaft, d'Loft, d'Waasser a Raum mat all abegraff Hëllefsmëttelen ze koordinéieren.
D'Handoff kann d'Ausgab limitéieren ier d'Formmaschinn mécht
Eng Schlagformproduktiounslinn liwwert nëmme wat seng verbonne Operatiounen erhalen kënnen. De schnellsten Modul kann net onbestëmmt fir e méi luesen Trimmer, Tester oder Packungsstatioun kompenséieren. Bufferen ginn der Linn Zäit vun enger kuerzer Ënnerbriechung ze recuperéieren; si läschen net eng persistent Kapazitéit Mësshandlung.
Éischt setzen all Ausrüstungsrate op déiselwecht Basis. Heescht d'Zuel molding Evenementer, Brutto Deeler, getest Deeler oder akzeptéiert Container? Deckt et nëmme kontinuéierlech Lafen, oder enthält Ersatz an ordinär Arrêten? Vergläichen Tariffer nëmmen no deenen Definitiounen Match.
E geschafft Beispill mat enger explizit ugeholl Produktioun Basis
Betruecht eng proposéiert Linn déi 480 Container pro Stonn no Formen an Trimmen verëffentlecht. Ugeholl datt säin One-Positioun Leck Tester 8 Sekonnen erfuerdert fir déi komplett Belaaschtung, Test, Entscheedung an Ausluede Sequenz. Seng ideal Kapazitéit ass 3.600 ÷ 8 = 450 Container pro Stonn. Dës sinn Planung Viraussetzunge, net eng gemooss Kinggle Maschinn Resultat.
Entrée Taux: 480/h · Ideal Tester Kapazitéit: 450/h · Akkumulation: 30/h
Och ouni Testerstoppen iwwerschreiden erakommen Deeler seng Kapazitéit ëm 30 Container pro Stonn. E Puffer mat 15 benotzbaren Positiounen géif 15 ÷ 30 = 0,5 Stonn oder 30 Minutten ausfëllen. D'Linn mat engem eidele Fërderband unzefänken kéint eng kuerz Demonstratioun zefriddestellend maachen. Den Desequiliber besteet nach ëmmer.
Betruecht elo e komplette Testerstopp. Bei der ugehollem Entréesrate vu 480/h kommen Deeler bei 8 pro Minutt un. Déi selwecht 15 fräi Positiounen bidden nëmmen 15 ÷ 8 = 1.875 Minutten, ongeféier 113 Sekonnen, ier dee Puffer voll ass. D'Akkumulationsquote während enger Verlängerung a während engem komplette Stop sinn ënnerschiddlech.
Dës Berechnunge sinn nëmme nëtzlech wann d'Positioune wierklech benotzbar sinn. Eng Fläsch déi tippt, beréiert e Wuecht oder kann déi erfuerderlech Orientéierung net erhalen, erstellt keng valabel Pufferpositioun. D'Kontrollen brauchen och eng ausgemaach Äntwert ier déi sécher Akkumulationslimit erreecht gëtt.
Check Geometrie souwéi Vitesse
Mathuelen Tooling a Fërderer mussen den Deel a sengem aktuellen Verëffentlechungszoustand handhaben. Identifizéiert eng widderhuelend Gripplaz. Kontrolléiert ob den Hals, Kierper oder Blitz dës Plaz ubitt, an ob Trimmen et virum nächsten Transfer läscht. Eng Feature, déi um éischte Pickup verfügbar ass, existéiert vläicht net op der zweeter.
Mir géifen dës Datumkette léisen ier d'Maschinngeschwindegkeet erhéicht gëtt. Eng Linn déi mat engem verstännegen Taux transferéiert a prévisibel erholl ass e bessere Produktiounsaktiv wéi eng déi widderholl manuell Repositionéierung brauch. Déi bevorzugt Léisung kann iwwerschafft Tooling sinn, eng aner Transfersequenz oder zousätzlech Downstream Kapazitéit - net e méi schnelle Formzyklus.
Endlech zielen akzeptéiert Container no der ausgemaach Inspektioun Punkt. Bleift upstream Bruttoziele fir Diagnos, awer benotzt se net als d'Verschécken-Output Figur. Kinggle'sFabréck Akzeptanz Guideerkläert firwat Produit Identitéit, Grof Grenzen an Observatioun Zäit am selwechte Rekord gehéieren.
Beweist datt d'Linn kann Produkter recuperéieren an änneren
Eng glat automatesch Laf beweist nëmmen ee Betribssystemer Staat. Produktioun enthält och Replenishment, gescheitert Transferen, verworf Deeler, blockéiert conveyors a Produit Ännerungen. Dës Eventer verdéngen eng Plaz am Akzeptanzplang, well d'Äntwert bestëmmt ob d'Zelle op kontrolléiert Produktioun zréckkënnt.
Vun der Fabréck Säit géife mir Feeler Erhuelung virun enger poléierter Demonstratioun setzen. Wann eng Fläsch de Pickup vermësst, ass déi nächst Fro net wéi séier een se ka zrécksetzen. D'Froen sinn wat d'Miss entdeckt huet, wéi eng Bewegung opgehalen huet a wéi d'Zelle e bekannte Staat bestätegt ier se nei starten. Widderholl Handkorrektur ass e Symptom fir z'ënnersichen, net normal automatesch Operatioun.
Wann eng dënnwandeg Fläsch no der Verëffentlechung tippt, wäerte mir de Grip an d'Ënnerstëtzungskonditioun iwwerpréiwen ier Dir verschidde Prozessastellungen änneren. Iwwerpréift d'Steifheet vum Deel beim Transfert, d'Fixturkontaktpunkten an d'Bewegungssequenz. Da probéiert eng kontrolléiert Korrektur a kontrolléiert den Deel nach eng Kéier. Méi Grippdrock kann en anere Defekt erstellen anstatt den éischten ze fixéieren.
Déi selwecht Disziplin gëlt wann d'Leck refuséiert eropgeet. Erhaalen déi betraffe Proben an identifizéieren d'Positioun an d'Zäit. Préift d'Testdichtung an d'Fixturkonditioun niewent dem geformten Hals a Prise-off. Eng Lecktestverbindung an e Leckbehälter erfuerderen verschidde Korrekturen. D'Formatiounsrezept z'änneren ouni dës Ursaachen ze trennen kann Zäit verschwenden an de Feeler verstoppen.
Definéiert Erhuelung ier de Feeler geschitt
- Notéiert d'Initiatiounsfehler, betraff Modul a Produktpositioun.
- Bréngt d'Zelle an de Staat definéiert vum guttgeheescht Kontroll- a Sécherheetsdesign.
- Huet autoriséiert Personal de Feeler ënner der virgeschriwwener Isolatiouns- an Zougangsprozedur léisen.
- Reconciliéieren Deeler an Transfert, Inspektioun a refuséieren Positiounen virum Restart.
- Fuert weider duerch déi ausgemaach Erhuelungssequenz, kontrolléiert dann déi erfuerderlech Produktchecken.
Dëst sinn Planungsschrëtt, keng Erlaabnis fir bewaacht Ausrüstung anzeginn oder eng Interlock ëmzegoen. Déi integréiert Zell brauch eng Risikobewäertung déi Modulinteraktiounen an absehbar Interventiounen deckt.ISO 12100:2010stellt allgemeng Prinzipien fir Maschinn Risiko Bewäertung a Risiko Reduktioun; de Projet muss och déi applicabel Maschinn-spezifesch an Destinatioun Ufuerderunge identifizéieren.
E gespäichert Rezept ass net onbedéngt e komplette Wiessel
E Rezept kann Temperaturen a Formbeweegunge erënneren, während de Picker, Trimmnest an Tester manuell ugepasst bleiwen. Frot wéi eng Positiounen gespäichert sinn, déi motoriséiert sinn an déi e kierperlecht Tool änneren. TechneschProzess Automatisatioun Dokumentatiounstellt en Industrie Beispill vun Format-verbonne Astellunge fir Picker, deflashing a Leck-Tester Positiounen. Dat illustréiert den Ëmfang fir ze spezifizéieren; et etabléiert dës Funktiounen net op all Maschinn.
Definéiert Iwwergangszäit vum finalen akzeptéierten Deel vun engem Format op den éischten akzeptéierten Deel vum nächste, ënner der ausgemaacher Method. Rekord Tooling Aarbecht, Upassungen, Material Transitioun a Qualitéit Verëffentlechung separat. Dëst exponéiert wat e méi séier Rezept Erënnerung tatsächlech spuert a wat bleift eng mechanesch oder Prozessaufgab.
Vergläicht Käschten pro akzeptéiert Container, net Automatisatiounslabelen
Eng semi-automatesch versus voll automatesch Schlagformmaschinn Verglach soll mam selwechte Produkt a Produktiounsplang ufänken. Soss kann déi méi bëlleg Devis einfach Handhabung, Testen oder Verpakung ausschléissen, déi déi aner Devis enthält. Vergläicht gläich Liwwergrenzen ier Dir Ausrüstungstotalen vergläicht.
Automatiséierung ass am meeschte verdeedegt wann et eng definéiert repetitive Contraint läscht. Dat kann manuell Blëtzentfernung sinn, onkonsequent Transfert, eng schwiereg Inspektiounshandoff oder eng Verpackungsoperatioun déi net amgaang ass. Méi Automatisatioun kaafen ouni d'Beschränkung z'identifizéieren kann Ënnerhalt an Ännerungsaarbecht addéieren ouni d'akzeptéiert Ausgab ze verbesseren.
Halt d'Käschtegrenz esou breet wéi d'Ausgabgrenz
Käschte pro akzeptéiert Container = Gesamtkäschte bannent der ausgemaacher Produktiounsgrenz ÷ akzeptéiert Container bannent där Grenz geliwwert
De numerator soll d'Käschte relevant fir de Verglach enthalen: Material, Aarbecht, Utilities, Tooling, Ënnerhalt an déi gewielte Kapital oder Overhead Behandlung. Benotzt déi selwecht Comptablesmethod fir béid Optiounen. E Downstream Roboter ass net gratis well seng Käschten ausserhalb vun der Formmaschinn zitt.
Lëscht déi widderhuelend mënschlech Aufgaben. Eppes kann nach ëmmer Material opfëllen, Schrott réckelen, Deeler probéieren, Kartonge ersetzen, Tooling erhalen an op Alarm reagéieren. Schätzen d'Aarbechtslaascht iwwer eng normal Verréckelung, net nëmme wärend déi automatesch Sequenz leeft. Entscheet ob en Bedreiwer sécher méi wéi eng Zell dénge kann ouni verspéiten Kontrollen oder Erhuelung.
Benotzt elektresch Energie a kWh fir d'Observatiounsperiod an akzeptéiert Container aus därselwechter Period. Kraaft a kW ass eng aner Quantitéit. Gitt déi vereinfacht Hëllefsmëttel un wann Dir eng komplett Linn vergläicht, besonnesch wann e Kompressor, Chiller oder Schleifmaschinn tëscht de Propositioune ännert. DéiUtility Ufuerderunge Guideerkläert firwat verbonne Muecht an Operatioun Nofro soll och separat bleiwen.
Fir heefeg Formatännerungen, ënnersicht d'Fixturen an Ersatzstécker fir all SKU erfuerderlech. E méi nidderegen initialen Zellpräis kann duerch schwiereg Changementer oder extra Formatdeeler kompenséiert ginn. Ëmgekéiert kann e sophistikéierten Transfersystem onnéideg sinn fir e Low-Volume Produkt mat enger praktescher manueller Ofschlossroute.
Mir recommandéieren Virschléi ze klasséieren no der Produktiounsbeschränkung déi se ewechhuelen, déi akzeptéiert Ausgab déi se verifizéiere kënnen an déi widderhuelend Aarbecht déi se hannerloossen. Eng méi automatiséiert Zell verdéngt seng Plaz wann dës Virdeeler an der Fabréck richteg Zäitplang passen. "Onbemannt" ass net genuch finanziell Argument.
Frot no Sensibilitéitsfäll anstatt eng universell Bezuelungsfuerderung. Vergläicht erwaart Nofro, manner Notzung a méi heefeg Ännerungen mat dem Keefer seng eege Käschten. Dat mécht d'Investitiounsentscheedung nëtzlech och wann Verkafsvolumen oder Produktmix ännert.
Genehmegt d'Konfiguratioun ier Dir d'Bestellung mécht
Maacht dat gewielte Konzept an eng ausgemaach Ausrüstungslëscht, Zelllayout an Akzeptanzprotokoll virum Kafbestellung. Déi deier Ambiguititéit ass dacks net e fehlende Sensor. Et ass eng Grenz, déi all Partei geduecht huet zu engem aneren gehéiert.
Fir eng kompakt Fläsch Projet, der2 L Single-Statioun Plattformbitt e konkrete Startpunkt. Seng publizéiert Schimmel Enveloppe a méi kleng Flaschen Multi-Outlet Optiounen erlaben eng initial Fit Bewäertung. Déi aktuell Zeechnen, Harz, Kapparrangement an Downstream Ëmfang bestëmmen de proposéierte Bau. Wielt dës Konfiguratioun net nëmme vu Volumen.
Maacht de Prouf Äntwert op d'Kaffroen
De Prozess soll déi ausgemaach Produktdefinitioun benotzen an d'Operatiounen enthalen déi den zitéierten Output ënnerstëtzen. Wann Lecktesten oder Trimmen Deel vun der Liwwerungsgrenz sinn, beweist et mat der Zell anstatt en onofhängege Standalone Zyklus ze presentéieren. Probe Identitéit behalen wou verschidde Positiounen e schwaache Outlet oder Huelraim verstoppen kënnen.
Den Akzeptanzrekord soll all Fuerderung mat enger Method, Limit an observéiert Resultat verbannen. E Wuert wéi "passéiert" ouni den ënnerierdesche Bedingung kann d'Inbetriebnis an der Fabréck vum Keefer net guidéieren. DéiKinggle FAT Guidebitt e méi vollen Kader fir dës Beweiser.
- Identitéit bauen:Maschinn, Tooling, Kontroll Versioun an abegraff Moduler.
- Testbedéngungen:Produit, resin, aktiv Positiounen an Déngscht Konditiounen.
- Qualitéit:kritesch Miessunge, funktionell Tester a refuséieren Grënn.
- Linn Leeschtung:akzeptéiert Grof, Observatioun Period, Arrêten an Interventiounen.
- Erhuelung:ausgemaach Feeler Szenarie an déi demonstréiert Restart Sequenz.
- Iwwergab:Zeechnungen, Handbücher, Toolinginformatioun, Backups an oppen Artikelen.
Separat Fabréck Akzeptanz vun der Site Akzeptanz wou Planz Servicer oder Drëtt Partei Ausrüstung net virum Versand reproduzéiert ka ginn. Identifizéieren déi verbleiwen Schecken am Viraus a verdeelt Verantwortung. E Fabrécksprozess sollt net roueg behaapten d'Konditioune z'iwwerpréiwen déi et net enthält.
D'Formatioun muss den normalen Operatioun ofdecken an d'Aarbechtsplazen déi d'Automatisatioun hannerlooss. D'Operateure mussen e gescheiterten Transfer erkennen, den initiéierende Alarm interpretéieren an déi genehmegt Erhuelungsmethod verfollegen. Ënnerhalt brauch d'Zeechnungen, Verschleiungsinformatioun an Zougang néideg fir d'Zelle z'ënnerstëtzen.
Diskutéieren eng automatesch extrusion Schlag molding Configuratioun mat Kinggle.Schéckt de Container Zeechnen, Harzgrad, fäerdeg Gewiicht, erfuerderlech Tester, Produktiounsplang a geplangte Downstream Operatiounen duerch deProjet Ufro Säit.
Kontakt:sales@kinggle.com · +86-574-87103665. A definéiert Produit an Linn Grenz mécht d'Configuratioun review méi nëtzlech wéi eng Demande fir Maschinn Präis eleng.
Oft gestallte Froen
Ass eng automatesch Schlagformmaschinn d'selwecht wéi eng komplett Produktiounslinn?
Nee Eng automatesch Maschinn kann molding Bewegungen kontrolléieren iwwerdeems Produit Ewechhuele, Trimmen, Inspektioun oder Verpakung getrennt bleiwen. Eng komplett Produktiounslinn definéiert den Transfert, Kontrollen a Qualitéitsgrenz tëscht dësen Operatiounen. Frot eng Ausrüstungslëscht a Layout déi all abegraff Modul identifizéieren, manuell Aufgab an ausgeschloss Service. D'Akaafspezifizéierung, net d'Wuert automatesch, bestëmmt wat wäert kommen.
Braucht eng voll automatesch Schlagformmaschinn nach Opérateuren?
Jo. Material Ersatz, Qualitéit Echantillon, Tooling Ännerungen, Ënnerhalt a Feeler Erhuelung brauchen nach zougewisen Responsabilitéiten. Automatisatioun kann repetitive Handhabung ewechhuelen ouni all Produktiounsaufgab ze läschen. Plan d'Personal ronderëm déi voll Verréckelung an den aktuellen Service Layout, dorënner Verpakung a Schrotthandhabung. Gitt keng Aarbechtsschätzung aus enger kuerzer Demonstratioun of, an där d'Ënnerstëtzungspersonal ausserhalb vum Kamerarahmen bleift.
Sinn automatesch Deflashing, Flasche Leck Testen a Verpackung als Standard abegraff?
Gitt net un datt se sinn. D'Zitat soll all Operatioun identifizéieren, déi geliwwert Ausrüstung, Produktspezifesch Tooling, Testmethod an Oflehnungsroute. Eng Take-out Eenheet ass kee Leck Tester, an en automatesche Fërderband ass keen automatesche Verpackungssystem. Fir all zitéierten Modul, frot wéi eng onfäerdeg Konditioun et kritt a wéi eng akzeptéiert Konditioun et liwwert.
Kann eng existent Extrusioun Schlagformmaschinn automatiséiert ginn?
Méiglech, mee Machbarkeet hänkt op der bestehend Kontroll System, Garde, sinn Plaz, Ofdréck Ouverture, Produit Fräisetzung an Transfermaart Arrangement. Den Deel muss och de proposéierte Grip-, Trimmen- an Inspektiounsarmatur passen. Iwwerpréift déi komplett Zell ier Dir e Roboter oder Fërderer separat kaaft. Eng Retrofit soll eng definéiert Integratiounsverantwortung enthalen, aktualiséiert Risikobewäertung an ausgemaach Produktiounsversuch.
Wéi solle Keefer d'Ausgab vun enger automatescher Linn verifizéieren?
Grof akzeptéiert Container um ausgemaach Finale Offlossquantitéit Punkt iwwer eng definéiert Observatioun Period. Identifizéieren d'Harz, d'Produkt, d'Schimmel, d'aktiv Positiounen, d'Utilities an d'Inklusioun vun der Downstream Operatiounen. Haalt Refusen, Arrêten a manuell Interventiounen am Rekord. Rapport Brutto molding Output getrennt vun akzeptéiert Linn Output. E Katalog Dréchenzykluswäert ass keen Ersatz fir dëse Produktiounsversuch.