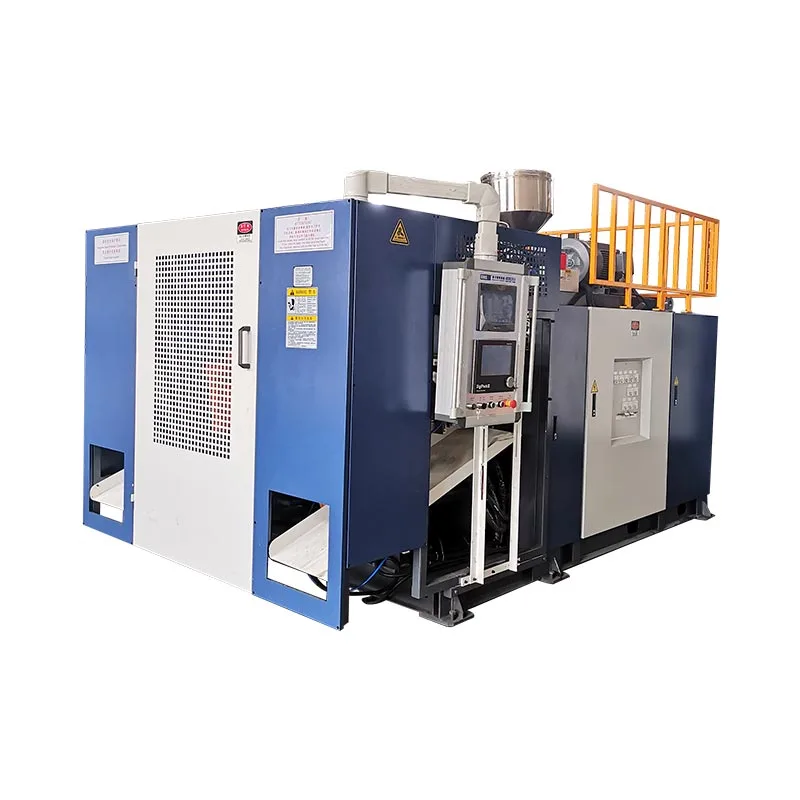
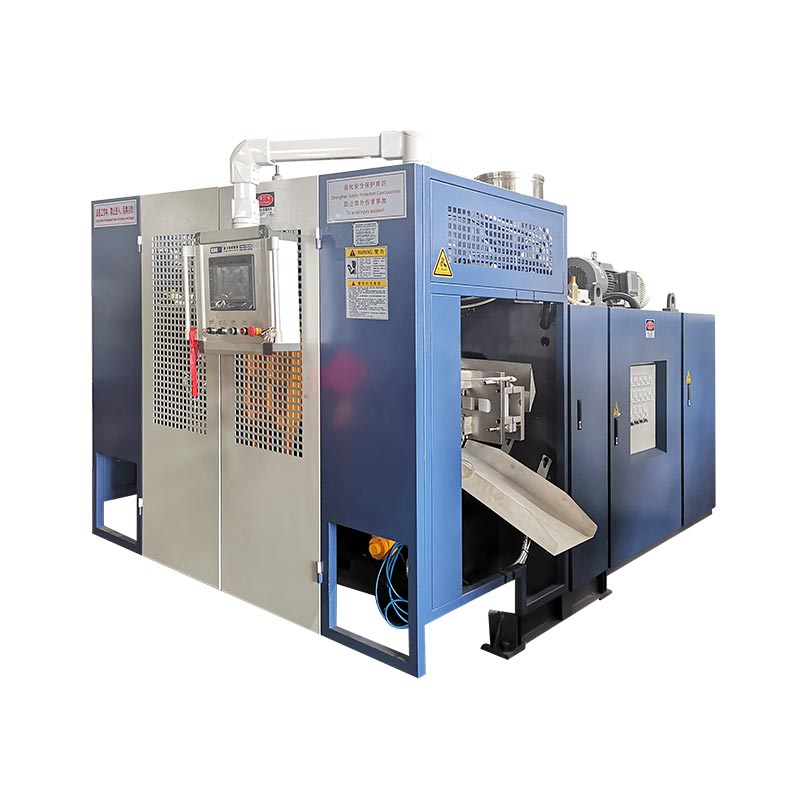
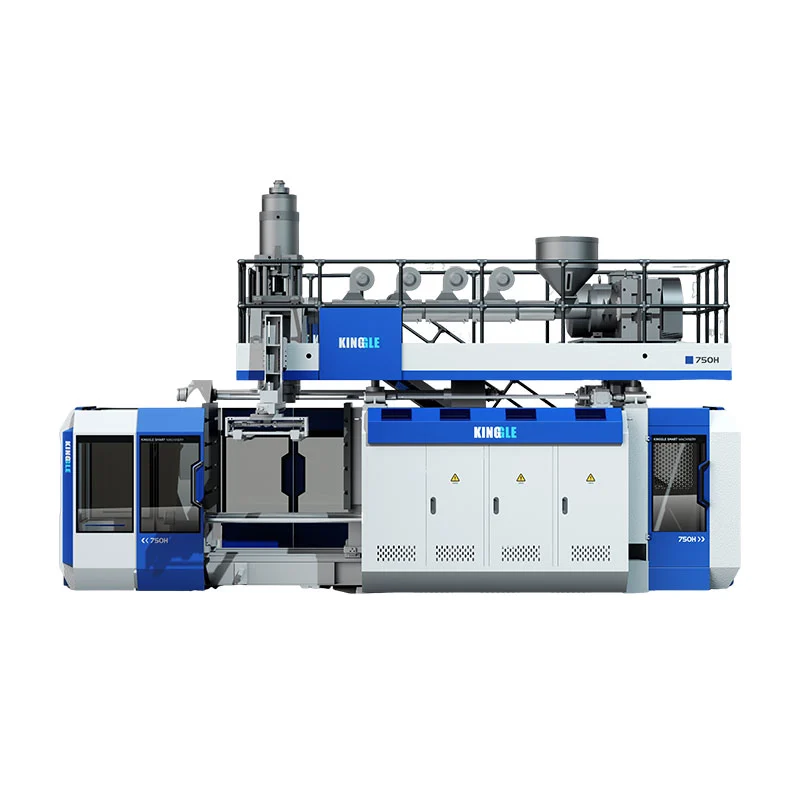
Eng zweet Statioun ännert wéi d'Maschinn d'Extrusioun, d'Kühlen an d'Schimmelhandhabungszäit benotzt. Et verduebelt net automatesch verkaafbar Ausgang, manner Energie pro Fläsch oder mécht e méi grousst Produkt. Dräi gepaart Kinggle Maschinngréissten weisen wou déi reell Differenzen schéngen.

Déi richtegeenzeg vs duebel Statioun Schlag molding MaschinnDe Verglach ass dofir eng komplett Zellstudie, net eng Wagonzuel. D'Entscheedung muss d'Flasche verbannen, d'Produktiounsplang, d'Brutto Schmelzfuerderung, d'Zwee-Statioun Sequenz an d'akzeptéiert Deelfuerderung.
Wat ännert sech tëscht enger Statioun an zwou?
An enger eenzeger Statioun kontinuéierlech extrusion Schlag molding Maschinn, eng Ofdréck-a-clamp Positioun erfaasst der parison, Formen Deel, killt et a verëffentlecht et. Déi nächst Molding Event muss ronderëm déi eng Statioun Sequenz passen.
Eng duebel-Statioun-oder Zwilling-Statioun-extrusion Schlag molding Maschinn alternéiert zwee Ofdréck Positiounen ronderëm e gemeinsame extrusion System. Eng Statioun kann an engem Schlof-, Ofkillungs- oder Deelentfernungsschrëtt sinn, während déi aner sech virbereet fir déi nächst Parison z'erreechen. Dofir gëtt Duebelstatioun Ausrüstung och als duebelsäiteg oder Shuttle Schlagformmaschinn an e puer Mäert beschriwwen.
Dës vereinfacht Sequenz erkläert d'Méiglechkeet, net den definitive Produktiounsrate. Statiounsrees, Parisonbildung, Schimmel zoumaachen, Blosen, Auspuff, Ofkillen, Ausstouss, Trimmen an Downstream Transfer mussen nach ëmmer matenee passen. Onofhängeg Navette-Maschinn Literatur Lëscht och Single- an duebel-dofir Configuratioun getrennt vun Single- a Multi-Paris stierwen Kapp, verstäerkt, datt dës verschidden Equipement Choixe sinn.
Duercherneen net Statioun Grof, Kapp Grof, Kavitéit Grof an Layer Grof
Vill Zitatfehler fänken un well "duebel" benotzt gëtt ouni ze soen wat verduebelt gëtt. Eng duebel-Statioun Maschinn ass net onbedéngt eng duebel-Kapp Maschinn, eng zwee-Kavitéit Ofdréck oder eng zwee-Schicht Linn.
| Begrëff | Wat et zielt | Wat et ännert | Fro fir de Fournisseur |
|---|---|---|---|
| Single oder duebel Gare | Schimmel-a-Clamp Positiounen déi an der Rei schaffen | Maschinn Sequenz, Schimmelsetbedarf, Ausgangspotenzial, Foussofdrock an Handhabung | Wéivill komplett Ofdréck Statiounen ofwiesselnd op dëser Maschinn? |
| Single oder Multi-Kapp stierwen | Parisons extrudéiert bei engem molding Event | Wéi vill Schimmelhuelraim kënnen gläichzäiteg gefüttert ginn an déi erfuerderlech Outlet-Pitch | Wéi vill Outlets sinn abegraff, a wat ass hir Zentrumsdistanz? |
| Single oder Multi-Cavity Schimmel | Deeler geformt an engem Schimmel no | Deeler pro molding Event, Ofdréck Gréisst, kille Gläichgewiicht an Trimmen | Wéi vill verkaafbar Deeler soll ee Schimmel Event produzéieren? |
| Single oder Multilayer | Material Schichten an der Deel Mauer | Extruders, Stierwen-Kapp Architektur, Material Ëmgank a Prozess Kontroll | Wéi eng Materialien a Schichtstruktur sinn an der Zitat abegraff? |
DéiR & B kontinuéierlech extrusion Navette Daten Blat, Zum Beispill, Lëscht Single- a Multi-Paris stierwen Kapp getrennt vun eent- oder zwee-Statioun clamp Configuratioun. Multi-Paris Tooling ass een Ausgangshebel; eng zweet Schimmelstatioun ass eng aner. Eng Propositioun kann entweder Hiewel benotzen oder béid kombinéieren, sou datt d'Zitat all eenzel separat identifizéieren.
Terminologie ännert sech och no Regioun. Keefer kënnen no engem sichenduebel Statioun Schlag molding Maschinn, Zwilling Statioun Schlag molding Maschinn, zwee-Statioun Fläsch bléist Maschinnoderduebel-dofir Navette blow molder. Bestätegt déi kierperlech Sequenz anstatt mam Numm eleng ze wielen.
Original Verglach: dräi gepaart Kinggle Maschinngréissten
Déi folgend Analyse benotzt Spezifikatioune publizéiert op sechs aktuell Kinggle Produit Säiten. All Pair huet déi selwecht nominell maximal Container Muecht, déi mécht d'Statioun Ënnerscheed méi einfach ze gesinn. D'Zuelen sinn Katalog Referenze, net eng Produktioun Garantie fir all Fläsch, resin, stierwen Kapp oder Optioun Pak.
| Kapazitéit a Modell | Statiounen | Verëffentlecht Output Label | HDPE Schmelzkapazitéit | Maschinn Dimensiounen (L × B × H) | Einfach L×W Enveloppe* | Gewiicht | Klemmkraaft |
|---|---|---|---|---|---|---|---|
| 2L vunKGB2L | Single | 600 Stk/h dréchen Zyklus | 30 kg/h | 3,1 × 1,7 × 2,5 m | 5,3m² | 2, 5t | 40 kN |
| 2L vunKGB2D eng | Duebel | 600 × 2 Stéck/h dréchen Zyklus | 55 kg/h | 3,1 × 2,2 × 2,5 m | 6,8m² | 4, 5t | 40 kN |
| 5 l vunKGB5L | Single | 500 Stk/h dréchen Zyklus | 55 kg/h | 3,1 × 2,2 × 2,5 m | 6,8m² | 3, 0tt | 65 kN |
| 5 l vunKGB5D | Duebel | 500 × 2 Stéck/h dréchen Zyklus | 80 kg/h | 3,2 × 2,2 × 2,5 m | 7,0m² | 5, 2t | 65 kN |
| 15 lKGB15L Präis | Single | 450 Stk/h dréchen Zyklus | 100 kg/h | 4,5 × 2,2 × 2,8 m | 9,9m² | 7 ,5t | 165 kN |
| 15 lKGB15D | Duebel | 450 × 2 Stéck/h dréchen Zyklus | 120 kg/h | 4,8 × 2,9 × 2,8 m | 13,9 m² | 12,5t | 165 kN |

Wat déi gepaart Daten verroden
1. Station Grof definéieren net maximal Deel Gréisst
Bannent all Kinggle Pair bleiwen nominell Container Muecht an publizéiert clamping Kraaft déi selwecht: 2L an 40 kN, 5L an 65 kN, oder 15L an 165 kN. Déi zweet Statioun ännert d'Produktiounssequenz; et mécht net eng 5L Plattform an eng 15L Plattform.
Dësen Ënnerscheed ass wichteg während Maschinn Auswiel. Deelvolumen, projizéiert Gebitt, Schimmeldimensioune an erfuerderlech Klemm mussen nach ëmmer op der Plattform passen. Kinggle'sBlow molding Maschinn Auswiel Guidefänkt aus dem Container virun der Gare zielen auswielen.
2. D'Doppelstatiounspaar addéiere Schmelzkapazitéit, awer net duerch ee fixe Verhältnis
Déi publizéiert HDPE Schmelzkapazitéit klëmmt vun 30 op 55 kg / h am 2L Pair, vu 55 op 80 kg / h am 5L Pair, a vun 100 op 120 kg / h am 15L Pair. Dës Erhéijunge sinn net identesch a sollten net an en universellen "Double Station Multiplikator" ëmgewandelt ginn.
Dëst ass déi wichtegst Kapazitéitslektioun an den Daten. Zwou Statiounen kënne méi molding Méiglechkeeten schafen, mä de extruder muss nach d'Brutto Parison Mass liwweren. Eng méi schwéier Fläsch, méi Blëtz, méi Stierwen oder méi kuerz Eventintervall erhéicht d'Schmelzfuerderung. Wann d'Extrusioun de Flaschenhals gëtt, kann d'Statiounsdisponibilitéit derbäi ginn et net léisen.
3. Gewiicht an Installatioun Enveloppe Erhéijung anescht vun Gréisst
Plënneren vun der Single op d'duebel Modell hëlt publizéiert Maschinn Gewiicht vun 2,5 ze 4,5 Tonnen op 2L, 3,0 ze 5,2 Tonnen op 5L, an 7,5 ze 12,5 Tonnen op 15L. Déi berechent L×W Maschinnenveloppe ännert sech vun ongeféier 5,3 op 6,8 m², 6,8 op 7,0 m² respektiv 9,9 op 13,9 m².
Buedemfläch ass dofir net sécher als "bal d'selwecht" oder "duebel sou grouss" beschriwwen. D'Resultat hänkt vun der Plattform of. Weder Maschinn-Enveloppe Berechnung ass eng Fabréck Layout: Service Zougang, Material Fourniture, Killmëttel Manifold, Kontroll cabinets, Deel Offlossquantitéit an Ofdréck Ëmgank brauch nach Plaz. Benotzt Kinggle'sMuecht, Loft, Waasser a Layout Guidevirum Afréiere vum Site Plang.
4. D'Dréchenzyklus Label ass e Verglach Signal, net eng Liwwerung Verspriechen
En dréchen Zyklus registréiert Maschinnbewegung ouni d'Produktiounsbedingunge vun engem fäerdegen Deel ze beweisen. Tatsächlech Ausgang muss Parisonbildung, Schlag- an Auspuffzäit, Ofkillung, Ausstouss, Trimmen, Qualitéitsverloscht a geplangten Arrêten enthalen. En décke 15L Jerrycan an eng liicht 500ml Fläsch kënnen net déiselwecht Ausgang zougewisen ginn nëmme well se op enger Maschinn mat der selwechter Statiounszuel lafen.
Berechent d'Output vu Schimmelevenementer a Massebalance
Start mam Produkt a schafft no hannen. Fänkt net un andeems Dir eng Katalognummer mat Schichtstonnen multiplizéiert.
Schrëtt 1: definéiert déi erfuerderlech gutt Ausgab
Konvertéiert bestätegt Nofro a gutt Deeler pro Stonn mat geplangte Produktiounsstonnen, geplangten Ëmännerungen an d'Planz hir eege Verfügbarkeetsviraussetzungen. Halt d'Nofroszenarie getrennt - Basis, saisonal Peak an zukünfteg Wuesstum - sou datt iwwerschësseg Kapazitéit sichtbar ass anstatt an engem optimistesche Zil verstoppt.
Schrëtt 2: Mooss ee komplett molding Event
Fir d'proposéiert Schimmel, Rekord d'Zuel vun parisons, Deeler geformt, Brutto parison Mass, fäerdeg-Deel Mass, Flash / regrind Route, stabil Event Intervall an akzeptéiert Qualitéit Resultat. E Molding Event heescht datt ee Schimmel Parisonmaterial erfaasst a säi Set vun Deeler produzéiert.
Gutt Deeler / h = molding Evenementer / h × Deeler pro Event × akzeptéiert Fraktioun
Brutto Schmelzbedarf (kg/h) = Schimmelveranstaltungen/h × Brutto Parisonmass pro Event (kg)
Déi akzeptéiert Fraktioun muss aus engem ausgemaache Prozess kommen oder eng éierlech Planzannam. Brutto Parison Mass beinhalt d'Material dat an d'Moulding erakënnt, net nëmmen déi fäerdeg Fläsch. Wann de Blëtz reground ass, beaflosst seng Handhabung an d'Wiederaféierung nach ëmmer d'Linn.
Schrëtt 3: Test d'Flaschenhals als eng Zeil
Vergläicht d'Brutto Schmelzfuerderung mam proposéierte Extruder ënner dem aktuellen Material. Dann bestätegt d'Schimmelkühlen, d'Loft Loft, d'Deelentfernung, d'Trimmen, d'Lecketestung, d'Vermëttelung, d'Verpakung an d'Mielkapazitéit. Déi ënnescht nohalteg Etapp setzt d'Linnausgang.
Fir méi breet kontinuéierlech Maschinn Output Logik, kuckt Kinggle'skontinuéierlech Schlag molding Maschinn Guide. Wann Deel Gewiicht oder Mauer Verdeelung Ännerungen während Vitesse Prozesser, benotzen derparison programméiere Guidean z'iwwerpréiwen déi selwecht Mauer Plaze bei all Konditioun.
Wéi eng Konfiguratioun passt op de Produktiounsplang?
Eenzel Statioun ass normalerweis déi propper Shortlist wann ...
- iwwerpréift Nofro passt eent Schimmel Gare mat akzeptabel Betribssystemer Spillraum;
- Produit Ännerungen sinn heefeg oder Produktioun leeft sinn kuerz;
- ee Schimmelset gëtt léiwer aus Budgets-, Ënnerhalt- oder Validatiounsgrënn;
- den Deel, d'Schimmel oder d'Entfernungsmethod mécht en ofwiesselnd Layout manner praktesch;
- Fabrécksraum, Hebezougang oder Downstream Automatisatioun ass limitéiert;
- de Projet geet op e Maart wou d'Nofro nach net bewisen ass.
Duebelstatioun verdéngt eng komplett Linnstudie wann ...
- stabil Widderhuelung Nofro iwwerschreift de realistesche Single-Statioun Output;
- zwee reagéiert Schimmel Statiounen kann engem repeatable Prozess lafen;
- den Extruder a Stierkopf kënnen déi erfuerderlech Brutto Schmelzquote liwweren;
- Ofkillung léisst nëtzlech Zäit fir ofwiesselnd Schimmelaarbecht;
- Trimmen, Testen a Materialveraarbechtung kënnen de verstäerkte Floss akzeptéieren;
- déi zousätzlech Ofdréck, Maschinn an Utility Ëmfang huet eng defensible Affär Fall.
Weder Lëscht ersetzt e Produkttest. Et verhënnert e gemeinsame Beschaffungsfehler: d'Behandlung vun der zweeter Statioun als e Standalone Output Accessoire. Et ass eng Systementscheedung déi Tooling, Kontrollen, Kommissioun an de Flux vun Deeler duerch d'Fabréck ännert.
Utilities an Downstream Ausrüstung kënnen de Statiounsvirdeel läschen
Eng Duebelstatiounslinn kann méi Hëtzt an de Schimmelkühlsystem schécken an d'Schimmelevenementer méi no zesumme kreéieren. Kompriméiert Loft muss Drock halen a Flux liwweren wann d'Linn et verlaangt, net nëmmen am Idle. Killwaasser muss béid Schimmelkreesser mat stabile Konditiounen erreechen. Elektresch Verdeelung, hydraulesch Ofkillung a Cabinetëmfeld musse mat der Finale bauen.
Berechent keng Planzservicer aus der Vergläichstabell. E puer aktuell Kinggle Web Spezifikatioune benotzen inkonsistent Eenheetstypographie, an déi duerchschnëttlech Energiezuele beschreiwen net en identesche Produkttest. Ufro de Projet-spezifesch Utility Blat, elektresch Zeechnen an allgemeng Arrangement Zeechnen fir déi bestallt Configuratioun.
Kontrolléiert all Prozess no der Ouverture vum Schimmel
- Kann Take-out Ausrüstung Deeler vun den Ofwiesselungsstatiounen kréien?
- Kann Trimmen déi aktuell Flash an Hals / Bottom Geometrie handhaben?
- Kann de Leck Tester all Huelraim mat der erfuerderter Linnrate iwwerpréiwen?
- Kann Fërderer Kollisioun, Akkumulation an Deeldeformatioun verhënneren?
- Kann d'Schleifer an de Mixer hänke blitzt ouni destabiliséiere vum Réckverhältnis?
- Kann d'Bedreiwer béid Statiounen sécher erreechen fir guttgeheescht Inspektioun an Ëmstellungsaarbechten?
Wann méi séier Lafen schaaft onbestänneg Mauer deck, Flash, Ofkillung Verzerrung oder widderhuelen Alarm, Verbindung derpräventive Ënnerhalt Rekordmat Kinggle'sHMI Troubleshooting Methodier Dir e kierperleche Flaschenhals mat Rezeptännerungen verstoppt.

Vergläichen total installéiert Käschten, net Maschinn Präis eleng
E Keefer deen no engem Plastiksfläschmaschinn Präis sicht kann zwee Zitater kréien déi net gläichwäerteg sinn. Eent kann den zweeten Schimmelset, Take-Out a Lecktest enthalen; eng aner kann nëmmen d'Basis molding Maschinn weisen. Den ënneschten Iwwerschrëftpräis kann also eng manner komplett Produktiounszell beschreiwen.
| Käschten Layer | Single-Statioun Fro | Duebelstatioun Fro |
|---|---|---|
| Maschinn Plattform | Wéi eng Extruder, Klemm, Kontrollen a Standard-Hëllefen sinn abegraff? | Wéi eng zousätzlech Kutsch, Klemm, Schlag a Kontrollausrüstung ass abegraff? |
| Schimmel a stierwen Kapp | Ass eng komplett Schimmel an de richtege Stierfoutlet Package abegraff? | Sinn zwee passend Schimmelstatiounen abegraff, a sinn Kappzuel an Outlet Pitch identesch mam Toolplang? |
| Factory Servicer | Wéi eng Kraaft, Loft, Waasser a Buedem / Luede Aarbecht ass néideg? | Kënnen existéierend Servicer déi méi séier Eventsequenz ënner simultaner Fabréckfuerderung ënnerstëtzen? |
| Downstream Zell | Wéi eng Ausnam, Trimmen, Testen, Vermëttelen a Schleifen Schrëtt sinn manuell oder automatesch? | Kann all Downstream Etapp Deeler vun ofwiesselnd Statiounen ouni Akkumulation akzeptéieren? |
| Wiessel an Validatioun | Wéi laang dauert eng Schimmel- a Rezeptännerung ënner der Prozedur vum Keefer? | Wéi sinn zwou Statiounen ausgeriicht, qualifizéiert a restauréiert no engem Produktwiessel? |
| Operatiounsrisiko | Wéi eng Ausgang ass verluer wann déi eenzeg Schimmelstatioun ophält? | Kann entweder Statioun sécher isoléiert ginn, a wat geschitt mat der gemeinsamer Extrusiounssequenz? |
Eng nëtzlech wirtschaftlech Verglach benotzt déi selwecht Projet Grenz op béide Säiten. Ëmfaasst d'Schimmelmaschinn, d'Schimmel, de Stierkopf, d'Hëllef, d'Installatioun, d'Inbetrieb, d'Formatioun an d'Fabréckmodifikatiounen. Dann schätzen d'Aarbecht, d'Utilities, de geplangten Ënnerhalt, d'Verännerungsverloscht, d'Qualitéitsverloscht an d'Downtime mat dem eegene Betribsviraussetzunge vum Keefer.
Käschte pro gudden Deel = Gesamtkäschte iwwer d'Vergläichsperiod ÷ akzeptéiert Deeler produzéiert an der selwechter Period
Den Teller an den Nenner mussen déiselwecht Zäitfenster an Ëmfang benotzen. Nët eng duebel-Statioun Haaptstad Figur iwwer eng Single-Statioun dréchen Zyklus Ausgang Plaz, oder vergläichen eng automatiséiert duebel Linn mat enger Basis eenzeg Maschinn déi Trimmen an Testen ausgeschloss. Wann d'Demande den zousätzlechen Output net benotze kann, bleift d'Idle Kapazitéit e Käschte. Wann d'Nofro d'Eenzelstatiounsfäegkeet iwwerschreift, verpasst Produktioun an Iwwerstonnen sinn och Käschten.
Präis ass nach ëmmer eng valabel Akafsbeschränkung, awer et gehéiert no der technescher Fit. Frot de Kinggle all abegraff Komponent an all Keefer geliwwert Element z'identifizéieren sou datt d'Zitat Linn fir Zeil verglach ka ginn.
Eng besser RFQ trennt garantéiert Konditiounen aus Katalog Referenze
Schéckt déi selwecht Input Blat un all Fournisseur. Soss kënnen zwee Zitater verschidde Viraussetzunge benotzen an ëmmer nach vergläichbar schéngen.
| RFQ Feld | Néideg Input | Firwat ännert et der Gare Decisioun |
|---|---|---|
| Deel | Zeechnen oder Probe, maximal Dimensiounen, Hals / Finish, Grëff, Trennlinn an Trimmenfuerderung | Definéiert Schimmelpassung, Bewegung an Downstream Aarbecht |
| Material | Genau Harzgrad, Faarf, Zousätz, Regrind / PCR Plang an Zouliwwererdaten | Ännert Schmelzverhalen, Brutto Duerchgang an Ofkillung |
| Mass a Mauer | Fäerdeg Gewiicht, Brutto Parison / Flash Schätzung, kritesch Mauer Plazen an Toleranz | Verwandelt Zyklusziler a Schmelzfuerderung a Qualitéitsbeweiser |
| Demande | Gutt Deeler pro Stonn, Verréckelung, Joer an Héichzäit; SKU / Wiesselplang | Weist ob déi zweet Statioun produktiv gelueden ka ginn |
| Tooling | Station Grof, stierwen Outlets, Huelraim, Zentrum Distanz, Ofdréck setzt a kille Layout | Verhënnert datt "duebel Statioun" eng aner Kapp oder Kavitéit Viraussetzung verstoppt |
| Qualitéit | Gewiicht, Dimensioun, Wand, Leck, Drop, Top-Laascht oder aner ausgemaach Tester | Definéiert gutt Ausgang amplaz Bewegungsgeschwindegkeet |
| Fabréck | Kraaftstandard, Loft- / Waasserbedéngungen, Buedem- a Plafongsgrenzen, Hebewee an Downstream Ausrüstung | Tester ob déi voll Duebelstatiounszell installéiert an ënnerstëtzt ka ginn |
Notéiert dës Elementer wärend dem Akzeptanzprozess
- Maschinn, Schimmel, stierwen Kapp, resin an Rezept Identitéit.
- Stabil Molding-Event Intervall fir all Statioun - net ee schnellsten Event.
- Brutto Parison Mass, fäerdeg-Deel Gewiicht an Flash Streck.
- Akzeptéiert Deeler duerch Kavitéit a Statioun iwwer déi ausgemaach Testfenster.
- Kritesch Mauer, dimensional a funktionell Resultater.
- Tatsächlech Loft, Waasser an elektresch Bedéngungen ënner der demonstréierter Laascht.
- Alarm, Stop a manuell Interventioun Rekord während dem Prozess.
Dëse Rekord mécht "Single versus duebel Statioun" zu enger Decisioun baséiert op de Keefer Produit. Et bitt och d'Inbetriebungsbaseline fir zukünfteg Troubleshooting a präventiven Ënnerhalt.
Oft gestallte Froen
Wat ass méi séier: eng Single-Station oder Double-Station Schlagformmaschinn?
Eng duebel-Statioun Maschinn huet méi héich Wasserstoff Potential well zwou Ofdréck Statiounen alternéieren ronderëm e gemeinsame extrusion System. Tatsächlech gutt Ausgang hänkt nach ëmmer vu Schmelzkapazitéit, Parisonzuel, Ofkillung, Deelentfernung, Downstream Ausrüstung an akzeptéiert Qualitéit of.
Heescht eng duebel-Statioun Schlag molding Maschinn duebel Produktioun?
Net automatesch. Verëffentlecht dréchen Zyklus Zuelen kënnen zwou ofwiesselnd Statiounen weisen, mee sellable Output kann duerch Brutto Schmelze Nofro limitéiert ginn, Ofkillung, Trimmen, Testen, stoppt oder refuséiert. Verifizéiert d'Maschinn mam aktuellen Produkt a Material.
Ass eng duebel-Statioun Maschinn d'selwecht wéi eng duebel-Kapp Maschinn?
Nee Station Grof beschreift Schimmel-a-clamp Positiounen. Kappzuel beschreift wéivill Parisons fir e molding Event extrudéiert sinn. Eng Maschinn kann zwou Statiounen mat engem oder e puer Stierwen kombinéieren.
Kënnen déi zwou Statiounen verschidde Schimmel lafen?
Gitt net un datt se onrelatéiert Produkter effizient kënne lafen. D'Statiounen deelen Extrusiouns- a Prozessbedéngungen, sou datt d'Produktmass, de Parison Timing, d'Kühlen an d'Downstream-Aarbecht kompatibel sinn. Bestätegt déi exakt Arrangement wärend der Ingenieur.
Soll ech eng eenzeg oder duebel Gare fir 5L Container wielen?
Containervolumen identifizéiert nëmmen d'Plattform. Wielt Statioun Grof aus verifizéiert gudden Deeler Nofro, Produit Gewiicht, Laf Längt, Ofdréck a stierwen-Kapp Plang, verfügbar Utilities, Fabréck Layout an downstream Kapazitéit.
Wéi soll d'Ausgang vu Schlagformmaschinn berechent ginn?
Benotzt molding Evenementer pro Stonn multiplizéiert vun Deeler pro Event an der akzeptéiert Fraktioun. Préift d'Resultat géint d'Brutto Schmelzbedarf, d'Ofkillung an all Downstream Schrëtt. Benotzt net dréchen Zyklus eleng als Produktiounsausgang.
Wéi eng Informatioun ass néideg fir eng Single-versus-Double-Station Zitat?
Gitt d'Deel Zeechnen, Materialgrad, fäerdeg a Brutto-Parismass, Mauer- a Qualitéitsufuerderungen, Gutt-Deeler Zil, SKU Plang, Schimmel- a Kavitéitkonzept, Utilities, Layout an Downstream Ausrüstung.