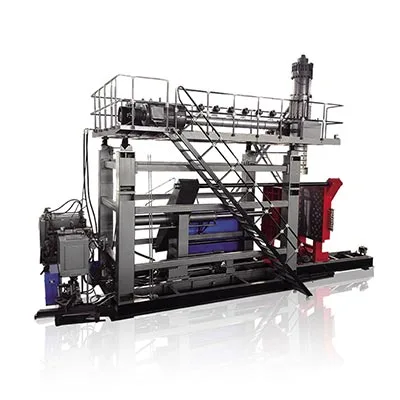
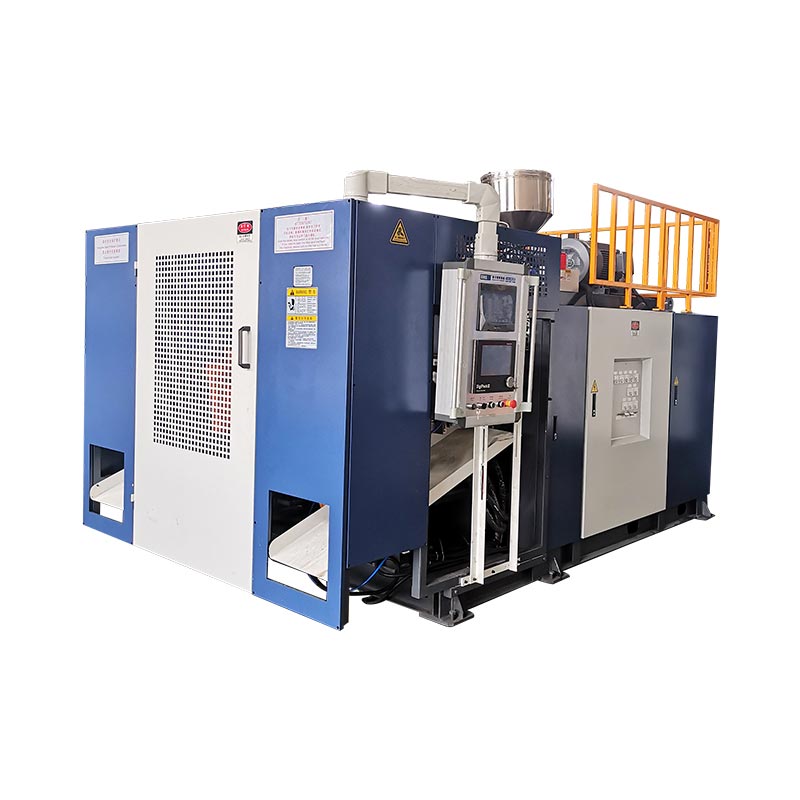
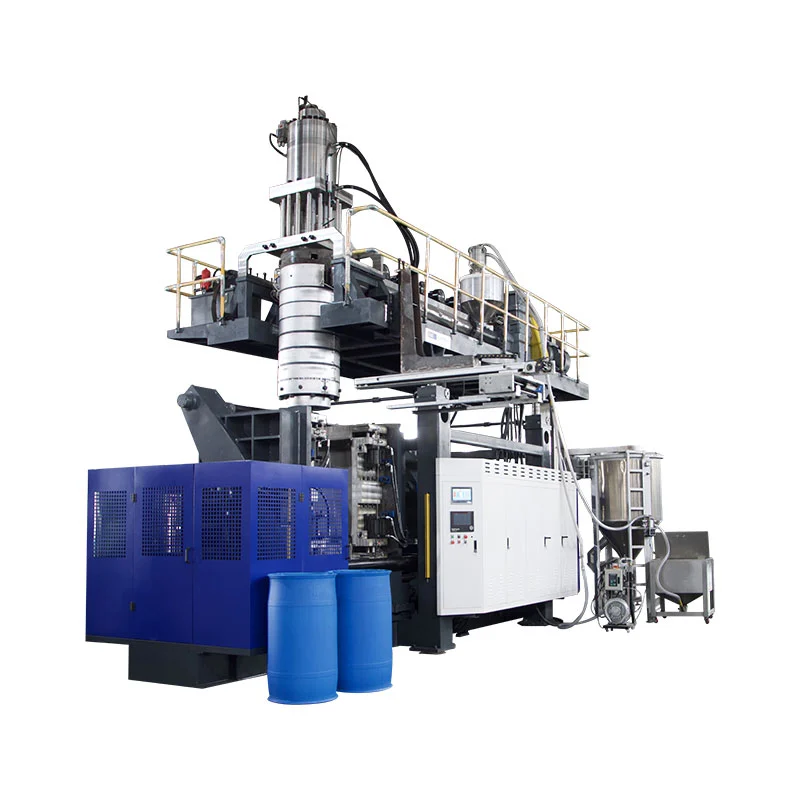
A chemesch Drum Schlag molding Maschinnass eng Akku-Extrusiounsmaschinn fir 200 bis 220 Liter Drums. Den Akkumulator schéisst eng schwéier Parison séier eraus, ier d'Schwéierkraaft et aus der Form zitt. Alles anescht iwwer d'Maschinn existéiert fir ee Moment ze déngen: den Droptest.
Dat ass den éierleche Cadrage. Eng Trommel, déi e Fall net iwwerliewe kann, verschéckt keng geféierlech Gidder, egal wéi gutt et ausgesäit.
Also dësen Artikel funktionnéiert zréck vum Test. Wat d'Trommel muss iwwerliewen. Wou Trommelen eigentlech briechen. A wat d'Maschinn doriwwer ze maachen huet.
Schlëssel Takeaways
- Drums falen amËnnen Klang an der Prise-off Weld. Bal ni an der Säit Mauer.
- Den Droptest gëtt mat der Trommel gemaachvoll a bedingt kal. Kale Plastik ass brécheleg Plastik.
- Eng 200 Liter Trommel weegt12 bis 15 kgmat enger Mauer vun 3,5 bis 4 mm. All extra Millimeter ass Suen.
- HMW-HDPE, net gewéinlech HDPE.Stress Rëss Resistenz ass wat e Joer vun aggressiv Chimie iwwerlieft.
- Ausgang ass17 bis 20 Drums pro Stonn. Cooling setzt dee Tempo, net den Extruder.
Op dëser Säit
Wat den Drop Test eigentlech verlaangt
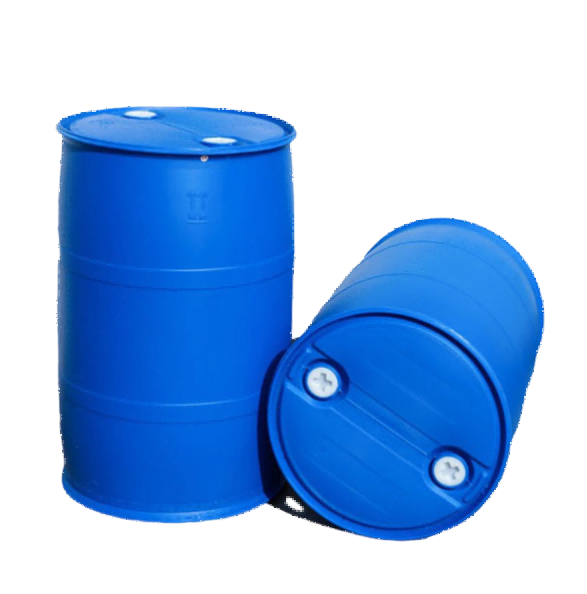
UN Zertifizéierung fir geféierlech Gidderverpackungen enthält en Droptest. D'Trommel gëtt gefëllt, erofgefall an iwwerpréift. Et däerf net lekken.
Dräi Detailer maachen dat méi schwéier wéi et kléngt.
Als éischt ass d'Trommelvoll. Dat sinn ongeféier 200 Kilo Flëssegkeet hannert dem Impakt. D'Laascht stoppt net wann d'Trommel op de Buedem fällt. Et geet weider, an d'Mauer muss et halen.
Zweetens, d'Trommel assbedingt kaléischten. Polyethylen stäerkt wéi et erwiermt a gëtt brécheg wéi et ofkillt. Keelt testen ass bewosst. Et ass de schlëmmste Fall an enger realer Versuergungskette.
Drëttens ass de Réckgang normalerweisdiagonal, op déi ënnescht Klang. Net flaach. Dat trëppelt de ganzen Impakt an e klenge Radius vu Plastik. An dee Radius ass genau do wou d'Parison am wäitsten huet misse strecken fir d'Basis ze bilden.
Eis Drum Tooling ass validéiert fir en 3 Meter Drop Test mat UN Zertifizéierung. Kommerziell ass dat keng Bonus Feature. Keefer vu geféierleche Gidderverpackungen kënnen eng onbewisen Trommel net akzeptéieren, also ass et de Präis vum Entrée.
Wou d'Trommel briechen
Frot en neie Keefer wou eng Trommel fällt. Si wäerten normalerweis op d'Säitmauer weisen, well et déi gréisste Uewerfläch ass.
Et ass net. Zwou Plazen si fir bal all Versoen, dee mir gefrot gi fir ze diagnostizéieren.
Déi ënnescht Klang
Dëst ass den Eckradius wou d'Basis der Säit Mauer trëfft. Geometresch ass et am wäitste de Parison muss ausdehnen, also ass et natierlech deen dënnsten Deel vun der Trommel.
Et ass och wou den diagonalen Tropfen seng Energie konzentréiert. Dënn Plastik, konzentréiert Impakt, kal Konditioun. Dofir geet d'Klack als éischt.
D'Kneip-off Weld
Wann d'Schimmel zou ass, knipst se de Parison zou a schneid de Blitz ewech. Dat Naht ass e Schweißen tëscht zwee Gesiichter vu Schmelz. Et ass déi schwaachst Linn an der fäerdeger Trommel.
E Schweess ka perfekt ausgesinn an ëmmer nach kal sinn. Kale Schweißen schielen ënner Impakt anstatt ze räissen. D'Feelerfläch seet Iech wat geschitt ass. A zerrass Schweess hat gutt Fusioun. E geschälte huet net.
Dësch 1 · Echec Diagnos
| Wou et gescheitert ass | Wahrscheinlech Ursaach | Wat ze änneren |
|---|---|---|
| Ënneschten Klang, gespléckt | Mauer ze dënn um Basis Radius | Füügt d'Dicke Punkte beim Klang |
| Weld ofgeschnidden | Schmelzen ze kal bei der Prise | Erhéije d'Schmelztemperatur, d'Zonen ausbalancéieren |
| Weld propper gespléckt | Net genuch Material op der Naht | Re-Profil Material an der Prise Linn |
| Rëss Wochen no Fëllung | Stress Rëss, falsch Harzgrad | Gitt op e méi héije Molekulargewiicht HMW-HDPE |
| Heavy Blëtz, schwaach Saum | Klemm kräischen op | Iwwerpréift Tonnage a Prise-off Kantverschleiung |
| Deforméiert nom Stacking | Net genuch Ofkillung virum Ausstouss | Verlängeren Ofkillung, niddereg Waasser Temperatur |
Déi véiert Zeil ass déi, déi wéideet. Stress Rëss weist sech net am Drop Test. Et erschéngt Woche méi spéit, um Site vun engem Client, an enger Trommel voller eppes aggressivs. Deemools hutt Dir Dausende verschéckt.
Firwat HMW-HDPE, an net gewéinlech HDPE
Chemesch Drums ginn aus héichmolekulare Gewiicht HDPE gemaach. De Grond ass eng Propriétéit genannt Ëmweltstress Rëss Resistenz, oder ESCR.
Hei ass wat dat an der Praxis bedeit. Setzt Polyethylen ënner konstante Stress, exposéiert et a bestëmmte Chemikalien, an et kann mat der Zäit knacken. Keen Impakt néideg. Et gëtt just Manéier.
Eng voll Trommel ass genau déi Situatioun. D'Mauer gëtt permanent duerch d'Gewiicht vum Inhalt betount. Dës Inhalter kënnen e Detergent, e Léisungsmëttel oder eng Säure sinn. An d'Tromm kéint e Joer esou sëtzen.
Méi laang Polymerketten widderstoen dëst vill besser. Dat ass wat dat héich Molekulargewicht am HMW-HDPE Iech kaaft.
Et gëtt e Fang, an et lant bei der Maschinn. HMW Harz ass méi steif ze veraarbecht. Et schwëllt méi a léisst de Stierwen. Et brauch méi Extruderkraaft a verschidde Parison-Astellunge wéi den HDPE an enger klenger Dose.
Also kontrolléiert d'Plastizéierungskapazitéit géint Ären aktuellen Trommelharz. Zitater soen et normalerweis fir Standard HDPE, dat ass net wat Dir leeft.
Programméiere vun der Mauer fir Impakt
E Parison Controller setzt keng Dicke fest. Et setzt eng Kéier laanscht d'Längt vun der Parison. Op enger Trommel ass déi Kurve ronderëm den Droptest entworf.
Et gëtt méi einfach wann Dir d'Trommel als eng Rei vun Aarbechtsplazen gesäit:
- Base an ënnen Chime: méi.Dëst hëlt den Impakt, an et ass Standard de dënnste Gebitt. Et brauch déi meeschte Kompensatioun.
- Pinch-off Linn: méi.Déi schwaachste Schweiß sollt och net déi dënnste Sektioun sinn.
- Top Chime an Zoumaache Beräich: méi.Bungs konzentréieren Stress, an Drums ginn och uewen erof gefall.
- Riichtaus Säit Mauer: manner.Et dréit déi mannst konzentréiert Laascht. Dëst ass wou d'Gewiicht erof geet.
- Iwwer der Schnëttlinn: minimal.Dat Material gëtt Flash a kritt reground.
D'Zuelen maachen d'Spiller kloer. Eng Trommel vun 200 Liter waacht 12 bis 15 kg, mat enger Mauer ëm 3,5 bis 4 mm. Füügt een onnéidege Millimeter iwwer de Kierper an Dir hutt Kiloen HMW-HDPE op all Trommel bäigefüügt, déi Dir verschéckt.
Dofir ass d'Resolutioun vum Controller keng Foussnot hei. En 100 Punkt Wanddicke Controller setzt d'Material präzis wou de Klang formt. E grober Controller verbreet et amplaz iwwer eng breet Band, an Dir bezuelt fir den Ënnerscheed op all Zyklus.
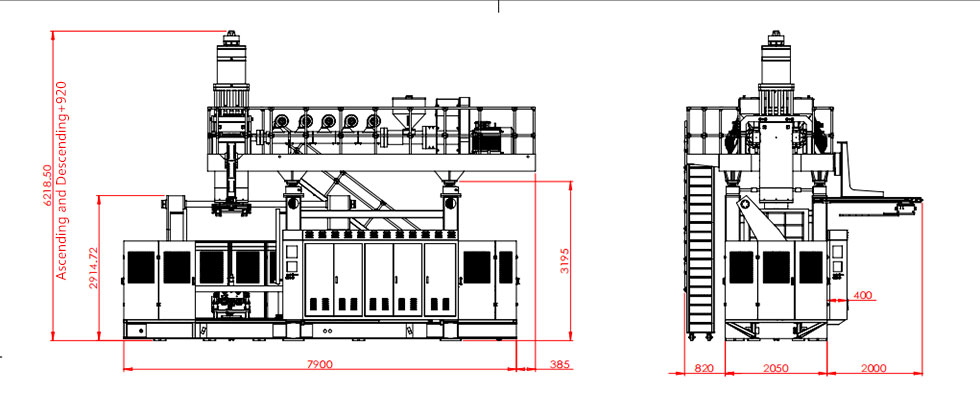
Nach eng Saach, déi derwäert ass ze wëssen. Sag schafft géint Iech hei. D'Parison dënn uewen wéi se hänkt, an d'Spëtzt vun der Parison bildt d'Basis vun der Trommel.
Also d'Géigend déi am meeschte Material brauch ass d'Géigend vun der Schwéierkraaft klaut et aus. Dee Widdersproch ass wat de ganze Wandprogramm existéiert fir ze léisen.
D'duebel Ring, a firwat et do ass
Kuckt eng 220 Liter Trommel an Dir gesitt zwee opgehuewe Réng ronderëm de Kierper. Si sinn net Styling.
Si maachen dräi Aarbechten. Si versteifen d'Säitmauer géint Zänn. Si ginn Gabelstrommel Handler eppes ze gräifen. A si droen d'Laascht wann Drums gestapelt sinn, d'Gewiicht vun der Mauer selwer halen.
Aus engem Forme Standpunkt sinn Réng eng Komplikatioun. Jiddereen ass eng Ännerung an der Sektioun, sou datt d'Parison do anescht streckt. Kritt de Programm falsch an dënn Flecken schéngen direkt ënnert all Ring.
Et ass e gutt Beispill firwat Schimmeldesign a Maschinnfäegkeet an datselwecht Gespréich gehéieren. E Ringprofil deen einfach ze zéien kann schweier sinn fir gläichméisseg ze blosen. Déi Diskussioun kascht näischt ier de Schimmel geschnidden ass, a vill duerno.
Spezifizéierung vun der Maschinn
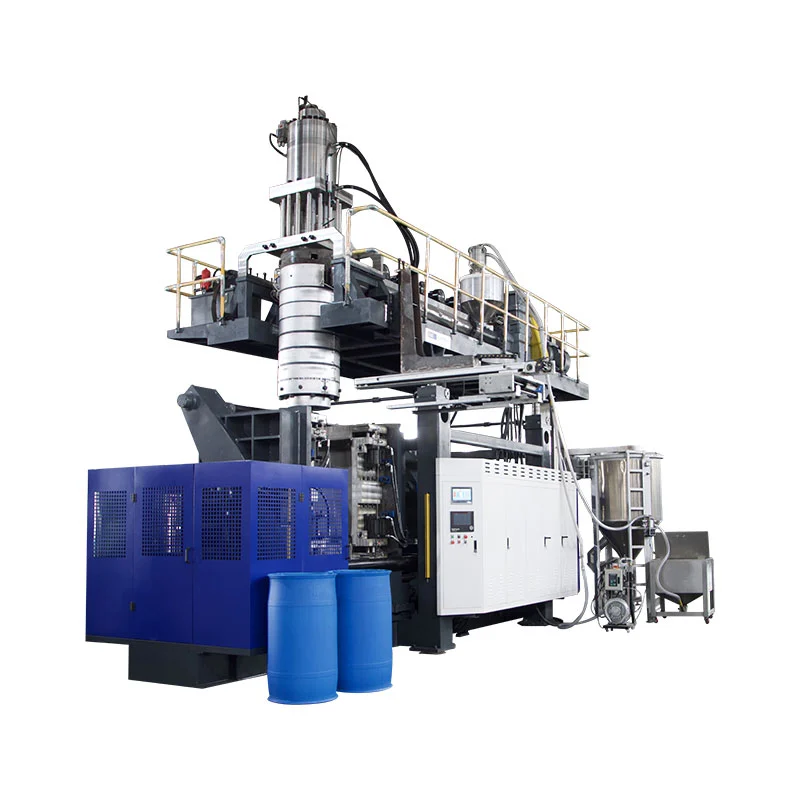
Drums sinn exigent, awer d'Spezifikatioun kënnt op véier Froen erof.
- Wat ass déi gréissten Trommel?Eng 200 bis 220 Liter Trommel brauch eng 250 Liter Klass Maschinn. Eis ass denKGB200L/LP chemesch barrel speziell, och verkaf als de220 Liter Plastik Trommelmaschinn.
- Och méi kleng Drums?Déi meescht Planzen lafen eng Rei. A30 loder120 l Akkumulatordeckt den ënneschten Enn, an zwou Maschinnen allgemeng span 30 ze 220 Liter.
- Wéi eng Harzgrad?Bestätegt plasticizing Kapazitéit géint Är aktuell HMW-HDPE, net generesch HDPE Figuren.
- Wat leeft nach um Frame?Déi selwecht Maschinn mécht Waasserbehälter, Paletten, Barrièren a Brennstoffbehälter andeems d'Schimmel geännert gëtt. D'Planung dofir hält d'Notzung tëscht Trommelkontrakter erop.
Dësch 2 · Drum Gréisst ze Maschinn Klass
| Drum Gréisst | Maschinn | Klemmkraaft | Indikativ Ausgang |
|---|---|---|---|
| 20 bis 30 L | 30 l Akkumulator | 215 kN | ~650 pro Stonn |
| 50 bis 60 l | 60L Akkumulator | 280 kN | ~500 pro Stonn |
| 120 L | 120 l Akkumulator | 440 kN | ~320 pro Stonn |
| 160 l | 160 l Akkumulator | 760 kN | ~300 pro Stonn |
| 200 bis 220 L | 250L Trommel Spezial | 760 kN | 17 bis 20 pro Stonn |
Déi lescht Rei iwwerrascht d'Leit, an et ass derwäert éierlech z'erklären. D'KGB200L / LP Spezifizéierung Blat weist 300 Stécker pro Stonn dréchen Zyklus. Echt 220 Liter Trommelen kommen bei 17 bis 20 aus.
D'Maschinn ass net ënnerperforméiert. Dréchen Zyklus ass d'Maschinn ouni Plastik a keng Ofkillung. Eng 4 mm HMW-HDPE Mauer dauert Minutte fir ze setzen, an d'Ofkillung ass den Tempo-Setter op all groussen Deel. Kee Betrag vun extruder Muecht Ännerungen déi.
Schwätzt mat eis iwwer Ären Drumprogramm
Schéckt d'Trommelgréisst, d'Harzgrad an d'Zertifizéierung déi Dir braucht. Mir kommen zréck mat Maschinn Klass, Wandprogramm Approche a realistesch Output fir Ären Deel.
Kritt en Zitat Chat op WhatsAppOft gestallte Froen
Wat Maschinn mécht Plastik chemesch Drums?
Eng Accumulator Extrusioun Schlagformmaschinn. Et späichert d'Schmelz a schéisst et séier eraus, sou datt eng schwéier Trommel-Parison net fällt ier d'Schimmel zou ass. Eng 200 bis 220 Liter Trommel brauch eng 250 Liter Klass Maschinn mat ongeféier 760 kN Spannkraaft.
Wat ass den UNO Drop Test?
Eng gefëllten Trommel gëtt vun enger gesater Héicht op eng steiwe Uewerfläch gefall, normalerweis en diagonal drop op den ënneschte Klang. Et däerf duerno net auslafen. Eis Drum Tooling ass validéiert fir en 3 Meter Drop Test mat UN Zertifizéierung.
Firwat falen Plastiks Drums den Drop Test?
Déi meescht Fehler sinn am ënneschten Klang oder de Pinch-off Weld, net d'Säitmauer. Déi üblech Ursaachen sinn ze wéineg Material am Basisradius, e kale Schweess oder Harz mat net genuch Stressrëssbeständegkeet.
Wéi vill weit eng 200 Liter Trommel?
Typesch 12 bis 15 kg am HMW-HDPE, mat enger Mauer vu ronn 3,5 bis 4 mm. Genau Gewiicht hänkt vum Wandprogramm of an der Zertifizéierung déi d'Trommel muss erfëllen.
Wéi eng Ausgang kann eng Drummaschinn erreechen?
Eng 220 Liter Duebelringtrommel leeft mat ongeféier 17 bis 20 Stécker pro Stonn. Ofkillung limitéiert et, well eng 4 mm Mauer dauert vill méi laang wéi e klenge Container.
Kann eng Maschinn Drums an aner Produkter maachen?
Jo. Akkumulatormaschinnen änneren Produkt andeems Dir d'Schimmel ännert. Dee selwechte Frame mécht Waasserbehälter, Paletten, Verkéiersbarrièren, Buien a Brennstofftanks.
Wou dëst léisst Dir
Drums kucken wéi einfach Deeler. Si sinn net. Eng Trommel muss iwwerliewen wann se gefall ass, voll a kal, a säi schwaachsten Eck. Dann halen eppes aggressiv fir e Joer ouni ze knacken.
Dräi Saachen entscheeden ob et mécht. Resin mat real Stress Rëss Resistenz. E Wandprogramm deen Material an d'Klang an d'Schweiß setzt. A genuch Kontrollresolutioun fir et präzis ze placéieren, anstatt iwwerall Gewiicht ze addéieren.
Gitt déi richteg an d'Trommel passéiert. Gitt se falsch an et passéiert heiansdo, wat méi schlëmm ass. Dir wäert net erausfannen bis e Client et mécht.