Op dëser Säit
- Wat ass eng Schlagformmaschinn?
- Wéi Schlagformen funktionnéiert
- Zorte vun Prozess: EBM, IBM, ISBM
- Bannen an der Maschinn: Deeler déi Qualitéit entscheeden
- Typen no Struktur an der Modellpalette
- Material mir lafen
- Wat Blow molding Maschinnen maachen
- Ausgab a Käschten: d'Zuelen déi wichteg sinn
- Wéi mir hëllefen Iech ze wielen
- Qualitéit, Testen a wat mir kucken
- Wat fiert Maschinn Präis
- Kaaft vun engem Fabrikant
- FAQ
Wat ass eng Schlagformmaschinn?
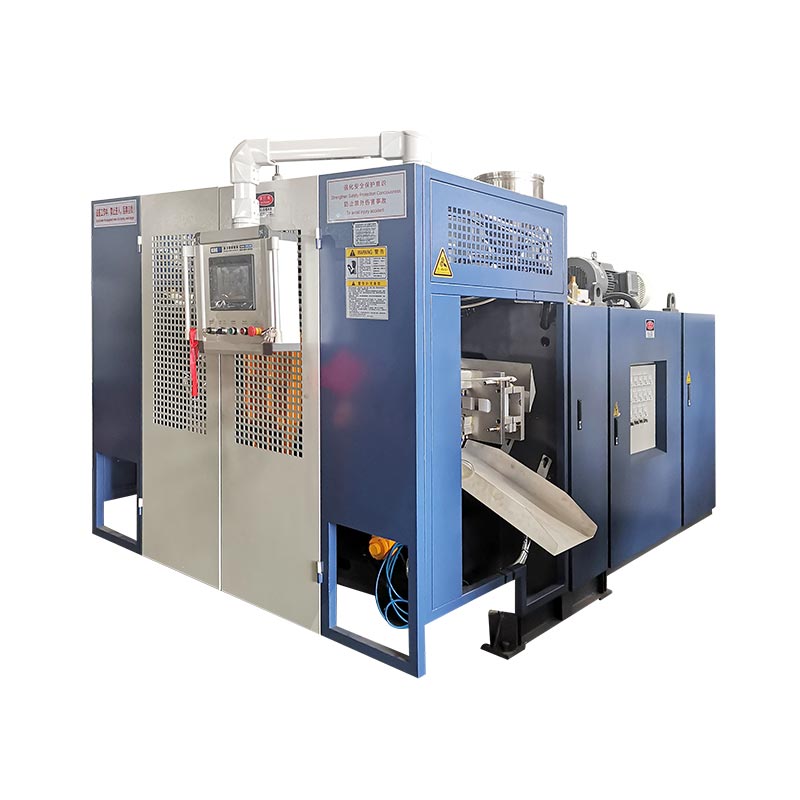
Eng Schlagformmaschinn verwandelt Plastikharz an huel Deeler andeems se et schmëlzen, et an eng mëll Form bilden, a kompriméiert Loft bannen an där Form bléist, sou datt et géint eng Schimmel dréckt. Wann de Plastik ofkillt an d'Schimmel opmaacht, hutt Dir e fäerdegen Huelprodukt - eng Fläsch, eng Dose, eng Trommel, en Tank. Bal all steife Plastikbehälter, deen Dir handhabt, huet op enger Schlagmaschinn vun enger oder anerer Aart ugefaang.
D'Kategorie ass breet well d'Deeler sou ënnerschiddlech sinn: eng 100 ml Eyedropperfläsch an eng 220 L chemesch Trommel sinn allebéid "Blow-Formed", awer näischt iwwer déi zwee Maschinnen ass d'selwecht. Gutt wielen heescht zwou Saachen ze verstoen - wéi déi mëll Form geformt ass (denProzess Typ), a wéi d'Maschinn gebaut ass fir se ze liwweren (derStruktur). Mir huelen déi zwee zesummen.
Wéi Schlagformen funktionnéiert
Extrusioun Schlagformen - de Prozess hannert de meeschte industrielle Container - leeft an enger enker Loop. Versteesdemech et mécht all spéider Entscheedung (Käschte, Ausgab, Qualitéit) offensichtlech:
- Schmelzen a Meter.Eng Extruder Schraube schmëlzt d'Harz an dréckt e stännegen, homogene Stroum an de Stierkopf.
- Form der Parison.D'Schmelz geet aus dem Stierkopf als en huel Röhre - de Parison. E Wanddicke Controller profiléiert dat Röhre laanscht seng Längt sou datt Plastik sëtzt wou den Deel Kraaft brauch.
- Klemm.De Schimmel schléisst ronderëm d'Paris. Synchron Spannung an Direktdrockverschloss halen d'Platen parallel sou datt den Deel net blénkt.
- Bléien.E Schlagstift sprëtzt d'Loft (mat engem Bottom-Blow-System op villen Deeler) an d'Parison bléist géint d'Kavitéit op a hëlt seng definitiv Form.
- Cool.Den Deel setzt sech géint d'gekillte Schimmel. Dëst ass normalerweis de längste Schrëtt, an et - net den Extruder - setzt Är Zykluszäit.
- Eject a fäerdeg.De Schimmel mécht op, e Roboterarm hëlt den Deel ewech, an de Blitz gëtt ofgeschnidden. Op enger automatiséierter Linn leeft dëst onbemannt.
Zwee vun dëse Schrëtt entscheeden roueg d'Wirtschaft vun der ganzer Linn. Parison Profiling setzt wéi vill Harz all Deel dréit; Ofkillung setzt wéi séier Dir se maache kënnt. Gitt déi zwee richteg an de Rescht vun der Maschinn këmmert sech haaptsächlech ëm sech selwer - dofir verdéngen se méi Opmierksamkeet wéi d'Iwwerschrëft Spezifikatioune Keefer normalerweis als éischt vergläichen.
Typen no Prozess: EBM, IBM an ISBM
Et ginn dräi Kär Prozess Zorte vu Schlag molding Maschinn. Den Ënnerscheed ass ganz anwéi déi mëll Form gemaach gëttier et geblosen ass.
| Typ | Wéi d'Form entsteet | Bescht fir | Typesch Produkter |
|---|---|---|---|
| Extrusioun (EBM) | Parison extrudéiert als Rouer, dann geblosen | Gehandhabt a grouss huel Deeler | Jerry Dosen, Drums, Panzer, Fläschen |
| Injektioun (IBM) | Preform Sprëtz-geformt, dann geblosen | Kleng, héich Präzisioun Container | Pharma Fläschen, kosmetesch Fläschen |
| Injection Stretch (ISBM) | Preform injizéiert, gestreckt a geblosen | Kloer, staark PET Fläschen | Waasser a Softdrink Fläschen |
Extrusion Blow Molding (EBM)ass d'Aarbechtspäerd fir industriell Container an de Prozess dee mir bauen. Well de Kierper, de Grëff an den Hals an engem Schoss bilden, mécht EBM gehandhabt a grouss Deeler, déi déi aner Prozesser net kënnen.Injection Blow Molding (IBM)molds eng präzis preform éischt, déi excellent kleng-Flaschen Hals Genauegkeet awer keng geréiert a keng grouss Deeler.Injection Stretch (ISBM)streckt e PET-Preform fir d'Klarheet an d'Kraaft, déi Dir a Waasserfläschen gesitt - eng aner Produktfamill aus HDPE Industriedeeler.
An der Praxis ass d'Wiel selten zweedeiteg. Eng Dose, Trommel, Tank oder all gehandhabt oder grousse Container ass en Extrusiounsdeel; IBM an ISBM gehéieren zu klenge präzis Fläschen a kloer PET. Wësse wéi eng Famill Äre Produkt fällt ier Dir Shortlist Maschinnen spuert Vergläicht Zitater fir zwee Prozesser déi ni passen.
Bannen an der Maschinn: d'Deeler déi d'Qualitéit entscheeden
Zwou Maschinnen kënnen déiselwecht Iwwerschrëftkapazitéit deelen a sech komplett anescht behuelen, well d'Qualitéit an de Komponenten lieft. Dëst sinn d'Deeler déi eis Ingenieuren am meeschte këmmeren:
| Komponent | Wat et mécht | Firwat ass et wichteg |
|---|---|---|
| Extruder a Schrauwen | Schmelzt a mëscht den Harz | 50–100 mm Schrauwen bei 24–25 L/D ginn eng stabil, homogen HDPE Schmelz - d'Basis vu konsequenten Deeler |
| Die Kapp + Parison Controller | Formt a profiléiert d'Parismauer | E MOOG 100-Punkt Wanddicke Controller ass den eenzegen gréissten Hiewel op Harzkäschten an Deelstäerkt |
| Clamping Eenheet | Maacht zou an hält d'Schimmel | Duebel Pull Staang Synchron Spannung + Ueleg-Zylinder Direktdrockschloss halen Placken parallel ënner héije Tonnage |
| Blasen a killen | Inflates a setzt den Deel | Schlagstift + Ënnen bloen Form den Deel; Cooling Design fiert déi richteg Zykluszäit |
| Fuert a Kontroll | Kraaft a leeft d'Maschinn | Servo Haaptpompel schneit Energie; Mitsubishi PLC + Weinview HMI schützen Uptime op 24/7 Linnen |
| Automatisatioun | Take-out, deflashing, Inspektioun | Robotarm + Downstream Trimmen halen d'Qualitéit stabil op onbemannt Lafen |
Op enger Linn déi ronderëm d'Auer leeft, ass d'Kontrollzouverlässegkeet dat wat d'Ausbezuelung schützt - dofir ass d'importéiert Komponenten an där leschter Rei méi wichteg wéi se ausgesinn. Mitsubishi PLC, Weinview HMI an MOOG Wanddicke Kontroll sinn net Schëlder; si sinn bewisen Deeler déi bal iwwerall op der Welt serviceable bleiwen, sou datt e Feeler zu Lagos oder Lima d'Linn fir Wochen net idle.
Typen no Struktur an der Modellpalette
Bannent Extrusioun gi Maschinnen gruppéiert no wéi de Parison geliwwert gëtt a wéi d'Mauer gebaut ass. Dëst ass wou Dir d'Maschinn un Är Deelgréisst a Volumen passt.
- Kontinuéierlech Schlag molding Maschinn.D'Parison extrudéiert non-stop an d'Schimmel fuert fir se ze fangen - héich Kadens op kleng bis mëttel Deeler bis zu ongeféier 30 L, a wou e Multi-Die Kapp e puer Fläschen leeft.
- Akkumulator (akkumuléieren) Schlagformmaschinn.Schmelz Geschäfter am Kapp a schéisst séier, stoppt grouss Parisonen ze schloen - den Typ fir Drums, IBC Tanks, Brennstofftanken a Barrièren.
- Multilayer Schlagformmaschinn.A 2-6 Layer stierwen Kapp co-extrudes Barrière, regrind oder Faarf Schichten an eng Mauer - benotzt fir Brennstoff Panzer an héich-Spec chemesch Drums.
- Automatesch Schlagformmaschinn.Jiddereen vun den uewe genannte mat voller Automatisatioun - Roboter Take-Out, Deflashing an Inspektioun fir onbemannt, konsequent Lafen.
Eis eege Gamme spant 100 ml bis 220 L Drums (a méi grouss op Ufro), sou datt déiselwecht Fabrik eng kleng Uelegfläsch an eng UN-bewäertte chemesch Trommel deckt:
| Kapazitéit | Maschinn Typ | Beispill Modeller | Dréchent Zyklus Ausgang* | Spannung |
|---|---|---|---|---|
| 100 ml - 2 l | Kontinuéierlech, Single / Multi-stierwen | 2L eenzel/ duebel Gare | bis 1.200/h | 40 kN |
| 3-15 L | Kontinuéierlech, eenzeg / duebel | 5 l vun / 15 lGare | 450-1.000/h | 65-200 kN |
| 20-60 L | Akkumulator | KGB70A / 80A /90 A | 500-700/h | 130-280 kN |
| 120-160 L | Akkumulator | KGB100B /110 A | 300-320/h | 440–760 kN |
| 220 L Drums+ | Chemesch-faass speziell | 250L speziell | 17-20 Uhr | op Ufro |
* Dréchenzyklus ass den theoreteschen Maximum; real Ausgang ass méi niddereg. Voll Spezifikatioune an geschafft Zuelen sinn an eiser déif daucht op derJerry kann Maschinnancumuléiert Maschinn.
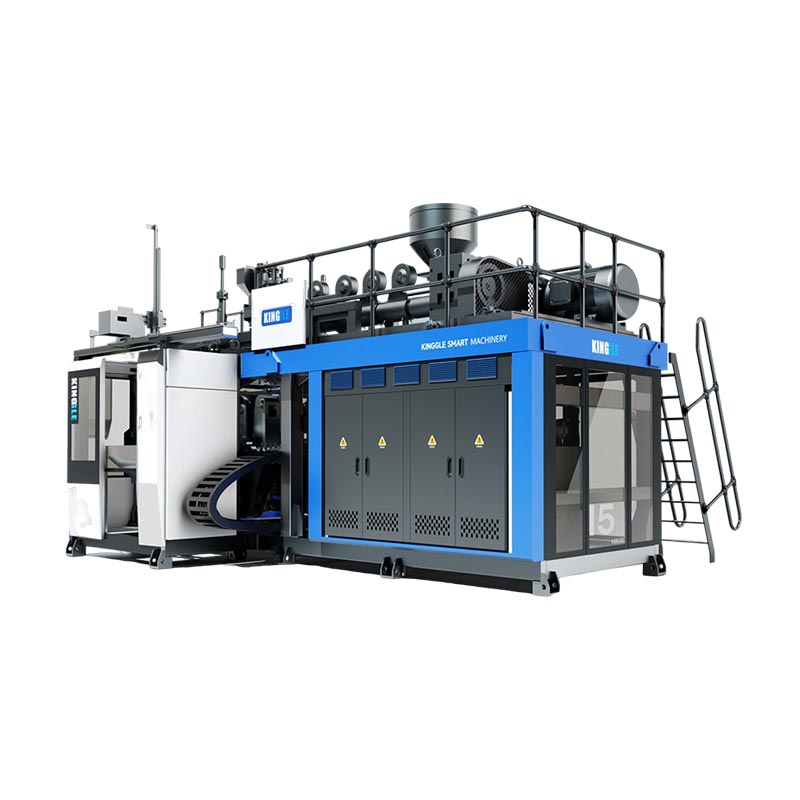
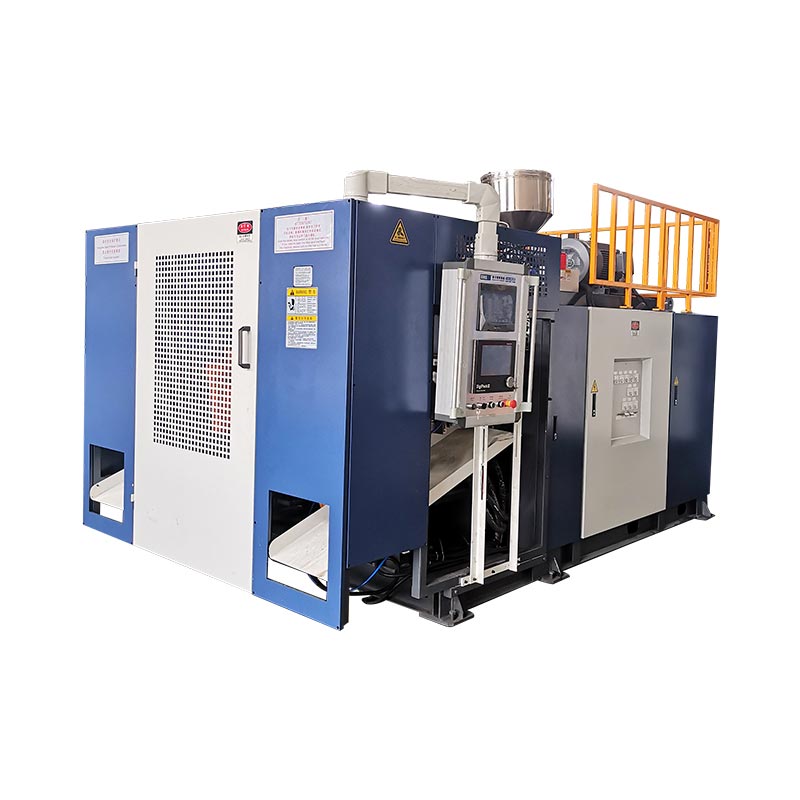
 Kontinuéierlech - 5L eenzeg Gare
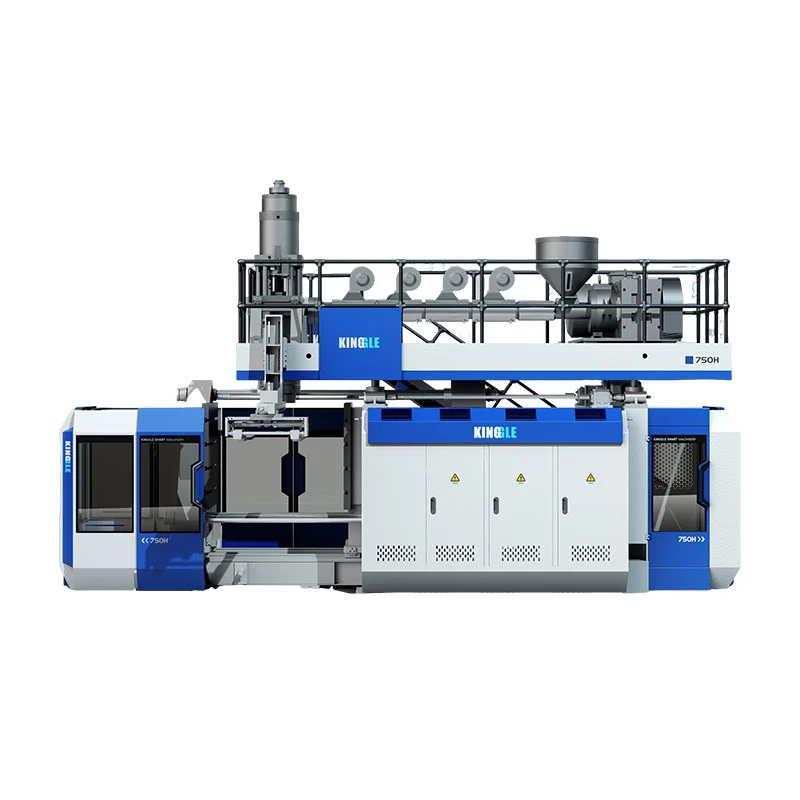
 Akkumulator - 60L fir grouss Deeler
 Akkumulator - 250L Drums a Panzer
Material mir lafen
D'Maschinn setzt de Prozess; d'Harz setzt d'Eegeschafte. Eis extrusion Maschinnen lafen der industriell Famill ënnert an eenzel oder multilayer Maueren.
| Material | Firwat et benotzt gëtt | Typesch Deeler |
|---|---|---|
| HDPE | Steif, chemesch-resistent, bëlleg | Jerry Dosen, Fläschen, Panzer |
| HMW-HDPE | Héich Impakt a Stress-Rëss Resistenz | Chemeschen Drums, Brennstoff Tanks |
| PP | Hëtzt Resistenz, Kloerheet Optiounen | Dënn Mauer a waarm fëllt Container |
| PVC / PA | Barrière a Spezialitéit Eegeschafte | Spezialfäegkeeten, Barrière Schichten |
Wat Blow molding Maschinnen maachen
Änneren der Ofdréck an eng Maschinn Famill déngt vill Industrien. Dëst sinn d'Applikatiounsberäicher déi mir am meeschten Tool benotzen:
| Industrie | Produiten |
|---|---|
| Verpakung | Ueleg- a Botzmëttelfläschen, Jerry-Dosen, chemesch Drums, IBC Tanks |
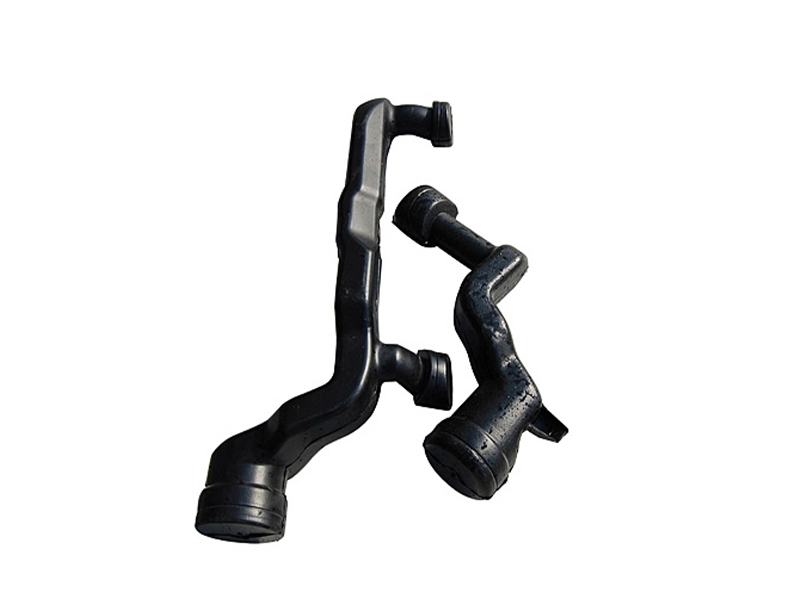
| Automotive | Brennstoff Panzer, Loft ducts, spoilers |
| Strooss Administratioun | Verkéier Barrièren, Kegel, Isolatioun Pieren |
| Schwammen | Buoys, Floats, Pontons |
| Logistik a méi | Paletten, Toolboxen, Dëscher a Still, Spillsaachen |
Ausgab a Käschten: d'Zuelen déi wichteg sinn
Zwou Berechnungen entscheeden ob eng Maschinn Äre Betrib passt - a béid sinn einfach ze lafen ier Dir kaaft.
Beispill - eng 5 L Dose bei engem 7,2 s Zyklus, eenzege Kapp:
(3600 ÷ 7,2) × 0,8 =400 Dosen/h· zwee Schichten ≈6.400/Tag
Harz = Deelgewicht × Harzpräis → z.B. 0,20 kg × $1,30 =fir 0.26 US Dollar
Energie = Maschinn kW × $/kWh ÷ Deeler/h → z.B. 15 × 0,12 ÷ 400 =fir 0.0045 US Dollar
Notéiert datt d'Harz d'Energie an d'Aarbecht an de Käschte pro Deel zwerg. Dat eenzegt Fakt ass de ganze Fall fir präzis Wanddickekontrolle: Trimmen 5% vum Harz aus engem Deel dee Millioune verschécke spuert vill méi wéi all Stroumrechnung - an dofir ass eng méi bëlleg Maschinn mat enger schwaacher Mauerkontroll normalerweis déi deier.
Wéi mir hëllefen Iech ze wielen
Wann e Keefer eng Ufro schéckt, schaffe mir duerch den Deel, net d'Maschinn. Äntwert dës an déi richteg Konfiguratioun ass normalerweis kloer:
- Gréissten Deel a Form.Gréisst an ob et e Grëff huet entscheet extrusion vs Sprëtz, a kontinuéierlech vs Akkumulator.
- Harz a Mauer Spezifizéierung.Barrière oder regrind Schichten brauchen eng multilayer Kapp; UN-bewäertten Drums brauche staark Wanddicke Kontroll.
- Deeglech Ausgang.Fuert d'Ausgab Mathematik géint zwee-Schief Stonnen ier Dir Single vs Duebelstatioun wielt.
- Zertifikatioun.Drop-Test oder UNO Ufuerderunge änneren Tooling a Validatioun.
- Standalone oder schlësselfäerdeg.Skaléierungslinne profitéiere vun der zentraler Ernierung, Waasser a Kraaft zesumme geliwwert.
Qualitéit, Testen a wat mir kucken
Konsistenz ass dat ganzt Spill am Schlagformen, an et ass wou zwee Joerzéngte fir déiselwecht Maschinnen ze bauen. E puer Saachen déi mir maachen a kucken:
- Mauer-Dicke Uniformitéit.Profiléiert Punkt-fir-Punkt sou datt all Deel seng Drop-Test Spezifizéierung mat dem mannsten Harz entsprécht - virun der Sendung gepréift.
- Drop Test an UNO Validatioun.Chemeschen Trommel Tooling passéiert en 3 Meter Drop Test an UN Zertifizéierung ier et eise Buedem verléisst.
- Wou falende Ausgab normalerweis ufänkt.Méi lues Zyklen verfollegen méi dacks op de Späicherschlag oder Ofkillung wéi zum Extruder - dat ass déi éischt Plaz fir ze kucken, net déi lescht. (Méi opwat bewierkt lues Material Stockage.)
Wat fiert Maschinn Präis
Et gëtt keen eenzege Lëschtpräis fir eng "Blow molding Machine" well d'Spezifikatioun d'Käschte schwéngt. D'Haaptrei Chauffeuren:
- Deel Gréisst an clamping Kraaft.Méi grouss Deeler brauchen méi schwéier Rummen a vill méi héich Tonnage - de gréisste Käschte Chauffer.
- Zuel vun stierwen Kapp.Zwilling / Multi-Die multiplizéiert Ausgang a Präis.
- Single vs Multilayer.E Multilayer Kapp füügt Kapazitéit a Käschten.
- Automatisatioun a Kontrollen.Roboter Take-Out, Deflashing a Premium Kontrollen erhéijen de Präis awer manner lafend Käschten.
- Schlësselfäerdeg Systemer.Zentral Füttern, Waasser a Kraaft addéieren zum Zitat awer schneiden Offall an Aarbecht.
Kaaft vun engem Fabrikant
Eng Maschinn ass eng Jorzéngt-laang Relatioun, also wien hannert et steet ass sou wichteg wéi d'Spezifikatioun. Als Fabréck, mir zréck all Maschinn mat:
- Garantie.Haaptkomponenten droen eng 1-2 Joer Garantie; Droen Deeler ginn am éischte Joer fräi ersat.
- Installéieren an Training.Eis Ingenieuren reesen op Är Fabréck fir Är Betreiber z'installéieren, ze commissionéieren an ze trainéieren.
- Remote Ënnerstëtzung.En On-Board Alarmsystem léisst eis Problemer op Distanz diagnostizéieren an léisen.
- Benotzerdefinéiert Léisungen.Schimmel op Är Zeechnungen a Konfiguratiounen ofgestëmmt op Ären Deel, Harz an Ausgang.
Sot eis Ären Deel - mir spezifizéieren d'Maschinn
Schéckt Äert Produkt, Gréisst, Harz an alldeeglechen Output. Mir recommandéieren déi richteg Typ, Konfiguratioun a Spannkraaft, mat echte Zyklusfiguren.
Kritt en Zitat Chat op WhatsAppOft gestallte Froen
Wat ass eng Schlagformmaschinn?
Et mécht huel Plastikprodukter andeems d'Harz schmëlzt, et an eng mëll Form formt, an et mat Loft an enger Schimmel opblaast - benotzt fir Fläschen, Jerry-Dosen, Drums, Panzer, Brennstofftanks a méi.
Wat sinn d'Zorte vu Schlagformmaschinn?
Duerch Prozess: Extrusioun (EBM), Injektioun (IBM) an Injektiounsstrecken (ISBM). Duerch Struktur: kontinuéierlech, Akkumulator a Multilayer. Duerch Operatioun: automatesch. Extrusioun ass am meeschte verbreet fir industriell HDPE Container.
Wéi vill kascht eng Schlagformmaschinn?
Präis gëtt gedriwwen duerch Deelgréisst a Spannkraaft, Zuel vu Stierfkoppen, Single vs Multilayer, an Automatioun. Eng kleng Single-Station Maschinn kascht vill manner wéi eng grouss Akkumulator Drum Linn - deelt Ären Deel an Ausgang fir e genee Devis.
Wéi wielen ech déi richteg?
Start vum Deel: gréisste Gréisst, Grëff oder net, Harz, Mauer Spezifizéierung, Zertifizéierung, dann alldeeglechen Output. Gehandhabt a grouss Deeler benotzen Extrusioun (kontinuéierlech fir kleng-mëttel, Akkumulator fir grouss); präzis kleng Fläschen benotzen Injektioun; kloer PET Fläschen benotzen Sprëtz Streck.
Wéi eng Material kann et lafen?
Extrusiounsmaschinne lafen PE (HDPE an HMW-HDPE), PP, PVC a PA an eenzel oder multilayer Maueren. Sprëtz Streck Maschinnen lafen PET fir kloer Fläschen.
Wéi gëtt d'Ausgab gemooss?
Spezifesch Blieder weisen dréchen Zyklus (theoretesch) Ausgang. Real Ausgang ass dréchen Zyklus × ongeféier 0,75-0,85, well Ofkillungszäit an Deelgewiicht den realen Zyklus verlängeren.