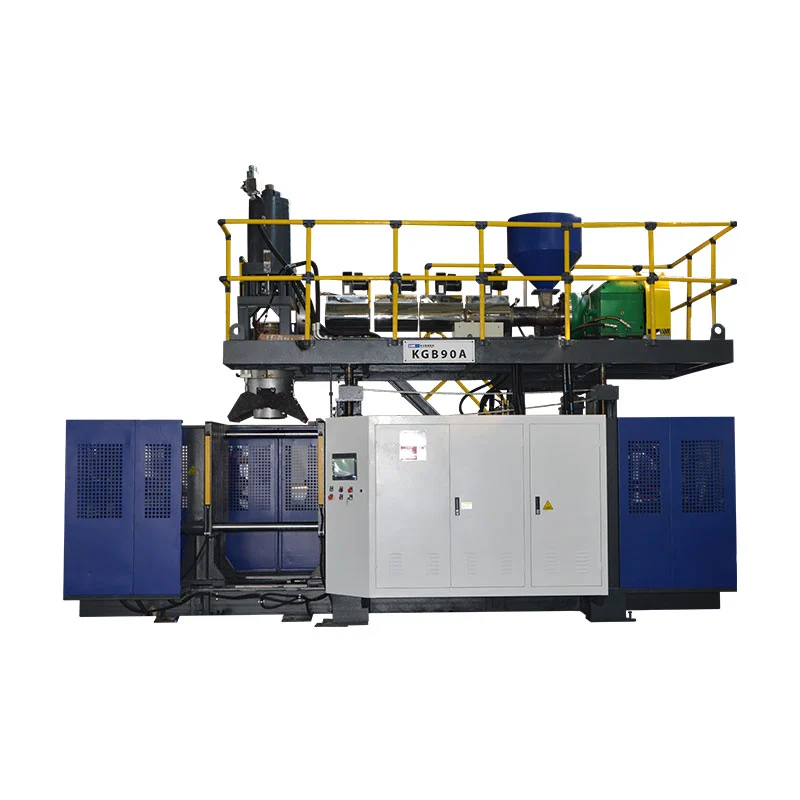
D'Parison Programméierung ännert de Stierfspalt wärend der Extrusioun sou datt d'Material plazéiert ass wou de fäerdegen Deel et brauch. E gudde Profil schützt Ecken, Handle, Schëlleren a Prise-off Beräicher ouni de ganze Container méi schwéier ze maachen.

Wat Parison programméiere eigentlech Kontrollen
Bei Extrusiounsblowformen verléisst geschmollte Plastik de Stierwen als Rouer genannt Parison. Schwéierkraaft, Schmelzkraaft, Stierwen, Strécken, a Schimmelgeometrie beaflossen wéi dee Röhre en Deel gëtt. Eng eenheetlech Stierfspalt erstellt selten eng eenheetlech fäerdeg Mauer wann den Deel Schëlleren, Ecker, e Grëff oder eng déif Zeechnung huet.
De Controller bewegt d'Tooling fir ausgewielte Sektiounen méi déck oder méi dënn ze maachen. D'Zil ass kontrolléiert Materialverdeelung: genuch Material an héich gestreckten oder héich belaaschte Beräicher, mat manner onnéideg Gewiicht a Sektiounen déi liicht bilden.
| Profil Aktioun | Prozess Effekt | Wat fir z'iwwerpréiwen |
|---|---|---|
| Erhéijung Ouverture op ausgewielt Punkten | Füügt Material zu deem Deel vun der Parison | Dënn Ecken, Grëff Wuerzelen, Schëlleren, ënnen a Prise-off Beräich |
| Ofbau Ouverture op ausgewielt Punkten | Reduzéiert Material an deem Deel | Heavy riicht Maueren, lues ofkillende Zonen an iwwerschësseg Deelgewiicht |
| Verännert de Profil | Beweegt déi déck an dënn Zonen laanscht de Parison | Ob eng programméiert Zone alignéiert mat der virgesinn Deel Feature |
| Skala Gesamtprofil Gewiicht | Ännert de ganze Profil | Total Gewiicht a Minimum Mauer, net nëmmen d'Moyenne |
Eng nëtzlech Produktioun Rekord hält de Profil Fichier zesumme mat Ofdréck Zuel, resin Grad, Faarf oder regrind Konditioun, Temperatur Rezept, Schoss Gréisst, kille Zäit, an guttgeheescht Deel Miessunge.
Kontinuéierlech a Akkusystemer benotze verschidde Referenzen
Op akontinuéierlech Schlag molding Maschinn, der Parison formt kontinuéierlech. De Profil ass normalerweis mat Zäit oder Parison Längt synchroniséiert. Extrusiounsstabilitéit ass wichteg well eng Ännerung vum Output e programméierte Punkt laanscht den Deel beweege kann.
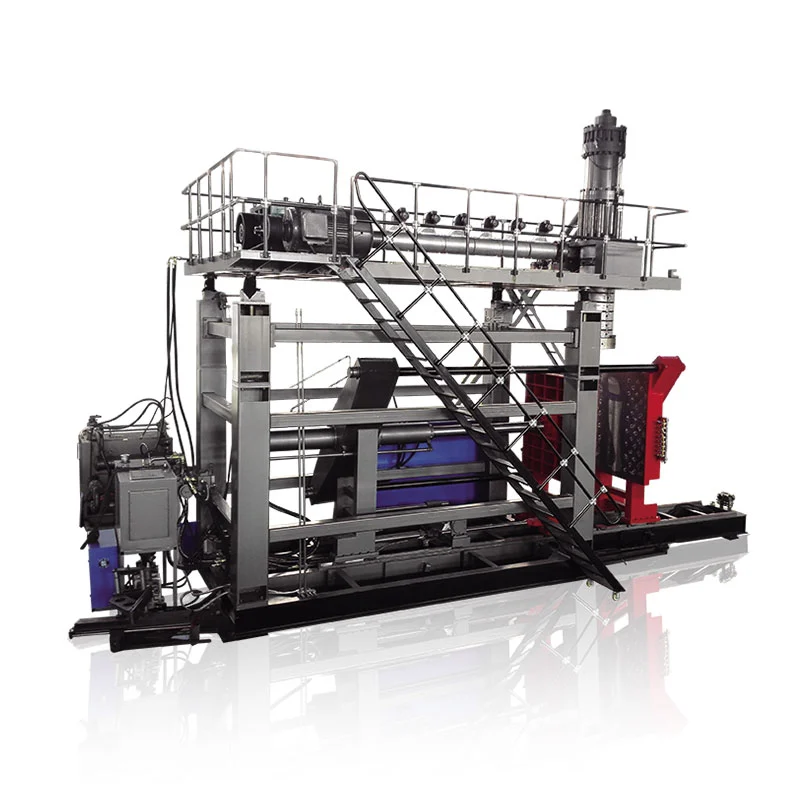
Op anakkumulator blow molding Maschinn, Schmelz gëtt gespäichert an duerch de Stierf gedréckt. De Profil kann un Akkumulator Positioun gebonnen ginn. Schéissgréisst, Füllkonsistenz, an Transducerkalibratioun ginn Deel vum Wanddickeproblem.

Déi offiziellMOOG DigiPack III handbuchDokumenter souwuel Akku- a kontinuéierlech-Extrusioun Uwendungen. Dëst bedeit net datt all Kinggle Maschinn deeselwechte Controller benotzt. Bestätegt de Controllermodell, Profilkapazitéit, Aktuator an Tooling an der Projektzitat.
Eng kontrolléiert Setupsequenz
- Bestätegt dat richtegt Rezept.Passt d'Schimmel, d'Material, d'Stuerwen an d'Produktrevisioun un.
- Stabiliséieren d'Schmelz.Loosst d'tatsächlech Temperaturen nidderloossen a konsequent Füttern an Extrusioun bestätegen.
- Check Tooling Null a Spann.Iwwerpréift d'Bewegung fir ze stiechen, Leckage oder falsch Ausrichtung.
- Set parison Längt an Schoss Gréisst.D'Parison muss déi richteg Positioun bei der Schimmel no erreechen.
- Fänkt mat engem einfachen Profil un.Breet Ännerungen si méi einfach ze diagnostizéieren wéi vill schaarf Korrekturen.
- Schimmel e puer stabil Zyklen.Riichter net den éischten Deel no enger grousser Prozessännerung.
- Mooss fix Plazen.Rekord Minimum Mauer, Deel Gewiicht, Erscheinung a funktionell Resultater.
- Änneren ee Beräich op enger Zäit.Späichert eng nei Versioun nëmmen no widderholl Verbesserung.
Wanddicke Troubleshooting no Symptom
| Symptom | Inspektéieren | Nächste Schrëtt |
|---|---|---|
| Dënn ënnen oder Schëller | Profil Positioun, Parison sag, Streck a Schlag timing | Bestätegt d'Ausrichtung ier Dir Gesamtgewicht bäidréit |
| Eng Säit konsequent méi dënn | Stierfzentréieren, Schimmelausrichtung, Ofkillung a Parisonkontakt | Korrigéiert déi asymmetresch kierperlech Ursaach |
| D'Dicke bewegt Zyklus zu Zyklus | Schmelztemperatur, Ausgang, Schéissgréisst, Feedback an hydraulesch Stabilitéit | Stabiliséiert de Prozess ier Dir Punkten ännert |
| Schwaarz Wand awer schwaach ofgeschnidden | Material Location, Pinch-Off Design a Parison Positioun | Beweegt d'Material an d'Kneipzone anstatt d'Gewiicht vum ganzen Deel eropzesetzen |
| Gutt Verdeelung awer iwwerschësseg Gewiicht | Allgemeng Skala an onnéideg schwéier Sektiounen | Reduzéiert a gemoossene Schrëtt wärend Dir Minimum Mauerplazen schützt |
| Kommando Ännerungen awer Deel net | Aktuator, Ventil, Drot, Kalibrierung oder Restriktioun | Vergläicht Kommando a Feedback, eskaléiert dann op Ënnerhalt |
Der Fabréck Vue: repeatability wichteg méi wéi eng perfekt Prouf
E Profil ass Produktioun-prett nëmmen wann et normal Variatioun iwwerlieft, wéi engem waarme Restart, Material-Lot änneren, Verréckelung änneren an der erwaart Gamme vu kille-Waasser Konditiounen. Ee gudde Container beweist d'Maschinn kann den Deel maachen; e stabile Laf beweist datt de Prozess ka geréiert ginn.
Virun Akzeptanz, averstanen iwwer Miessplazen, Probe Quantitéit, funktionell Tester an déi genehmegt Rezeptrevisioun. Schützt d'Basisdatei wärend de trainéierte Betreiber en dokumentéierte Wee gëtt fir kontrolléiert Upassungen ze maachen an ëmgedréint.
Wann Profil Onstabilitéit schéngt mat Alarm, Positioun Desaccord oder Sequenz Ännerungen, benotzen derHMI an Alarm Guide. Keefer déi nach ëmmer d'Ausrüstung definéieren kënne mat Kinggle's ufänkenMaschinn Auswiel Guide.
Oft gestallte Froen
Wat ass Parison Programméiere?
Parison programméiere ännert d'Die-Lück-Ouverture wärend der Extrusioun sou datt verschidde Sektioune vun der Parison verschidde Quantitéiten u Material kréien.
Kann Parison Programméiere all dënn Mauer Problem fixéieren?
Nee Et kann net zouverlässeg korrigéiere stierwen misalignment, onbestänneg extrusion, beschiedegt tooling, schlecht Ofkillung, falsch Ofdréck Design, oder engem defekt actuator.
Soll ech als éischt eenzel Punkten oder Gesamtgewiicht änneren?
Benotzt Gesamtgewiicht nëmmen wann de komplette Deel konsequent liicht oder schwéier ass. Benotzt lokal Punkt Ännerungen wann Miessunge engem widderhuelen Problem an engem spezifeschen Beräich weisen.
Firwat bewegt de Profil op der Säit?
Gemeinsam Ursaachen och Ännerungen an extrusion Taux, parison Längt, Akkuen Schoss Konsequenz, Material Temperatur, Start Retard oder Sensor Eechung.
Wéivill Profil Punkten brauch eng Maschinn?
Déi erfuerderlech Zuel hänkt vun der Deelgeometrie an der Controllerkonfiguratioun of. Méi Punkte kompenséieren net fir en onbestänneg Prozess.