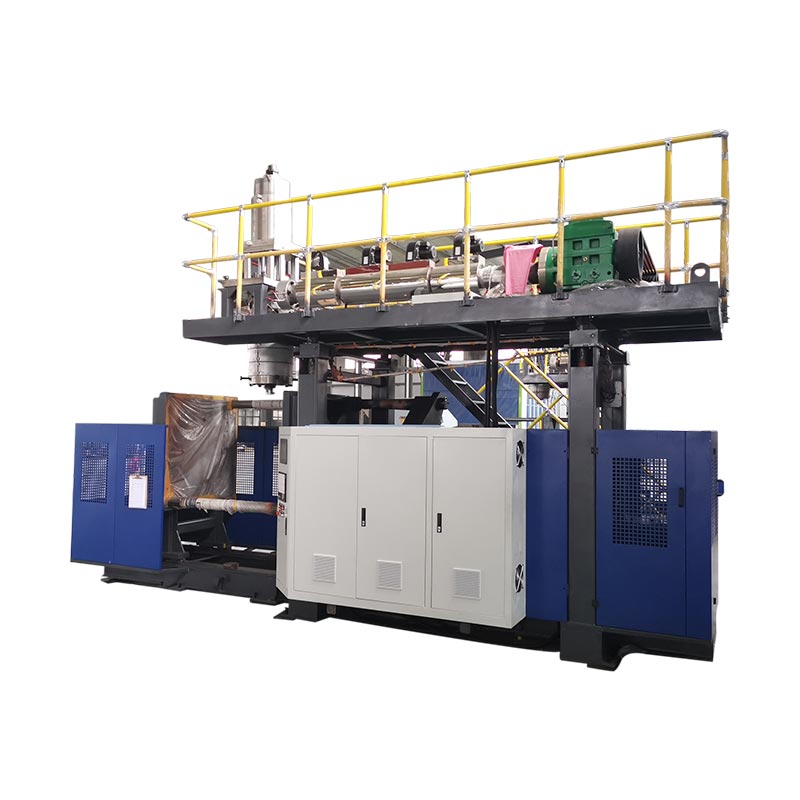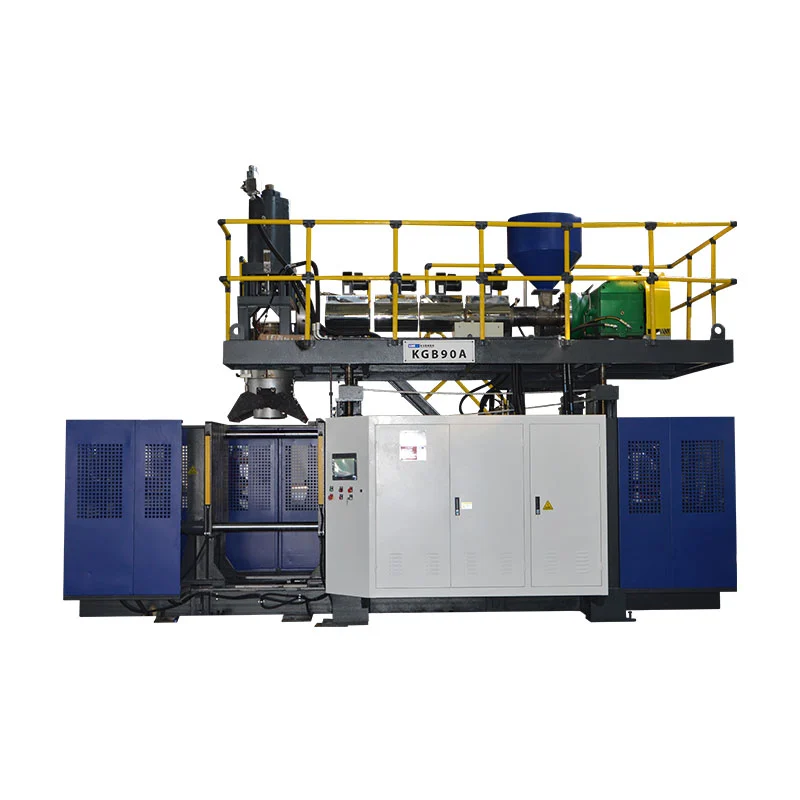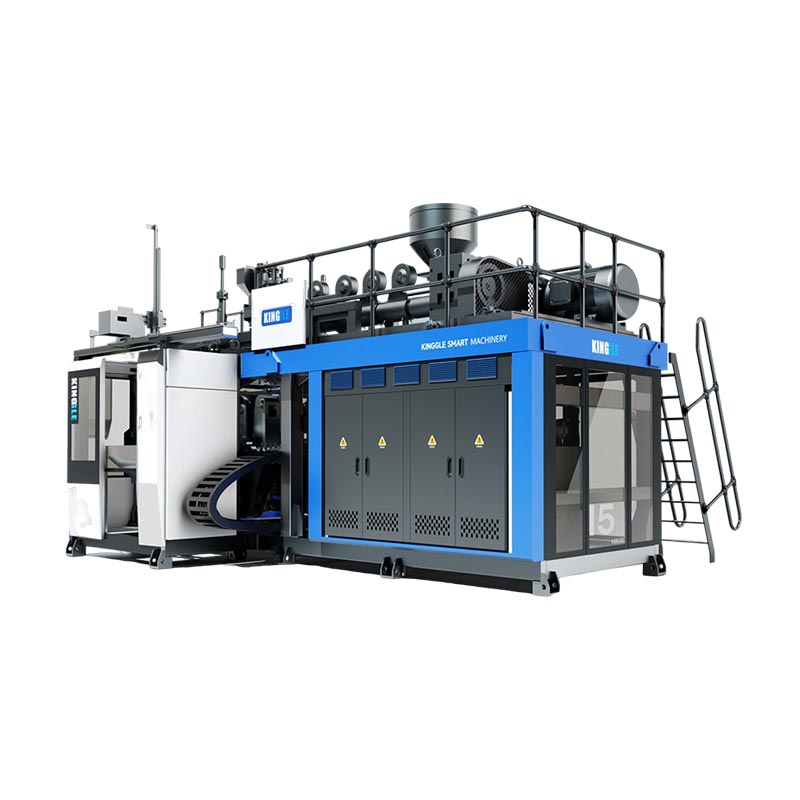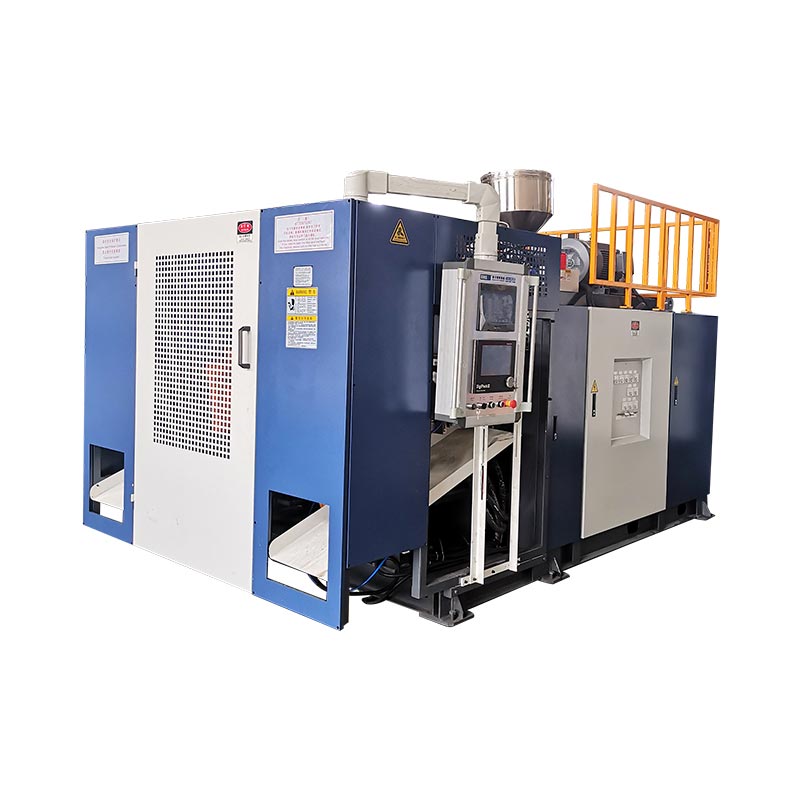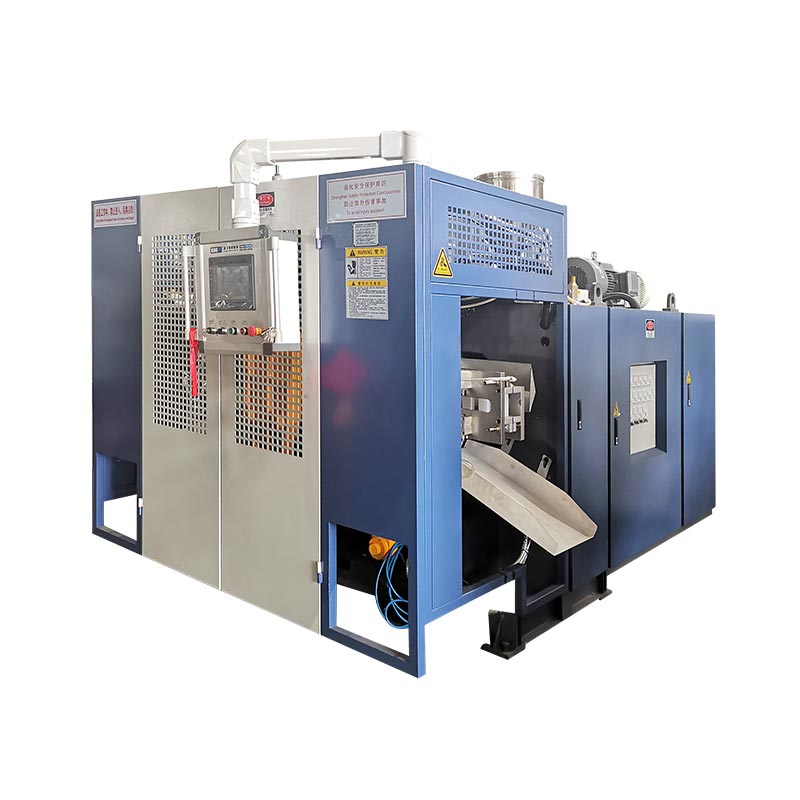
Schlag molding Zyklus Zäit soll nëmmen no der Equipe Moossnamen reduzéiert ginn, wou den aktuellen Zyklus verbraucht gëtt a confirméiert datt den akzeptéierten Deel nach ëmmer seng Spezifizéierung entsprécht.Ofkillung besetzt dacks de gréisste Block, awer Parison Liwwerung, Klemmbewegung, Blosen, Auspuff, Take-Out an Downstream Waarden kënnen och den Tempo setzen. Baut eng stabil Baseline, nennt eng bewisen Beschränkung, ännert nëmmen d'Variabel déi se kontrolléiert, a vergläicht dann akzeptéiert Ausgang, Wandverdeelung, Dimensiounen, Post-Ejectiounsform, erfuerderlech funktionell Tester a Mängel, ier Dir de méi kuerzen Zyklus hält, mam Produkt, Harz, Schimmel, Utility Conditioun an final Rezeptrevisioun opgeholl sou datt eng aner Verréckelung d'Resultat widderhuelen kann.

Terminologie benotzt vun Produktiounsteams:Schlag molding Zyklus Zäit Optimisatioun, extrusion Schlag molding Zyklus Zäit, Fläsch bléist Maschinn Zyklus Zäit, Schlag molding Maschinn Wasserstoff, Zyklus Reduktioun, kille Zäit Optimisatioun a Schlag molding Produktioun Effizienz. Dës Begrëffer weisen op datselwecht Geschäftsziel, awer déi technesch Aarbecht fänkt mat engem gemoossene Prozess un anstatt engem Zilprozent.
Sechs Plazen wou den Zyklus ageschränkt ka ginn
| Cycle Block | Mooss op der Maschinn | Beweis virun Ofkierzung | Echec, datt spéider schéngen kann |
|---|---|---|---|
| Parison oder Schoss | Widderhuelend Start / Enn Signal, parison Längt, Schoss oder Akkuen Positioun | Stabil Liwwerung a korrekt Relatioun zu Schimmel Zoumaache | Sag, kuerz parison, webbing, Gewiicht oder Profil Verréckelung |
| Zoumaachen a Spär | Kommando, Positioun Feedback an Ofschloss Staat | Kloer Bewegung, voll Zoumaache an guttgeheescht Maschinn Zoustand | Flash, Prise Schued, onkomplett Zoumaache oder Kollisioun |
| Schlof an Auspuff | Timing, Maschinn-Inlet Klimaanlag an Drock Verhalen während der Manifestatioun | Komplett Inflatioun, Detail, Belëftung a sécher Verëffentlechung | Onkomplett Deel, Ausbléiser, Stéck oder fréi Ouverture |
| Ofkillung | Versuergung a Retourbedingung duerch Circuit, Schimmeltemperaturmuster an Deelstaat beim Ausstouss | Stabil Dimensiounen, Mauer, Hals, Basis a Post-Ejectioun Form | Warpage, ovalen Hals, Schrumpfung, Rocker ënnen oder waarm Trimmen |
| Take-out an downstream | Roboter, Fërderband, Trimmer an Tester Sequenz | Deel läscht all Interface am Produktiounstempo | Kollisiounen, Stau, Trimmschued oder Testerbacklog |
01 / BaselineStart mam Zyklus, wou d'Linn tatsächlech leeft
E Zyklus-Zäitprojet brauch ee widderhuelbare Miesspunkt. Op enger kontinuéierlecher Extrusiounslinn kann dee Punkt d'Signal sinn, déi mam Parisonschnëtt assoziéiert ass oder den Ufank vun der nächster widderholl Maschinnsequenz. Op enger Akkumaschinn kann d'Produktioun besser verstane ginn duerch Schossvirbereedung, Akkumulatorpositioun, Ausdréck an d'Formsequenz. Wielt e Signal dat eemol pro komplette Formation Event erschéngt an dokumentéiert et. Vergläicht net en HMI Zil vun enger Maschinn mat enger handgeschriwwe Observatioun vun enger anerer.
De Kinggle gehostMoog DigiPack III handbuchbeschreift den Ënnerscheed kloer. Fir kontinuéierlech Extrusioun kann de Controller de Parisonprofil mat der Zykluszäit bezéien a kann den Intervall tëscht successive Startsignaler moossen. Fir eng Akkumaschinn ass de Parisonprofil mat der Akkumulatorpositioun bezunn, während d'Material erausgedréckt gëtt. Dësen Ënnerscheed ass wichteg well déi selwecht Timing Ännerung de Wandprofil op enger Maschinn verännere kann wärend en aneren Effekt op déi aner huet.
Notéiert op d'mannst genuch konsekutiv Evenementer fir normal Variatioun ze gesinn. D'Planz soll d'Prouf Period wielen, mä et muss de richtege Betribssystemer Muster Cover: béid Statiounen op enger duebel-Statioun Linn, all relevant stierwen Outlets oder Huelraim, Routine Deel Ewechhuele an der downstream Ausrüstung déi Verëffentlechung regéiert. Notéiert Alarm, kuerz Arrêten a manuell Interventiounen separat. En Duerchschnëtt, deen onklasséiert Ënnerbriechung enthält, verstoppt den Zyklus, während e beschten eenzegen Event d'Wiederholbarkeet verstoppt.
Halt den akzeptéierten Deel nieft dem Timingrekord. Fang de Produit an d'Schimmelrevisioun, d'Harzgrad a vill, d'Faarf oder d'Regründungsregel, d'Rezeptrevisioun, d'tatsächlech Temperaturzoustand, d'Maschinn-Inlet Loft a Killwaasser Zoustand, Deelgewiicht, kritesch Mauerplazen, Dimensiounen an erfuerderlech funktionell Tester. Dëse Rekord ass d'Basislinn. Wann de méi kuerze Prozess feelt, kann d'Team op e bekannte Prozess zréckkommen anstatt et aus der Erënnerung ze rekonstruéieren.
02 / DiagnosTracéiert den Event deen den nächsten Zyklus limitéiert
Déi meescht HMIs maachen Zäit Astellunge einfach z'änneren. Dës Komfort kann e Team féieren fir déi gréisste sichtbar Zuel ze reduzéieren ier se erausfannen wat et kontrolléiert. Break den Zyklus a kierperlech Blocken a kuckt hir Grenzen: Parison oder Schoss Virbereedung, Schimmeltransfer, Zoumaache a Spär, Blow-Pin Bewegung, Inflatioun, Ofkillung, Auspuff, Ouverture, Take-Out an Downstream Handhabung. E puer Blocks entstinn a Serie. Anerer iwwerlappen. De Gesamtzyklus gëtt vum Wee festgeluegt, dee muss fäerdeg sinn ier déi nächst Formatiounsevenement kann ufänken.
Eng einfach Timeline ass méi nëtzlech wéi eng Lëscht vun Astellungen. Notéiert den Start- a Schlusssignal fir all Block a vergläicht de Kommando mat aktuellen Feedback. Wann d'Ofkillung eriwwer ass, awer d'Maschinn op e Roboter-kloer Signal waart, kann d'Ofkillungszäit e méi waarmen Deel erstellen ouni den Zyklus z'änneren. Wann déi nächst Parison net fäerdeg ass wann d'Schimmel zréckkënnt, kann méi séier Ouverture d'Ausgab net erhéijen. Wann en Trimmer Deeler net am neien Tempo läschen kann, ass d'Zwangsstroum erofgaang.
Kinggle'sHMI Astellungen an Alarm Guidetrennt Set Wäerter vun aktuellen Wäerter aus dësem Grond. E Kommando weist wat de Controller gefrot huet. Sensorzoustand, Positiounsfeedback a kierperlech Observatioun weisen ob d'Aktioun geschitt ass. D'Alarmgeschicht vun der Maschinn kann och déi éischt Sperrung oder Permissive verroden, déi d'Sequenz ënnerbrach huet. E Reset kann dee beschten Hiweis ewechhuelen.
Klassifizéiert all Verspéidung ier Dir d'Rezept ännert. Produktiv Zäit ass néideg fir den Deel ze bilden an ze stabiliséieren. Bedingungszäit schützt eng Bewegung oder waart op e verifizéierte Staat. Vermeidbar Waarde kënnt aus engem spéiden Roboter, onbestänneg Utility, blockéierte Killkreeslaf, inkonsistent Parison, manuell Bestätegung oder Downstream Stau. Ënnerhaltsverloscht kënnt aus Verschleiung, Leckage, schlechter Schmier, beschiedegt Sensoren oder Ausriichtungsproblemer. All Klass huet en anere Besëtzer an eng aner Korrektur.
03 / Hëtzt EwechhueleVergewëssert d'Kühlleistung ier Dir d'Kühlzäit ofschneiden
Lyondell BasellGuide fir Polyolefin Blow Moldingseet datt d'Ofkillung de gréissten Deel vum Schimmelzyklus a ville Polyolefin-Schlagformapplikatiounen ophëlt. De Guide verbënnt méi kuerz Zyklen mat Wärmetransferbedéngungen wéi Schmelztemperatur, Schimmeltemperatur, Waasserfluss an Turbulenzen, wärend nach ëmmer déi gewënscht Deelqualitéit erfuerdert. Dëst ass eng nëtzlech Richtung fir Diagnos, net eng Rei vun universelle Kinggle Wäerter.
Start bei der Killquell a befollegt den aktuellen Circuit. Rekord Kältemëttelversuergung a Retourbedingung bei stabiler Produktioun, net nëmmen de Chiller Display. Kontrolléiert ob d'Schimmel de spezifizéierte Stroum kritt an ob parallele Circuiten ausgeglach sinn. Kuckt no engem waarme Circuit, e limitéierten Schlauch, kontaminéierte Kanal, falsch Verbindung, Lofttasche, Leckdichtung oder Hëtztbelaaschtung mat enger anerer Maschinn gedeelt. DéiSchlagformmaschinn Utility Guideerkläert firwat Planz Fourniture an Maschinn-Inlet Conditioun ënnerscheeden muss.
Kartéiert d'Schimmel an den ausgestoenen Deel. Eng eenzeg Surface Liesung kann net eng Schimmel mat Hals-Inserts, Priseberäicher, décke Handle, déif Basen a getrennte Circuiten representéieren. Benotzt déi genehmegt Miessmethod vun der Planz a vergläicht widderhuelende Plazen. Beobachtet wann d'Verformung erscheint: bannen an der Schimmel, beim Aushuelen, beim Trimmen, um Kühltransporter oder nodeems den Deel de Raumzoustand erreecht. E waarmen Deel, dee fir eng Minutt akzeptabel ausgesäit, kann méi spéit en ovalen Hals, Rockerbunn, Schrumpfung oder Dimensiounsdrift weisen.
Formosa Plastics'Polyethylen Extrusion Blow Molding Prozess Guidelëscht e kuerzen Zyklus, héich Schimmeltemperatur a verstoppt Kältemëttelkanäl ënnert méiglechen Ursaachen wann en Deel ze waarm ass. Et verbënnt och net genuch Schimmelkühlen mat Warpage a beréit d'Waasserfloss, d'Schimmeltemperatur an d'Kanalzoustand ze kontrolléieren. Dës Bezéiungen ënnerstëtzen eng Ofkillungsuntersuchung, awer d'Harzgrad, d'Schimmel an d'Produktspezifikatioun entscheeden déi akzeptabel Operatiounsfenster.
Nët d'Kältemëtteltemperatur duerch Gewunnecht senken. Kondensatioun hänkt vun der Relatioun tëscht Uewerflächtemperatur, Ëmfeldtemperatur a Fiichtegkeet of. Waasser op oder ronderëm d'Schimmel kann den Deel beaflossen an Ausrüstung oder Aarbechtsplazproblemer erstellen. Notéiert de Raumbedingung wann d'Kondensatioun no bei der Operatiounsgrenz ass, a befollegt d'Chiller, d'Schimmel an d'Planzprozeduren. D'Verbesserung vun der Flowverdeelung oder d'Botzen vun engem limitéierten Circuit kann den Wärmetransfer erëmfannen ouni d'Temperaturziel ze bewegen.
04 / Deel DesignD'Mauerverdeelung ännert wéi vill Hëtzt de Schimmel muss entfernen
Ofkillungsfuerderung follegt de Plastik am Deel. En décke Gebitt enthält méi waarmt Material wéi en dënnem Gebitt a ka mëll bleiwen nodeems d'nächst Mauere prett sinn fir d'Ausstouss. D'Verlängerung vun der ganzer Ofkillungsstadium kann dës Plaz schützen, awer et hält och all aner Gebitt an der Schimmel méi laang. Ier Dir e laangen Zyklus als onvermeidlech akzeptéiert, vergläicht d'gemoossene Wandkaart mat der Designfuerderung an der erwaarter Streck vu Parison bis Kavitéit.
De Moog DigiPack III Handbuch, dee vum Kinggle gehost gëtt, erkläert datt d'Parisprogramméierung de Stierfspalt laanscht d'Produktlängt kontrolléiert. Et verbënnt och onnéideg schwéier Mauer Sektiounen mat méi Ofkillung an erkläert datt de Profil géint gemoossene Wanddicke op Testbehälter verifizéiert soll ginn. Benotzt dës Relatioun virsiichteg. D'Material ewechhuelen ass keng Zykluszäit Ofkierzung, ausser de revidéierten Deel entsprécht nach ëmmer Gewiicht, Minimummauer, Impakt, Top-Laascht, Drop, Drock, chemesch Resistenz an Dimensiounsufuerderunge, déi fir de Produkt gëllen.
Éischt lokaliséieren déi waarm oder verzerrt Regioun op de fäerdegen Deel. Da verbënnt dës Positioun op de Parison Programm, Schimmelstrecken, Pinch-Off a Killkreesser. Eng schwéier Basis kann aus dem Profil kommen, Schwanzfang oder Geometrie. E waarme Grëff kann Webbing, lokal Streck, Belëftung oder Ofkillung involvéieren. E waarmen Hals kann Schlag-Pin-Kontakt involvéieren, Ofkillung, iwwerschësseg Material oder Verspéidung vun der Verëffentlechung. Déiparison programméiere Guidebitt eng Mooss-baséiert Method fir Profilmaterial ze beweegen anstatt Punkten no Erscheinung z'änneren.
Schimmel Design setzt och déi verfügbar Wärmetransferroute. Channel Placement, Flux Wee, Inserts, Hals Konstruktioun, venting, Uewerfläch Kontakt an Parting-Linn Design kann limitéieren wéi séier den Deel stabiliséiert. Benotzt Kinggle'sExtrusioun Schlagformen Design Guidewann déi selwecht waarm Regioun bleift no Utilities an der guttgeheescht Mauer Verdeelung verifizéiert ginn. Eng persistent lokal Aschränkung kann eng Schimmelkorrektur brauchen, net eng aner Timer änneren.

Halt de guttgeheescht Deelgewiicht als Resultat, net déi eenzeg Kontroll. Zwee Deeler mat deemselwechte Gesamtgewiicht kënne verschidde Wandverdeelungen a Killverhalen hunn. Sektioun oder moosst d'Plazen déi d'Leeschtung regéieren, a kontrolléiert d'Post-Ejektiounsform zur Zäit, déi vum Produktkontrollplang definéiert ass. Dëst ass wéi d'Mauerdéckaarbecht nëtzlech Prozessbeweiser gëtt anstatt eng allgemeng Fuerderung iwwer Materialspueren.
05 / Maschinn LogikKontinuéierlech an Akkuen Maschinnen deelen net een timing Modell
Op enger kontinuéierlecher Extrusiounschlagmaschinn liwwert den Extruder e Parison kontinuéierlech, während eng oder méi Schimmelstatiounen duerch hir Sequenzen bewegen. Zykluszäit, Parisonlängt, Schnëttzäit an de Wanddicke-Programm kënnen dofir verbonne sinn. Wann den Zyklus ännert, muss de Controller nach ëmmer de beabsichtigte Profil laanscht de kierperleche Parison a bannent der Schimmel setzen. Eng méi kuerz Statiounssequenz déi de Profil verännert ass keng neutral Geschwindegkeetsännerung.
De Moog Controller Handbuch beschreift Zäitbaséiert Profilkontrolle fir kontinuéierlech Maschinnen a Positiounsbaséiert Kontroll fir Akkumaschinnen. An engem kontinuéierleche Setup kann et Zykluszäit vum Intervall tëscht Startsignaler wéi successive Parisonschnëtt bestëmmen. An engem Akkumulatoropbau folgt de Wandprofil d'Akkumulatorpositioun beim Ausdréck. Dëse publizéierten Ënnerscheed ass firwat eng Planz d'Maschinn an de Controllermodus sollt identifizéieren ier se eng Zykluszäitmethod vun enger anerer Linn ausléint.
Eng Akkumaschinn muss och den erfuerderleche Schéiss virbereeden wärend d'Formsequenz weidergeet. Frot ob d'Plastizéierung oder d'Akkumulation fäerdeg ass ier d'Schimmel prett ass fir den nächste Schéiss. Wann den Akkumulator nach ëmmer fëllt, kann Trimmen Sekonne vun der Schimmelöffnung net de ganzen Zyklus reduzéieren. Wann d'Akkumulation fréi fäerdeg ass, kann de Schimmel- a Killwee d'Zwang sinn. Rekord aktuell Schoss Virbereedung, Këssen oder Enn Positioun, Schmelze Staat an Deel Gewiicht amplaz Bereetschaft vun engem Zilwäert ofzeschléissen.
Station Layout ännert och d'Timeline. Eng Duebelstatioun kontinuéierlech Maschinn kann eng Statioun benotzen, während déi aner en Deel killt oder befreit, awer den Extruder, Stierkopf, Transferbewegung, Killsystem an Downstream Ausrüstung muss d'Iwwerlappung ënnerstëtzen. Kinggle'sSingle-Statioun versus duebel-Statioun Verglacherkläert dës Kapazitéit Decisioun. Multi-Kapp a Multi-Cavity Layouten Afloss Deeler pro Event an d'Gläichgewiicht tëscht Auswee oder Huelraim; denMulti-Kapp versus Multi-Cavity Guidetrennt dës Begrëffer.
Benotzt de richtege Nenner wann Dir Maschinnen vergläicht. E forméierend Event ass net ëmmer een Deel. Grof akzeptéiert Deeler vun all relevant Käpp, Huelraim a Statiounen, dann enthalen d'Aschränkungen, déi dës Deeler verkafbar maachen. Eng Maschinn mat enger séier trockener Bewegung kann nach ëmmer manner akzeptéiert Deeler pro Stonn produzéieren, wann d'Extrusioun, d'Ofkillung, d'Trimmen oder d'Qualitéitsstabilitéit net amgaang ass.
06 / SequenzErhuelt d'Waardezäit ouni iwwerlappend Gefore
No Ofkillung a Parison Liwwerung sinn verstanen, ënnersicht d'Lücken tëscht Aktiounen. Eng Verzögerung kann historesch sinn anstatt néideg, awer et kann och Clearance, Drockstabiliséierung, Auspuff, Signalbestätegung oder sécher Handoff ubidden. Identifizéiere wéi eng Konditioun all Verspéidung schützt. Da kontrolléiert ob de Controller schonn zouverlässeg Feedback fir dës Konditioun huet. Eng fix wait mat engem verifizéiert Ofschloss Signal ersetzen kann repeatability verbesseren, awer nëmmen wann d'Maschinn Design an guttgeheescht Kontroll Logik et ënnerstëtzt.
Kinggle ass gehostAutomatesch Schlagformmaschinn Operatiounshandbuchtrennt Timing Kategorien wéi Schimmel Zoumaache, Schlag Timing, Auspuff-Zesummenhang Aktiounen, Schimmel Mikro-Ouverture, Blow-Pin Bewegung a Roboter Verspéidungen. D'Handbuch verbënnt ëmmer erëm Wäerter un den aktuellen Produkt oder Produktiounszoustand. Seng Interface gëlt fir déi dokumentéiert Maschinnfamill a ka jee no Modell, Optioun oder Softwareversioun ënnerscheeden, sou datt et net an eng generesch Lëscht mat recommandéierte Sekonnen ëmgewandelt gëtt.
Kuckt déi kierperlech Sequenz bei reduzéierter a kontrolléierte Bedéngungen, déi duerch d'Maschinnprozedur erlaabt sinn. Bestätegt datt d'Schlauchen, Kabelen, Schlagstiften, Kären, Aushuelgeräter an den Deel kloer duerch de ganze Wee bleiwen. Liest Kommando a Feedback zesummen. Wann eng Bewegung fréi Positioun erreecht awer d'Sequenz nach ëmmer waart, fanne déi exakt Permissiv. Wann de Feedback spéit oder intermittent kënnt, fixéiert de Sensor, de Mechanismus oder d'Utility Ursaach ier Dir den Timer reduzéiert deen et maskéiert.
Downstream Aarbecht gehéiert op der selwechter Timeline. E Roboter kann d'Schimmel séier läschen, awer setzen Deeler op e Fërderband dee scho voll ass. En Trimmer kann eng stabil Deeltemperatur erfuerderen. E Leck Tester kann de Flaschenhals ginn nodeems d'Maschinnoutput eropgeet. Rekord Schlaang Längt an stoppen Ursaachen duerch déi éischt nohalteg Laf, net nëmmen während e puer Zyklen op der Maschinn. De schnellsten séchere Maschinnzyklus ass net nëtzlech wann et Mängel oder Stau eng Statioun ewech bewegt.
07 / ExperimentFuert e kontrolléierten Zykluszäitversuch deen eng aner Verréckelung kann widderhuelen
En nëtzlechen Test fänkt mat enger Fro un wéi "Ass Schimmel Circuit B eng sécher Ausstouss limitéieren?" oder "Bleift de Roboter-Clear Verzögerung nodeems de Sensor verifizéiert ass?" Et fänkt net mat "Maacht den Zyklus méi séier." Gitt d'verdächteg Beschränkung, d'Ännerung, d'erwaart Äntwert an d'Deelkontrolle, déi de Prozess refuséiere kënnen. Gitt eng Persoun fir d'Rezept Ännerungen ze kontrolléieren an eng Persoun fir d'Resultater opzehuelen sou datt verschidde Upassunge net tëscht Proben optrieden.
-
Afréiere déi guttgeheescht Baseline.Späichert oder dréckt déi verëffentlecht Astellungen, identifizéieren de Produktpaket an behalen akzeptéiert Proben. Rekord aktuell Zyklus Variatioun an akzeptéiert Ausgab ënner stabile Konditiounen.
-
Nennt eng Aschränkung.Benotzt d'Sequenz Timeline, Killkaart, Utility Liesungen, Alarmgeschicht an Downstream Observatiounen. Schreift d'Beweiser déi op dës Aschränkung weisen.
-
Definéiert déi erlaabt Ännerung.Benotzt d'Maschinn, d'Schimmel an d'Harzdokumentatioun. Setzt eng kontrolléiert Upassungslimit an e Retourpunkt. Verännert keng aner Variabel während der Observatiounsfenster.
-
Set Oflehnung Ausléiser.Ëmfaasst relevant Schëlder wéi onbestänneg Parison, onkomplett Bewegung, waarm oder hänken Deeler, Warpage, Dimensiounsbewegung, Gewiicht oder Wandfehler, Blitz, Ausbriechen, Alarm, Stau oder onsécher Verhalen.
-
Run duerch Stabiliséierung.Mark Deeler vun Zäit, Gare, Kapp oder Kavitéit. Riichter net den neien Zoustand vum éischte Stéck wann déi geännert Variabel Zäit brauch fir en neie stabile Staat z'erreechen.
-
Moossnam der akzeptéiert Produktioun Fënster.Fëllt déi kontrolléiert visuell, Gewiicht, Mauer, Dimensioun a funktionell Kontrollen. Ëmfaasst downstream Trimmen, Testen a packen wann se e verkafbaren Deel definéieren.
-
Halen, refuséieren oder ënnersichen.Behalen d'Ännerung nëmmen wann déi definéiert Fënster passéiert an d'akzeptéiert Ausgang verbessert. Restauréiert d'Basislinn wann d'Qualitéit oder d'Kontroll verschlechtert. Öffnen eng Tooling, Utility oder Maintenance Aktioun wann de Prozess eng kierperlech Ursaach aussetzt.
De Probeplang soll mat der Linn passen. Op enger duebel-Statioun Maschinn, enthalen béid Säiten. Op engem Multi-Kapp Setup, bewahrt Kappidentitéit. Op enger Multi-Cavity Schimmel, bewahren Huelraim Identitéit wou praktesch. En Duerchschnëtt kann ee waarme Circuit oder eng dënn Ausgang verstoppen. DéiSchlag molding Mängel Guideweist wéi fix an zoufälleg Mustere zu verschiddene Schecken féieren.
Prouf records soll den alen Wäert enthalen, neie Wäert, Zäit vun Ännerung, Persoun responsabel, aktuell Zyklus Verdeelung, Material vill, Utility Staat, Echantillon IDen, gemooss Resultater, Refusen an Finale Entscheedung. Fotoe si nëtzlech fir Form a Defektplaz, awer si ersetzen keng Miessunge. Wann de Prozess op d'Basislinn zréckkënnt, notéiert dat och. E gescheitert Prozess kann nach ëmmer verhënneren datt eng aner Verréckelung déiselwecht Iddi widderhëlt.
08 / KapazitéitBerechent Output vun akzeptéierten Deeler, net dréchen Zyklus Bewegung
Dréchen Zyklus Output beschreift Maschinn Bewegung ouni de komplette Material, Ofkillung an Deel Akzeptanz Belaaschtung. Et ass nëtzlech fir d'Bewegungsfäegkeet z'iwwerpréiwen, awer et ass net e Versprieche vu verkaafbarer Produktioun. Eng Produktiounsberechnung muss den realen Deel, Harz, Schimmel, Kapp oder Kavitéitzuel, Killsystem, Downstream Ausrüstung an Akzeptanzmethod benotzen. Dëst ass firwat Kinggle'sProjet Informatiounen Prozessfreet no Produktgréisst, Gewiicht, Material, Dicke an Ausgangsfuerderunge ier Dir eng Maschinn recommandéiert.
Mooss akzeptéiert Ausgab direkt iwwer eng representativ Produktiounsfenster. Grof nëmmen Deeler déi de definéiert Verëffentlechungscritèren passéieren, a geplangten Arrêten, ongeplangten Arrêten, Setupverloscht a Refusen getrennt ophuelen. Verstoppt se net an engem eenzegen onerklärten Effizienzfaktor. Wann d'Linn e puer Deeler pro Event produzéiert, reconciliéiert de Grof duerch Statioun, Kapp oder Kavitéit sou datt eng behënnert Ausgang net am Gesamt verschwannen.
| Metresch | Berechnung oder Observatioun | Benotzt | Gemeinsame Berichterfehler |
|---|---|---|---|
| Zyklus Sekonnen | Zäit tëscht dem selwechten Event iwwer widderholl stabil Zyklen | Weist Maschinn-Event Tempo a Variatioun | Bericht de kuerst eenzegen Event |
| Deeler pro Event | Akzeptéiert kierperlech Deeler verëffentlecht vun engem komplette Bildungsevenement | Verbënnt Kapp, Huelraim a Statiounen mat Volume | Unzehuelen datt all Outlet produzéiert |
| Theoretesch Stonneplang | (3.600 / Zyklus Sekonnen) × Deeler pro Event | Planung Verglach bei onënnerbrach Konditiounen | Rufft d'Resultat garantéiert Produktioun |
| Akzeptéiert Stonneplang | Akzeptéiert Deeler / observéiert Produktioun Stonnen | Weist benotzbar Ausgang vum getestene Produktpaket | Zielen purge, Ariichten oder verworf Deeler |
| Resultat änneren | Akzeptéiert Ausgab no minus akzeptéiert Ausgab virun, ënner passende Konditiounen | Testt ob d'Ännerung dat richtegt Zil verbessert huet | Vergläicht verschidde Produkter, Verschiebungen oder Utilities |
Rapport Qualitéit Nieft Vitesse. Ëmfaasst Gewiicht a Wandresultater, kritesch Dimensiounen, funktionell Testresultat, Schrott- oder Haltzuel, Utilitybedingung an d'Rezeptrevisioun. Eng zwou Sekonnen Reduktioun huet keng eegestänneg Bedeitung ouni den ursprénglechen Zyklus, Deelzuel, akzeptéiert Ausbezuelung an Testbedéngungen. Dësen Artikel publizéiert also kee Prozentsaz Verbesserungsziel. D'Resultat muss aus dem Keefer Linn Daten kommen.
Fir eng nei Maschinn oder Schimmel, definéiert d'Ausgangsmethod virum Prozess. Kinggle'sFabréck Akzeptanz Test Guideerkläert wéi een de gemoossene Laf mat dem genaue Produkt, Material, Schimmel an Utilitybedéngungen verbënnt. Benotzt deStartup Checklëschte stabile Staat virum Timing ze etabléieren, an deÄnnerung Guidefir de Setupverloscht getrennt vu stänneger Produktioun ze halen.
09 / GrenzenStop de Prozess wann de Prozess d'Kontroll verléiert
Stoppen a restauréiert den genehmegten Zoustand wann e Schutz, Interlock, Noutstopp oder geféierlech Energie Kontroll net funktionnéiert wéi virgesinn. Stop fir onerwaart Maschinnbewegung, Kollisiounsrisiko, ongewéinlech hydraulesch oder pneumatesch Verhalen, beschiedegt Drockkomponenten, elektresch Iwwerhëtzung, Fuite oder Meenungsverschiddenheet tëscht ugewisenen Feedback a kierperlecher Positioun. Zyklus-Zäit Aarbecht autoriséiert ni Operatioun ronderëm e Feeler.
Deel Beweiser kënnen och de Prozess stoppen. Opgepasst fir e Parison deen net méi an der korrekter Positioun ukomm ass, onkomplett Schimmelverschluss, eropgoen Blitz, onbestänneg Gewiicht, dënn kritesch Maueren, Ausbréch, onkomplett Detail, Klebung, Trimmschued, Warpage, oval Hals, Rockerbunnen, Schrumpfung oder funktionell Testfehler. Dem Formosa säi Prozessguide verbënnt e puer vun dëse Symptomer mat exzessive Hëtzt, net genuch Ofkillung, engem kuerzen Zyklus oder Ofkillkanalbedingung. Benotzt d'Symptom fir déi richteg Diagnos nei opzemaachen anstatt eng breet Ofkillungszäit ze addéieren ouni d'Ursaach ze fannen.
Eskaléieren wann d'Zwang eng Schimmel-Kanal-Ännerung erfuerdert, stierwen oder blow-PIN-Ännerung, Kontrollprogrammännerung, Interlock-Ännerung, Drocksystemaarbecht oder Operatioun ausserhalb vun der qualifizéierter Harz a Maschinnfenster. Benotzt depräventive Ënnerhalt Guidefir widderhuelend Ausrüstungsfunktioune. E verschwonne Mechanismus kann den Zyklus lues maachen, awer e méi séier Kommando reparéiert et net.
Enn de Projet mat enger verëffentlechter Baseline. Update d'Rezept nëmmen duerch d'Zustimmungsprozess vun der Planz, befestegt d'Probe an d'Messrekord, a sot wéi eng Produkt, Schimmel, Harz a Maschinnkonfiguratioun d'Resultat deckt. Halt refuséiert Tester am Changement Log. Wann déi nächst Verréckelung kann den akzeptéierten Zyklus reproduzéieren an seng Grenzen erklären, ass d'Verbesserung prett fir normal Produktioun.
10 / ÄntwertenHeefeg gestallte Froen iwwer Schlagform Zyklus Zäit
Wat bestëmmt d'Zäit fir d'Extrusioun vun der Schlagformung?
D'Zykluszäit gëtt festgeluegt duerch de luesste erfuerderleche Wee duerch Parison oder Schoss Virbereedung, Schimmelbewegung, Inflatioun, Ofkillung, Auspuff, Ouverture, Take-Out an Downstream Handhabung. Produit Geometrie, Mauer Verdeelung, resin Verhalen, Ofdréck Ofkillung, Maschinn Architektur an akzeptéiert-Deel Critèren all Afloss op de Wee. Mooss déi aktuell Sequenz a Feedback Signaler ier Dir decidéiert wéi en Timer verantwortlech ass.
Ass Ofkillung ëmmer de längsten Deel vun engem Schlagformzyklus?
Cooling besetzt de gréissten Deel vum Schimmelzyklus a ville Polyolefin Uwendungen, laut dem LyondellBasell sengem Schlagformguide, awer et ass net automatesch déi aktiv Zwang op all Linn. Parison Liwwerung, Akkumulator Füllung, Schimmeltransfer, Roboter Clearance, Trimmen oder Tester kënnen den nächste Start regéieren. Eng Timeline weist ob d'Reduktioun vun der Ofkillung de ganzen Zyklus ännert oder nëmmen den Deel méi waarm géif ausstoen.
Wéi kann d'Kühlzäit reduzéiert ginn ouni Warpage ze verursaachen?
Vergewëssert éischtens d'Kältemëttelversuergung a Retourbedéngungen, Circuitbalance, Kanalreinigkeit, Schimmeltemperaturmuster an déi waarm Plaz um Deel. Vergläicht d'Mauerverdeelung mam Zeechnen an de genehmegt Prozess. Ännert een dokumentéierten Zoustand, erlaabt de Prozess ze stabiliséieren, a kontrolléiert d'Dimensioune a Form no dem erfuerderleche Post-Ejectionsintervall. Wann déiselwecht lokal waarm Regioun bleift, kann d'Schimmel oder d'Mauerverdeelung eng technesch Iwwerpréiwung brauchen.
Erhéicht e méi kuerzen Zyklus ëmmer d'Blow-Formoutput?
Nee Ausgang vergréissert nëmmen wann der geännert Zyklus der Linn Contraint ass an déi zousätzlech Deeler akzeptéiert. E méi séier Maschinnevent kann méi waarm Deeler kreéieren, méi Oflehnungen, Roboterstécker, Trimmschued oder e Tester-Backlog. Vergläichen akzeptéiert Deeler pro observéiert Stonn ënner passenden Produit, Material, Ofdréck, Utility a Qualitéit Konditiounen. Halt d'Dréchenzyklusbewegung, theoretesch Ausgab an akzeptéiert Produktioun als separat Figuren.
Wéi beaflosst d'Parisprogramméierung d'Zykluszäit?
Parison programméiere Ännerungen wou Material laanscht de Produit sëtzt. Onnéideg schwéier Flächen kënne méi Ofkillung erfuerderen, während iwwerdënneg Flächen d'Produkttester versoen. Op kontinuéierlech Maschinnen kann de Wandprofil och mat Zykluszäit synchroniséiert ginn, sou datt eng Timingännerung d'Profilplazéierung verréckelt. Vergewëssert d'Mauerplazen, d'Deelgewiicht an d'Profil Ausrichtung no engem Zyklus änneren anstatt unzehuelen datt déi gespäichert Curve korrekt bleift.
Wéi eng Donnéeë sollen op Kinggle geschéckt ginn fir e Zykluszäitproblem?
Schéckt de Maschinnmodell a Controller Versioun, Produkt Zeechnen, Schimmel an Tooling IDen, Harzgrad a Lot, Rezeptrevisioun, Zyklusvideo erfaasst vun enger sécherer Plaz, Event Timeline, Alarmgeschicht, Deelgewiicht a Wandkaart, kritesch Dimensiounen, Defektfotoen, Maschinn-Inlet Loft a Killwaasser Observatiounen, Downstream Stop Ursaachen an akzeptéiert Ausgang iwwer eng definéiert Period. Dëse Beweis hëlleft Ofkillung, Tooling, Kontrollen, Utilities, Material a Line-Balance Ursaachen ze trennen.

Diskutéiert de Produit an Zyklus als ee System
Schéckt déi aktuell Deel Zeechnen, Harz, Schimmel, Maschinnkonfiguratioun, aktuell Zyklus Timeline, Utility Observatiounen a gemoossene Qualitéitsresultater. Kinggle kann d'Beweiser ronderëm d'Maschinn, Tooling, Kontrollen a Produktiounsziel iwwerpréiwen.
Schéckt Är ProduktiounsdatenQuelle fir dëse Guide benotzt
Kinggle-gehost Handbücher ënnerstëtzen Aussoen iwwer déi dokumentéiert Kontrollen a Maschinnsequenz. Polymer-Produzent Guiden ënnerstëtzen d'Kühlen an d'Defektverhältnisser. OSHA Quelle si fir d'USA Sécherheetsgrenz abegraff. Keen vun dëse Quellen liwwert en universellt Zyklusziel fir all Produkt oder Maschinn.
- Kinggle-hosted Automatesch Blow Molding Machine Operation Manual, zougänglech den 8. September 2026.
- Moog DigiPack III Parison Wall Thickness Controller Manual, MRJ06301, gehost vum Kinggle, zougänglech den 8. September 2026.
- Lyondell Basell, A Guide fir Polyolefin Blow Molding, zougänglech den 8. September 2026.
- Formosa Plastics, Polyethylen Extrusion Blow Molding Process Guide, zougänglech den 8. September 2026.
- OSHA 29 CFR 1910.147, D'Kontroll vun geféierlech Energie, zougänglech den 8. September 2026.
- OSHA 29 CFR 1910.212, Allgemeng Ufuerderunge fir all Maschinnen, zougänglech den 8. September 2026.