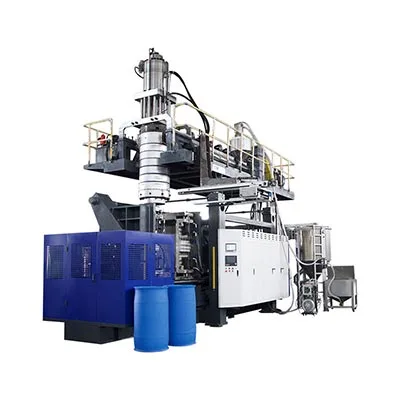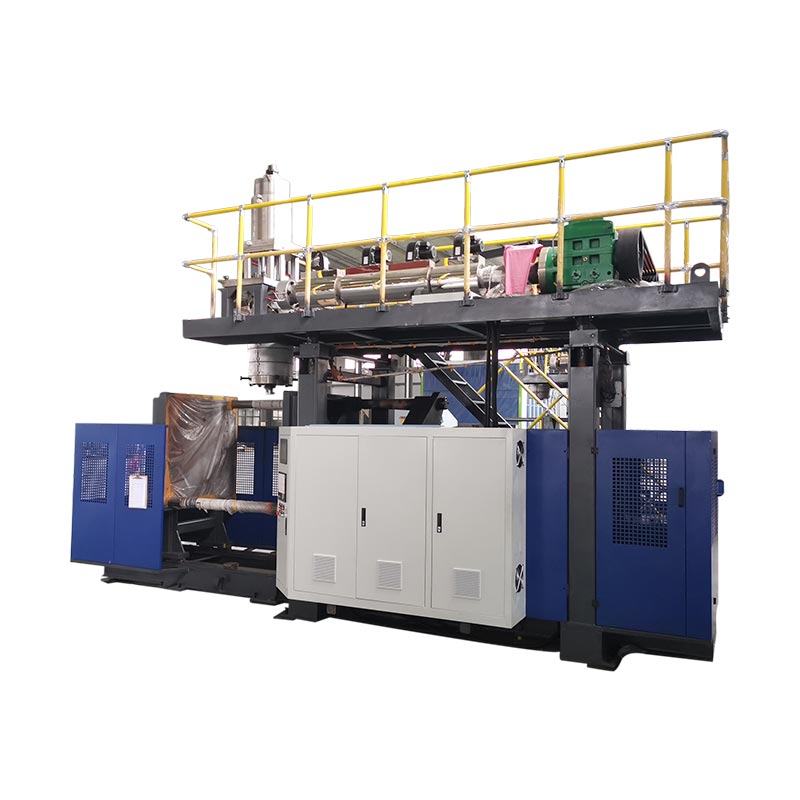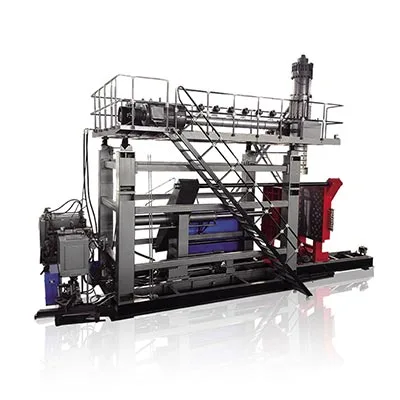
E Schlagformmaschinn Wiessel ass komplett nëmme wann déi nei Schimmel, Materialwee, Tooling, Rezept an Downstream Setup korrekt identifizéiert sinn an den neien Deel seng definéiert Kontrollen passéiert.Automatesch Zyklen starten ass en Zwësche Meilesteen, kee Beweis vu Fäerdegstellung. Déi sécherst a séierst praktesch Method ass alles méiglech virum Arrêt virzebereeden, geféierlech Energie fir ausgesat Aarbecht ze isoléieren, Funktiounen an enger kontrolléierter Uerdnung ze restauréieren an Zäit op déi éischt akzeptéiert Produktiounsfenster ze moossen, mat der Akzeptanzdefinitioun, Iwwergangsverloscht, verantwortlechen Approviser an erfuerderleche Beweiser opgeholl ier d'Team déi nächst Produktiounskampagne ufänkt vun enger kontrolléierter a tracéierbarer Produktiounsbaseline.

Terminologie Notiz:Produktioun Équipë kënnen dës Aarbecht als extrusion Schlag molding Maschinn Wiessel beschreiwen, Schlag molding Ofdréck änneren, Ofdréck Swap, Outil änneren, Fläsch Linn änneren, Schlag molding Faarf änneren, Schlag molding resin änneren oder Blas molding Rezept änneren. Dës Etiketten iwwerlappen, awer si beschreiwen net ëmmer deeselwechten Ëmfang. Den Jobpaket soll genau soen wéi eng kierperlech, materiell, digital an downstream Elementer änneren.
Fënnef Entscheedungen, déi d'Ëmstellung kontrolléieren
- Definéiert de Schlusspunkt als akzeptéiert Deel a stabil Produktiounsfenster.
- Identifizéieren all geännert Element: Schimmel, Stierwen Tooling, Schlagstift, Harz, Faarf, Rezept an Downstream Ausrüstung.
- Beweegt Verifizéierung, Inszenéierung an Dokumentatioun ausserhalb vun der gestoppter Maschinnfenster wou sécher.
- Benotzt d'autoriséiert Geféierlech-Energieprozedur vum Site ier iergendeen an eng ausgesat Geforzone erakënnt.
- Notéiert de genehmegt Setup a Beweiser sou datt de nächste Laf vun enger kontrolléierter Baseline ufänkt.
| Änneren Domain | Wat muss mat der neier Aarbecht passen | Restart Beweiser | Typesch verstoppt Ofhängegkeet |
|---|---|---|---|
| Schimmel an Interfaces | Korrekt Revisioun, Montage, Ofkillung, Blow-Pin / Kär an Take-Out Bezéiungen | Kontrolléiert manuell Bewegung a leckfräi Verbindungen | Schlauchrouting, Sensorpositioun oder Downstream Clearance |
| Stierwen an parison tooling | Genehmegt Tooling Identitéit, mechanesch Positioun a Kalibratioun | Riichtaus, stabile Parison positionéiert fir d'Schimmel | Tooling Datei entsprécht net installéiert Hardware |
| Material a Faarf | Korrekt harzgrad, vill, masterbatch an guttgeheescht regrind Regel | Propper, homogen Schmelz a tracéierbar Materialtransitioun | Al Harz oder Faarf bleift am Ëmgank a Schmelze Weeër |
| Rezept a Kontrollen | Verëffentlecht Rezeptversioun fir den installéierten Produktpaket | Kommando an aktuellen Staat averstanen duerch e kontrolléierten Zyklus | En alen Produktwäert iwwerlieft ausserhalb vum gespäicherten Rezept |
| Deel an Linn Akzeptanz | Zeechnen, visuell Limite, Gewiicht, Mauer, Dimensiounen a funktionell Tester | Definéiert konsekutiv oder Zäitbaséiert Akzeptanzfenster | Trimmer, Leck Tester, Fërder oder Pack-Out benotzt nach ëmmer déi al SKU |
E Wiessel ass eréischt fäerdeg wann déi nei Fläsch guttgeheescht ass
Planzen benotzen dacks d'WuertWiesselfir verschidde verschidden Evenementer. Ee Supervisor kann d'Auer stoppen wann déi nei Schimmel ageklemmt ass. En aneren kann et stoppen wann den éischten automateschen Zyklus ufänkt. Qualitéit kann Réalisatioun als den éischten Deel definéieren, datt d'Inspektioun passéiert, iwwerdeems Produktioun kann eng nohalteg Laf vun akzeptéiert Deeler verlaangen. Dës Definitioune produzéieren verschidden Zuelen, sou datt e Wiesselzäitverglach sënnlos ass bis de Startpunkt an de Schlusspunkt fixéiert sinn.
Fir eng extrusion Schlag molding Linn, eng nëtzlech Startpunkt ass de leschten akzeptéiert Deel vun der erausginn Aarbecht. En nëtzlechen Ofschlosspunkt ass déi éischt akzeptéiert Produktiounsfenster fir déi erakommen Aarbecht. D'Planz muss dës Fënster definéieren. Et kann eng festgeluegt Zuel vu konsekutiv Deeler sinn, eng definéiert Zäit bei stabile Konditiounen oder eng Proberegel iwwer Statiounen, Huelraim oder Stierwen. D'Ufuerderung gehéiert an der kontrolléierter Produkt- oder Prozessspezifikatioun, net an der Erënnerung vun engem Bedreiwer.
Dës Definitioun weist d'Aarbecht aus, déi nëmmen eng Schimmel verstoppt. Déi erakommen Produit kann aner stierwen oder mandrel verlaangen, Schlag PIN, Hals Tooling, Kär Bewegung, Parison Profil, resin, Faarf, regrind Regel, Lecktest Programm, Trimmen fixture, Label, Fërderband Guide oder packen-eraus Muster. Och wann déi kierperlech Ofdréck installéiert bleift, kann e Material- a Rezepttransitioun nach ëmmer e komplette Plastikfläschproduktiounswiessel sinn.
Trennt d'Resultat a véier Moossnamen: Gestoppt-Maschinn Zäit, Zäit bis éischt geformt Deel, Zäit bis éischt akzeptéiert Deel an Zäit fir d'akzeptéiert Produktiounsfenster. Rekord Setup refuséiert a purge Quantitéit nieft deenen Zäiten. Dëst versprécht net datt all Zuel falen. Et mécht de Verloscht siichtbar a verhënnert datt e schnelle Restart als erfollegräiche Extrusiounsblow-Moulding-Maschinnwiessel gemellt gëtt wann d'Downstream-Linn oder d'Qualitéitspaart nach ëmmer Deeler refuséiert.
Plan den neie Produktpaket ier d'Maschinn stoppt
D'Ëmstellung soll als Informatiounscheck unzefänken, während déi erausginn Aarbecht nach ëmmer leeft. Baut e verëffentlecht Jobpaket deen den Deel Zeechnen a Revisioun identifizéiert, Harzgrad, Masterbatch, erlaabt regrind, Zildeelgewiicht, kritesch Dimensiounen, Wanddickeplazen, visuell Critèren, funktionell Tester an erwaart Pack-Out. Füügt d'Schimmel, Stierwen Tooling, Schlagstift, Insert, Take-Out an Downstream Armature Identitéiten. Wann zwee Elementer e gemeinsame Numm deelen, benotzt haltbar IDen oder Versiounskontrolléiert Fotoen, sou datt d'Setup-Team net duerch Erscheinung wielt.
Kinggle publizéiertVerkafsprozessfreet Keefer fir Produktfotoen oder Zeechnungen, Gewiicht, Gréisst, Material, Dicke, Ausgang a chemesch Resistenzbedürfnisser ze bidden ier eng Maschinnléisung ausgewielt gëtt. Déiselwecht Inputkategorie si wäertvoll wärend spéider Ëmännerungen, well se d'Maschinnopstellung mat dem Deel verbannen, dee muss produzéiert ginn. D'Produktiounspaket sollt méi spezifesch sinn wéi d'Original Ufro a sollt nëmmen genehmegt Wäerter fir déi aktuell Maschinn, Schimmel a Materialkombinatioun enthalen.
Bühn déi nächst Schimmel a verifizéiert Hëllefsartikelen am designéierte Gebitt ouni Ausgänge, Bewaacher oder Materialfloss ze blockéieren. Iwwerpréift Hebepunkten an de Liftplang vun der Planz, awer loosst d'Héichkapazitéit net aus der nominaler Gréisst vun der Schimmel ofleeden. Bestätegt datt d'Kühlverbindungen, d'Loftverbindungen, d'Sensoren, d'Kabelen an d'Befestigungen präsent sinn a korrekt identifizéiert sinn. Preparéieren propper Material Ëmgank Equipement a getrennt Behälter fir erausginn resin, Iwwergangsmaterial a verworf Deeler. Wann d'Linn e Trimmer, Leck Tester, Label oder Fërderband enthält, enthält säi Rezept an ännert Deeler an der selwechter Bereetschaftsrevisioun.
Halt eng kuerz Bereetschaftsentscheedung virum leschten alen Deel. De Schimmelsetter bestätegt Tooling an Hebebereetschaft, Materialhandhabung bestätegt déi richteg Loten a propper Wee, de Bedreiwer bestätegt Rezeptzougang, Ënnerhalt bestätegt all geplangten Aarbecht, a Qualitéit bestätegt de Probeplang. Wann en erfuerderlechen Element fehlt, loosst déi erausginn Aarbecht lafen wann et praktesch ass. De Problem ze entdecken virum geplangten Arrêt verwandelt d'Downtime an d'Virbereedungszäit ouni eng Sécherheetsofkierzung ze huelen.
Kontroll geféierlech Energie virun Schimmel oder Tooling Aarbecht
Eng Schlagforméierungsännerung kann d'Leit op Klemmebewegung aussetzen, Plënneren, Schlagstiften, Schneider, Roboteren, hydrauleschen Drock, pneumateschen Drock, elektresch Energie, waarme Polymer an erhëtzt Tooling. Dréckt op en normalen Stop-Knäppchen erstellt kee séchere Conditioun fir Aarbecht an enger Geforezone. De Patron muss bestëmmen, wéi eng Aufgaben den Service oder den Ënnerhalt sinn, all Energiequellen identifizéieren an d'Maschinnspezifesch Energiekontrollprozedur vum Site duerch ausgebilt an autoriséiert Personal uwenden.
Fir USA Aarbechtsplazen,OSHA 29 CFR 1910.147adresséiert Service an Ënnerhalt wou onerwaart Energie, Startup oder Verëffentlechung vun gespäichert Energie en Employé kéint verletzen. Et erfuerdert en Energiekontrollprogramm, dokumentéiert Prozedure wa zoutrëfft, Training a periodesch Inspektioun.OSHA 29 CFR 1910.212bitt d'allgemeng Maschinneschutzfuerderung. Planzen ausserhalb vun den USA mussen d'Gesetzer, Normen a Patronprozeduren verfollegen, déi op hirer Plaz gëllen.
Den Ännerungsplang muss och Aufgaben adresséieren déi temporär Energie fir Testen oder Positionéierung erfuerderen. Dat ass keng Erlaabnis fir ze improviséieren. De verantwortleche Patron muss eng konform Sequenz definéieren fir Tools a Leit ze läschen, nëmmen déi néideg Energie ze restauréieren, den Test auszeféieren, erëm energesch ze ginn wann et néideg ass an d'Kontrollen erëm anzesetzen ier ausgesat Aarbecht erëm geet. E Liichtgardin, gespaarten Dier oder Noutstopp kann normal Operatioun schützen, awer et däerf net zoufälleg als Ersatz fir déi applicabel geféierlech Energieprozedur behandelt ginn.
Schützt d'Ausrüstung sou virsiichteg wéi d'Leit. Kinggle ass gehostAutomatesch Schlagformmaschinn Operatiounshandbuchwarnt datt Blow-Pin Bewegung muss mat der Schimmel-oppenen Zoustand koordinéiert ginn a beschreift Plattform- a Stierfkoppositiounsfunktiounen. Déi exakt Interface a sécher Bewegungslogik variéieren jee no Modell, Optiounen a Software Versioun. Dofir sollt d'Setup-Team d'Maschinnspezifesch zulässlech Beweegunge virum Stopp identifizéieren anstatt se z'entdecken wärend eng suspendéiert Schimmel oder ausgesat Tool präsent ass.
Run eng kontrolléiert Sequenz iwwer Schimmel, Material a Kontrollen
Déi folgend aacht-Etapp Sequenz ass bewosst als Kontroll Flux geschriwwe, net eng universell mechanesch Prozedur. Déi detailléiert Schimmelentfernungsschrëtt, Befestigungswäerter, Schlauchmethod, Tooling-Temperaturgrenzen an Testbewegungen mussen aus der aktueller Maschinn, Schimmel a Planzinstruktioune kommen. De Wäert vun enger gemeinsamer Sequenz ass datt et Operatiounen, Tooling, Ënnerhalt, Materialien a Qualitéit déiselwecht Handoff Punkte gëtt.
-
Fräisetzung der erausginn Aarbecht.Identifizéieren déi lescht akzeptéiert alen Deel, späichert de erfuerderleche Prozessrekord a versöhnt erausginn Harz, Etiketten an Aarbecht am Prozess. Erhaalen eng guttgeheescht Prouf wann der Planz d'Kontrollplang een verlaangt.
-
Stop an der guttgeheescht Zoustand.Follegt d'Instruktioune fir d'Maschinn an d'Harz auszeschléissen. Kont fir waarm Residenz a Material lénks am Hopper, extruder, Kapp oder Akkuen amplaz unzehuelen eng normal Paus gëeegent fir eng resin änneren.
-
Isoléieren fir ausgesat Aarbecht.Autoriséiert Personal applizéiert de Site geféierlech-Energie- a Lift Prozeduren. Vergewëssert Iech Isolatioun an Adress gespäichert hydraulesch, pneumatesch, Gravitatiouns- an thermesch Energie ier iergendeen an déi definéiert Geforzone erakënnt.
-
Ewechzehuelen a schützen erausginn Komponente.Trennt, hieft a späichert d'Schimmel an d'assoziéiert Tooling duerch hir kontrolléiert Instruktiounen. Cap oder schützen propper Verbindungen a Rekord Schued, Leckage oder anormal zouzedrécken amplaz et op déi nächst Laf laanschtgoungen.
-
Inspektéieren gemeinsam Schnëttplazen.Kontrolléiert d'Montagegesichter, d'Ausrichtungsfunktiounen, d'Kühlen an d'Loftverbindungen, d'Sensoren, d'Kabelen an den zougängleche bewaachte Beräich. A verstoppt Interface Problem kann déi nei Ofdréck verfollegen a kucken wéi e Rezept Feeler.
-
Installéiert de verifizéierte erakommende Package.Passt kierperlech IDen un de verëffentlechten Jobpaket. Route Verbindungen fir Prise-, Hëtzt- a Bewegungsrisiken ze vermeiden, fëllt dann déi spezifizéiert Montage- a Verbindungskontrollen aus.
-
Restauréiert Funktiounen duerch Autorisatioun.Kloer Personal an Handwierksgeschir, installéieren Wiechter, befollegt de genehmegt Re-energization Prozess a beweist erlaabt manuell Beweegunge bei kontrolléiert Konditiounen. Bestätegt datt Kommando, Feedback a kierperlech Bewegung stëmmen.
-
Aféieren Material a qualifizéieren de Produit.Fëllt de genehmegt Harz oder d'Faarftransitioun of, lued dat verëffentlecht Rezept, formt diagnostesch Deeler, korrigéiert eng bewisen Ursaach gläichzäiteg a verëffentlecht d'Produktioun nëmmen nodeems déi definéiert Akzeptanzfenster passéiert.
E Bühnebesëtzer soll all Handoff ënnerschreiwen oder digital unerkennen. Dës kleng Kontroll verhënnert zweedeiteg Aussoen wéi "de Schimmel ass prett" wann d'Kühlen net verbonne sinn, oder "d'Rezept ass gelueden" wann een Hëllefsapparat nach ëmmer de fréiere SKU hält. Et weist och wou d'Zäit tatsächlech verluer war: op Autorisatioun waarden, Hardware lokaliséieren, en Interface korrigéieren, al Faarf läschen, d'Parison stabiliséieren oder e Qualitéitstest widderhuelen.
Fir méi Detailer iwwer d'Tooling Bezéiung, benotzt Kinggle'sExtrusioun Schlagformen Design Guide. Fir d'kontrolléiert zréck vun engem gestoppt Maschinn ze Produktioun, benotzen derSchlagformmaschinn Startup Checklëscht. Déi Artikelen erweideren eenzel Etappen; dëser Wiessel Säit gehéiert der Kräiz-funktionell Handoff vun engem guttgeheescht Aarbecht op déi nächst.
Behandelen Harz a Faarf änneren als Material-Wee Entscheedung
Eng Ännerung vum Schlagformmaterial ass net fäerdeg wann déi nächst Täsch den Hopper erreecht. Den erausginn Harz oder d'Faarf kann a Vermëttlungslinnen, Laaschteren, Hoppers, Mixer, Fudderhals, d'Schraube an d'Faass, Adaptern, den Extrusiounskop, Akkumulatiounsweeër a Stierwen Tooling bleiwen. Den Iwwergangsplang soll identifizéieren wéi eng vun dëse Bänn involvéiert sinn a wou gemëscht oder onfaarf Material gesammelt gëtt. Et soll och uginn, ob Iwwergangsmaterial ka recuperéiert ginn, muss am Quarantän gesat ginn oder muss ënner de Materialregelen vun der Planz entsuergt ginn.
Follegt dem Harz Fournisseur guttgeheescht Ausschalten, Startup a Purging Leedung souwéi d'Maschinninstruktiounen. Gitt net un datt en universellt Spullmaterial, Temperatur oder Quantitéit fir all Polymer, Faarfstoff an Extrusiounssystem funktionnéiert. Eng Ännerung vun natierlecht an donkelt Material stellt en anere Visibilitéitsproblem vun donkel bis natierlech. Eng Ännerung tëscht Graden vum selwechte Polymer kann nach ëmmer d'Schmelzstäerkt änneren, d'Schwellen, d'Ofkillung an d'Parisverhalen. Eng Ännerung tëscht Polymerfamilljen kann eng méi spezifesch Kompatibilitéit an Degradatioun iwwerpréiwen. Kinggle'sHDPE versus PP Schlag molding Guideerkläert firwat den Deel, de Prozess an d'Validatiounspaket muss iwwerluecht ginn anstatt de Materialnumm als einfachen Ersatz ze behandelen.
Lyondell BasellBlow molding Troubleshooting Guideidentifizéiert ausserhalb Kontaminatioun an degradéiert Harz als Quelle vu Stierflinnen, Sträifen, Off-Faarfpartikelen a Lächer. Et weist speziell op Material-Handhabung Haushalt, kontaminéiert Regrind, schlecht Spülen tëscht Harz a schlechtem Ausschalten oder Startuppraxis als méigleche Mataarbechter. Dëst sinn diagnostesch Bezéiungen, net Kinggle Betribssetpoints.
Bauen positiv Material Identifikatioun an der Handoff. Rekord Harz Fournisseur, Grad, vill, Masterbatch, Verhältnis, regrind Quell an der Zäit déi nei Mëschung an de Fudder System koum. Halt Etiketten oder Barcode records mat erhale Proben wann néideg. Wann déi éischt nei Deeler schwaarz Flecken, Sträifen oder Faarftransfer weisen, hëlleft den Zäitstempel a Material-Wee-Rekord e prévisibelen Iwwergang vu Kontaminatioun oder Degradatioun z'ënnerscheeden. Déiextrusion blow molding Mängel Guidebitt eng méi breet Symptom-zu-Beweis Matrix.
Restauréiert d'Rezept ouni d'Annahmen vum alen Produkt z'importéieren
E gespäichert Rezept ass nëmme nëtzlech wann seng Identitéit an Ëmfang kloer sinn. Den erakommen Rekord soll d'Produktrevisioun, d'Schimmel an d'Tooling Kombinatioun, d'Harzgrad, d'relevante Controllerdatei, d'Zustimmungsstatus a lescht verifizéiert Datum uginn. Zougangsrechter solle verëffentlecht Produktiounsrezepter vun Entwécklungsstudien ënnerscheeden. Ier Dir eng Datei lued, sollt de Bedreiwer bestätegen datt de kierperleche Maschinnzoustand mat der Datei entsprécht anstatt de Rezeptnumm als Beweis ze benotzen datt d'Hardware richteg ass.
Rezept Ëmfang kann iwwer Systemer opgedeelt ginn. Den Haapt-HMI kann Schimmel-oppen an zouen Positiounen enthalen, Bewegungsgeschwindegkeet, Verspéidungen, Schlag Timing, Ofkillungszäit, Take-out Logik a Funktiounsauswielen. Eng separat Mauer-Dicke Controller kann Schoss oder Zyklus Informatiounen halen, stierwen-Spalt Wäerter an der Parison Profil. Downstream Ausrüstung kann Trimmen, Lecktesten oder Transporter Astellunge behalen. Kinggle ass gehostMoog DigiPack III handbucherkläert datt gespäichert Containerdateien de programméierte Parisonprofil an Tooling Eechungsinformatioun enthalen. Et seet och datt d'korrekt Kalibrierung vum Die-Gap Tooling wichteg ass wann Dir vun engem Container an en aneren wiesselt.
Dës Beweiser ënnerstëtzen eng vital Regel: trennt net eng Softwaredatei aus dem Tooling, deen et kalibréiert gouf fir ze bedreiwen. Dee selwechte Controllerhandbuch bemierkt datt eng Schimmelännerung och e Stierf-Lap-Tooling-Ännerung erfuerdert. E Fichier datt eng akzeptéiert Container mat engem stierwen produzéiert, mandrel an Eechung net automatesch valabel no deenen Elementer änneren. Wou d'Planz d'Master-Astellunge guttgeheescht huet, vergläicht déi gelueden Versioun mat dem verëffentlechte Rekord an dokumentéiert all bewosst Ënnerscheed. Iwwerschreiwe de Master net beim Ofstëmmen vun éischten Deeler.
Benotzt manuell oder Setup Modus fir nëmmen d'Bewegungen ze beweisen, déi vun der Maschinnspezifescher Prozedur erlaabt sinn. Vergewëssert Iech d'Schimmel-Entloossung, d'Blow-Pin oder d'Kärverhältnis, d'Stär-Kapp- a Platenpositioun, d'Aushuelungswee, d'Wuecht a Feedback virum automatesche Vëlo. D'Operatiounshandbuch vum Kinggle beschreift manuell Funktiounen a warnt datt d'Blow-Pin Bewegung mat der oppener Schimmel koordinéiert muss ginn. Well Schnëttplazen an fakultativ Funktiounen variéieren, derHMI Astellungen an Alarm Guidesoll nieft der exakt Maschinn Handbuch gelies ginn anstatt als Ersatz benotzt.
Wann d'Tuning ufänkt, ännert eng kontrolléiert Variabel aus engem uginnene Grond, notéiert déi al an nei Wäerter, a waart op d'Prozessreaktioun ier Dir se beurteelt. Parison Verdeelung, Deelgewiicht, Extrusiounsverhalen, Ofkillung a Schimmelpositioun interagéieren. Déiparison programméiere Guideerkläert wéi een de Profil mat gemoossene Mauerplazen verbënnt anstatt Punkten eleng duerch Erscheinung ze glätten.
Validéiert déi éischt Deeler ier Dir den Iwwergang Erfolleg moosst
Den éischten zouenen Deel beäntwert nëmmen eng Fro: d'Linn kann eppes bilden. Et beweist net datt den Deel Zeechnen, funktionell oder Prozess Ufuerderunge entsprécht. Behandelt fréi Stécker als diagnostesch Proben. Markéiert se no Sequenz, Zäit, Statioun, Huelraim oder Stierfoutlet wéi passend. Halt se laang genuch an Uerdnung fir ze kucken ob de Prozess konvergéiert, dreift oder widderhëlt e Säitspezifesche Defekt.
Fänkt mat Identitéit a brutto Zoustand un. Confirméieren déi richteg Deel an Revisioun, resin a Faarf, Hals oder Interface Geometrie, komplett Formatioun, Trimmen Wee an offensichtlech Schued. Dann applizéiert de kontrolléierten Plang fir Deelgewiicht, Wandverdeelung, kritesch Dimensiounen, Erscheinung an erfuerderlech funktionell Tester. Leck, Drop, Drock, Laascht, chemesch Resistenz oder Fit Tester si produktspezifesch; enthalen nëmmen déi néideg vum Keefer Zeechnen, Norm oder Validatioun plangen. Erfannen keng universell Toleranz oder Probezuel.
D'Akzeptanzprobe soll déi richteg Produktiounsarrangement duerstellen. Op enger duebel-Statioun Maschinn, Prouf zwou Säiten. Op engem Multi-Kapp oder Multi-Cavity Setup, bewahrt Kapp oder Huelraim Identitéit, sou datt en Duerchschnëtt net e fehlend Ausgang kann verstoppen. Wann e Downstream Trimmer oder Leck Tester Deel vum verkaafbaren Deelprozess ass, qualifizéiert och dës Ausrüstung. Eng Fläsch déi laanscht d'Schimmel passéiert awer fällt nom Trimmen ass net en akzeptéiert Produktiounsresultat. DéiFabréck Akzeptanz Test Guideweist wéi Produkt, Prozess an Testbeweiser kënne virum Versand gebonnen ginn; dee selwechte Tracéierbarkeetsprinzip gëlt während Produktiounswiesselen.
Guards, Feedback, Utilities, manuelle Beweegungen a Materialfloss stëmmen mat dem approuvéierte Setup of.
Identifizéiert Echantillon passéieren d'Zeechnen, visuell, Dimensioun, Mauer a funktionell Ufuerderungen déi gëllen.
D'Planz definéiert konsekutiv oder Zäitbaséiert Produktiounsfenster passéiert iwwer all relevant Ausgänge.
Fräisetzung der Linn nëmmen duerch d'Planz designéierte Autoritéit. Notéiert déi akzeptéiert Proben an d'Rezeptrevisioun déi se produzéiert huet. Wann de Prozess net déi guttgeheescht Fënster erreechen kann ouni seng qualifizéiert Gamme ze verloossen, stoppen eskaléieren Astellungen an ënnersicht Tooling, Utilities, Material, Maschinn Zoustand oder den ursprénglechen Prozessdesign. Kinggle'sUtility Ufuerderunge Guidehëlleft eng Maschinn Kader Problem vun onbestänneg Loft trennen, Waasser oder elektresch Versuergung.
Reduzéiert d'Ännerungszäit andeems Dir Virbereedung ausserhalb vum Arrêt beweegt
Déi sécherst Geleeënheet ass normalerweis net méi séier Schlësselaarbecht. Et eliminéiert Aarbecht déi net an der gestoppter Fënster sollte gewiescht sinn. Iwwerpréift eng opgeholl Ëmstellung a klasséiert all Verspéidung: op d'Schimmel waarden, eng Revisioun bestätegt, e Schlauch fannen, e Materialbehälter botzen, e Fichier eroflueden, en Testarmatur lokaliséieren, op Qualitéit waarden oder eng beschiedegt Verbindung korrigéieren. Vill vun dësen Aufgaben kënnen ofgeschloss oder verifizéiert ginn ier de leschten akzeptéierten alen Deel, virausgesat datt d'Virbereedung net mat der Produktioun oder der Bewaachung stéiert.
Erstellt e fäerdege Kit fir all widderholl Produktfamill. Et kann verifizéiert Verbindungskaarten, geschützte Befestigungen, Labelschlauchen, Sensorklammern, guttgeheescht Rezeptreferenzen, Probepläng an Downstream Changementer enthalen. Benotzt visuell Identifikatioun déi de Buttek Ëmfeld iwwerlieft. Store Formen an Tooling sou datt Hebepunkten a Verbindungssiichter zougänglech a geschützt bleiwen. E Kit soll d'Sich an d'Interpretatioun reduzéieren; et soll ni Substitutioun encouragéieren wann e kontrolléiert Element fehlt.
Standardiséiert Schnëttplazen nëmmen no der Ingenieursrevisioun. Konsequent Schlauchplazen, Connector Identifikatioun, Montéierungsreferenzen a Rezeptbenennung kënnen d'Entscheedungszäit reduzéieren, awer se mussen Drock, Temperatur, Flow, Bewegung a Sécherheetsufuerderunge passen. Wann eng Schnellännerungsfunktioun berücksichtegt gëtt, evaluéiert de ganze System, inklusiv positiv Sperrung, Feedback, Leckage, Ënnerhalt, Feelerbeständeg an d'Risikobewäertung vum Site. Maacht net e Geschwindegkeetsprojet an eng ondokumentéiert Hardwaremodifikatioun.
Benotzt den Iwwergangsrekord fir eng Verbesserung gläichzäiteg ze wielen. Wann Faarf Clearing dominéiert, ënnersicht d'Materialrouting an déi guttgeheescht Purgestrategie. Wann d'Ausrichtung dominéiert, kontrolléiert d'Lagerung, d'Features lokaliséieren a Schimmelkonditioun. Wann den éischten Deel Tuning dominéiert, Audit Rezept Gouvernance, Tooling Eechung a Prozessbeweiser. Wann Qualitéit waarden dominéiert, Pre-Etapp kalibréiert gauges an definéieren déi d'Aarbecht Fräisetzung kann. D'Zil ass eng widderhuelend éischt akzeptéiert Produktiounsfenster, net e Rekorddréchent Ännerung gefollegt vu Schrott.
Ënnerhaltsaarbechte sollen och explizit geplangt ginn. E Wiessel kann Zougang fir Inspektiounen ubidden, awer d'Kombinatioun vun Aufgaben ännert den Ëmfang, d'Leit an d'Energiekontrollbedierfnesser. Benotzt depräventive Ënnerhalt Checklëschtze entscheeden, wat an enger geplangter Interventioun gehéiert. Halt den Ënnerhaltsbefunde getrennt vu Produktopstellungsännerungen, sou datt widderhuelend Ausrüstungsproblemer siichtbar bleiwen.
Baut en Iwwergangsrekord deen den nächste Laf méi einfach mécht
En nëtzlechen Rekord ass kuerz genuch fir ze kompletéieren a spezifesch genuch fir de Laf ze rekonstruéieren. Start mat Identitéit: Datum an Zäit, Maschinn, erausginn an erakommen Produit Versiounen, Ofdréck an Tooling IDen, Material Qualitéiten a vill, Rezept Versiounen, Teammemberen a Fräisetzung Autoritéit. Füügt déi véier Timingpunkten, déi virdru definéiert sinn, plus d'Quantitéit oder d'Gewiicht vum Spülungsmaterial, d'Opstellung refuséiert an ofgehalen Produkt. Wann d'Planz net ee Feld zouverlässeg moosse kann, markéiert et als net verfügbar anstatt et ze schätzen.
Rekord Ausnahmen an observéierbar Sprooch. "Kühlungsretour vum Schimmelkrees B huet kee Flux gewisen" ass méi nëtzlech wéi "Waasserproblem." "Rezeptdatei 14 gelueden; Downstream Tester blouf op SKU X" identifizéiert en Handofffehler. Fotograféiert onerwaart Verschleiung, Leckage, beschiedegt Stecker oder widderhuelend Deeldefekter mat dem zoustännegen Identitéitsmarker. Link korrekt Aarbecht op d'Ënnerhalt oder nonconformance System amplaz et an engem Bedreiwer kommentéieren begruewen.
| Rekord Block | Minimum nëtzlech Felder | Fro et äntwert d'nächst Kéier |
|---|---|---|
| Aarbecht Identitéit | Maschinn, Produkt, Schimmel, Tooling, Material a Rezept Versiounen | Huet de kierperlechen an digitale Package matenee passen? |
| Zäit | Lescht akzeptéiert alen Deel, éischt geformt neien Deel, éischt akzeptéiert Deel, stabil-Fënster Verëffentlechung | Wou ass de gestoppte Intervall Qualifikatiounszäit ginn? |
| Verloscht | Purge Quantitéit, Setup refuséiert, ofgehalen Produkt an Aarbecht no Roll | Huet e méi kuerze Stop einfach Verloscht soss anzwousch geplënnert? |
| Verzögerung Code | Waart, Sich, Reparatur, Botzen, Tuning, Testen oder Autorisatioun | Wéi eng Virbereedung oder Systemprobleem soll verbessert ginn? |
| Akzeptanz | Probe IDen, Miessungen, Tester, Genehmegung an endgülteg Rezeptrevisioun | Wéi eng Beweiser beweist datt d'Linn verëffentlecht gouf? |
| Ausnam | Observéiert Thema, Besëtzer, Inhalter a verbonne Handlung | Wat muss korrigéiert ginn ier déiselwecht Aarbecht zréckkënnt? |
Iwwerpréift widderholl Ännerungen no Produktfamill anstatt op ee beschte Laf ze vertrauen. Kuckt no de Median a Verbreedung vun all Timingstadium, widderhuelend Ausnahmen a widderholl Schrottmodi. Een eenzegt ongewéinlech séier Event kann e Scheck ausgelooss hunn, vun ideale Bedéngungen profitéiert hunn oder eng aner Akzeptanzdefinitioun benotzt. Den Zweck vun den Donnéeën ass de Standard an d'Virbereedung ze verbesseren, net d'Bedreiwer ze drécken fir Sécherheetsmoossnamen ëmzegoen.

Zoumaachen de Rekord mat der aktueller guttgeheescht Baseline an déi nächst Aktioun. Wann d'Ännerung e bessere Setup produzéiert huet, gitt déi iwwerschafft Wäerter duerch den Genehmegungsprozess vun der Planz ier Dir de Master aktualiséiert. Wann et en Designprobleem ausgesat ass, haalt déi temporär Inhalter siichtbar bis d'Ingenieur et zou mécht. Dës Disziplin verwandelt all Schlagformmaschinn Wiessel an benotzbar Beweiser anstatt en anert isoléiert Verréckelungsevenement.
Heefeg gestallte Froen iwwer Schlagformen Wiesselen
Wat ass an engem Schlagformmaschinn Wiessel abegraff?
E komplette Wiessel kann d'Schimmel enthalen, stierwen an mandrel, bléist PIN, Kär oder Inserts, resin, masterbatch, regrind Regel, HMI Rezept, Mauer-deck Profil, huelen-eraus, trimmer, leck tester, conveyor Guiden, Etiketten a packen-eraus. De genauen Ëmfang hänkt vun den Ënnerscheeder tëscht den erausginn an erakommen Produktpakete of. Definéiert dës Differenzen virum Stopp. Wann nëmmen d'Schimmel opgezielt ass, kann d'Team mat enger aler Materialroute, Controllerdatei oder Downstream-Astellung nei starten.
Wéini soll d'Ännerungszäit ufänken an ophalen?
Eng praktesch Definitioun fänkt um leschten akzeptéierten Deel vun der erausginn Aarbecht un an endet bei der éischter akzeptéierter Produktiounsfenster fir déi erakommen Aarbecht. Notéiert och Zwëschenzäiten fir den éischten geformten Deel an den éischten akzeptéierten Deel. D'Planz muss d'Produktiounsfenster definéieren, sou wéi eng spezifizéiert Zuel vu konsekutiv Deeler oder eng Zäitbaséiert Probe iwwer all relevant Statiounen, Huelraim oder Kapp. D'Benotzung vun der selwechter Definitioun mécht zukünfteg Vergläicher sënnvoll.
Wéi kann eng Planz d'Blowforming Schimmel änneren Zäit sécher reduzéieren?
Beweegt Identifikatioun, Inszenéierung, Botzen, Rezeptverifizéierung, Jauge Virbereedung a Qualitéitsplanung ausserhalb vum gestoppte Intervall wou dës Aktivitéite kënne gemaach ginn ouni d'Produktioun ze stéieren. Label Schnëttplazen, schützt d'Späichere, preparéiert jobspezifesch Kits a gitt Besëtzer fir all Handoff. Analyséiert d'Waarde- a Korrektiounszäit getrennt vu kierperlecher Schimmelaarbecht. Reduzéiert d'Zäit net andeems Dir Waacht ëmgoen, geféierlech Energie Kontrollen iwwerspréngt, ongewäert Liftausrüstung benotzt oder Deeler akzeptéiert ier déi erfuerderlech Kontrollen passéieren.
Fäerdeg Luede e gespäichert Rezept de Setup of?
Nee A gespäichert Rezept muss mat der installéiert Ofdréck Match, stierwen tooling, blow PIN, Material a Produit Revisioun. E puer Astellunge kënnen och an enger separater Parison Controller oder Downstream Maschinn liewen. Bestätegt de komplette Dateie-Set, beweist erlaabt manuelle Bewegungen a vergläicht aktuellt Maschinnverhalen mat der verëffentlechter Baseline. Moog's DigiPack III manuell verbënnt gespäichert Containerdateien mat Parison-Profil an Die-Gap Tooling Kalibrierungsinformatioun, dofir muss d'Hardware Identitéit an d'Dateiidentitéit verbonne bleiwen.
Firwat erschéngen schwaarz Flecken oder Faarfstreifen no enger materieller Ännerung?
Méiglech Ursaachen enthalen al Material dat am Ëmgank oder Schmelzwee bleift, kontaminéiert Harz oder nei Schleifen, degradéiert Harz aus engem stagnéierten Gebitt, ongläiche Faarfmëschung, Heizfehler oder en onpassend Ausschalten a Spülen. Erhaalen d'Harz an den Iwwergangsrekord ier Dir Astellunge ännert. Follegt der guttgeheescht Maschinn an resin Fournisseur Prozedur, iwwerpréift d'Material Wee a klassifizéieren ob de Defekt zoufälleg oder fix ronderëm de Parison ass. Gitt net un datt eng universell Spülungsmethod fir all Harz a Kapp sécher ass.
Wéi eng Informatioun soll un de Kinggle geschéckt ginn iwwer eng schwiereg Ëmstellung?
Schéckt d'Maschinn an d'Kontroller Identifikatioun, erausginn an erakommen Produkt Zeechnungen, Schimmel- an Tooling-IDen, Harzgraden a Loten, Masterbatch- a Regrinddetailer, Rezeptversioune, Alarmgeschicht, Utility-Liesungen, Changement Timeline, markéiert Probefotoen a gemoossene Feelerdaten. Gitt e Video nëmmen un wann et ka gefaange ginn ouni an eng Geforezone anzeginn. Spezifesch Beweiser léisst d'Diskussioun e Materialwee, Tooling, Kontroll, Utility oder Deeldesignproblem méi effizient trennen.
Plan d'Maschinn ronderëm de Produit Pak
Fir eng nei Ofdréck, neit Material oder widderhuelen Changement Problem, schéckt déi aktuell Deel Zeechnen, resin, Zil Tester, Ofdréck an tooling Detailer, aktuell Maschinn Informatiounen an observéiert Wiessel Rekord. Kinggle kann d'Maschinn, d'Tooling, d'Kontrollen an d'Produktiounsufuerderunge vum selwechte Beweiser diskutéieren.
Schéckt Är ProjetsinformatiounQuellen iwwerpréift a Beweismethod
Éischt-Partei Kinggle Säiten a Kinggle-gehost Handbücher goufen fir Maschinn-Interface, Projet-Input an Training-Ëmfang Aussoen benotzt. D'Handbuch vum Controller Hiersteller gouf fir gespäichert Datei an Tooling-Kalibrierungsbezéiungen benotzt. En offiziellen Harz-Produzent Guide gouf fir Materialkontaminatioun an Degradatiounsweeër benotzt. OSHA Reglementer goufen nëmme benotzt fir d'USA Sécherheetsgrenz ze beschreiwen. Keng Quell hei drënner gëtt als universal Rezept presentéiert.
- Kinggle-hosted Automatesch Blow Molding Machine Operation Manual, zougänglech den 8. September 2026.
- Moog DigiPack III Parison Wall Thickness Controller Manual, MRJ06301, gehost vum Kinggle, zougänglech den 8. September 2026.
- Kinggle Sales ProzessanAfter-Sales Service, zougänglech den 8. September 2026.
- LyondellBasell, Wéi léise Blow Molding Problemer, zougänglech den 8. September 2026.
- OSHA 29 CFR 1910.147, D'Kontroll vun geféierlech Energie, zougänglech den 8. September 2026.
- OSHA 29 CFR 1910.212, Allgemeng Ufuerderunge fir all Maschinnen, zougänglech den 8. September 2026.