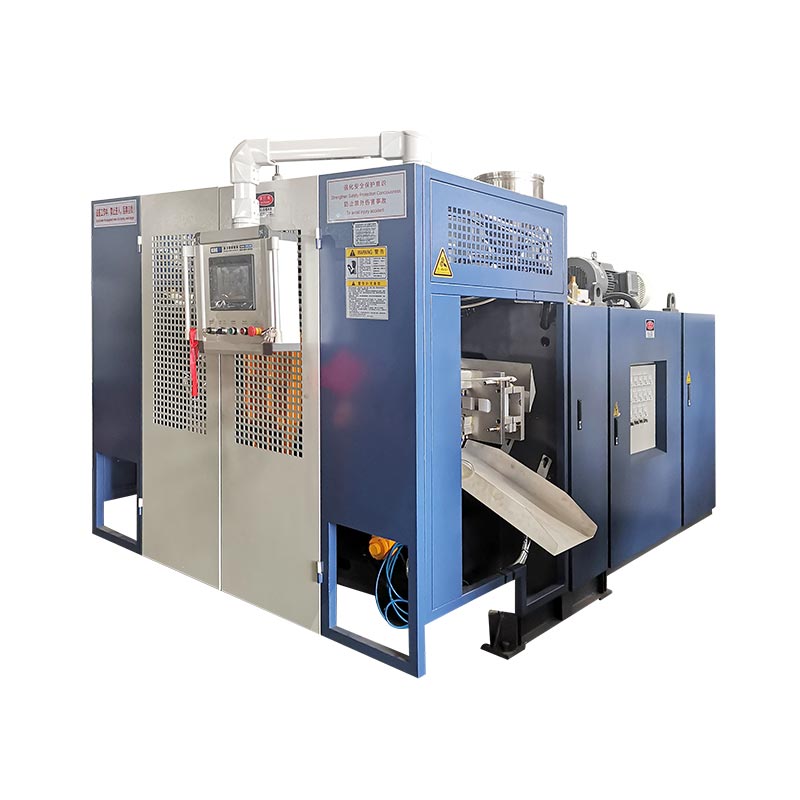
Konfiguréiert de KGB110A vun engem gemoossene Produktprobe, net aus dem 160L Numm eleng. Notéiert d'Deelgeometrie, Nettogewiicht, Wandkaart, Harz, Trimm a Produktiounsziel. Dann benotzt dës Input fir d'Schimmel Enveloppe ze kontrolléieren, d'Brutto Parison Nofro, d'Extrusiounserhuelung, d'Klemmbedarf an d'Fabréck Utilities.
Eng 160 Liter Schlagmaschinn ka ganz verschidde Produkter maachen. Eng huel Stroossebarriär huet e breet projizéiert Gebitt. E Ponton kann laang Zeechnungszonen a Versiegelungsfuerderunge hunn. En Dësch Panel kann breet awer relativ flaach sinn. Ee Modellnumm läscht dës Differenzen net.
De nëtzlechsten Ausgangspunkt ass dacks den Objet, deen um Schreifdësch vum Keefer steet. Maacht et, waacht et a markéiert d'Gebidder déi wichteg sinn. Dës Probe gëtt de Link tëscht Produktdesign, Tooling, Maschinnkonfiguratioun an Akzeptanztest.

Déi sechs Säit Probedatei déi de Projet soll féieren
Dimensiounsdeel Zeechnen, Gesamtgréisst, Ouverturen, Inserts an Assemblée Schnëttplazen.
Netto Deel Gewiicht, Material Schouljoer, Faarf, Zousätz an erlaabt regrind.
Mauer-Dicke Kaart mat kriteschen Plazen a Produit Test Ufuerderunge.
Trim Kaart weist erop Flash, ënnen Schwäif, Grëff Eiseschrott an aner Verloschter.
Akzeptéiert Ausgangsziel, Verréckelungsmuster, Automatisatioun an Downstream Aarbecht.
Fabréckskraaft, Loft, Waasser, Zougang, Lift a verfügbar Zellraum.
Verëffentlechungsdaten Notiz:Dem Kinggle säin aktuellen Säittitel an Applikatiounstext setzen de KGB110A an der 160L Klass. Déi selwecht Säit weist am Moment 120 L am Resumé a maximal Kapazitéit Dësch. Dësen Artikel follegt de publizéierten 160L Produktpositionéierung, awer déi exakt bestallt Kapazitéit muss an der Zitat an dem techneschen Accord bestätegt ginn.
Fänkt mat der Produktprobe un, net mam Katalogetikett
D'Probe seet Iech wou d'Maschinnentscheedung versoen kann. Seng baussenzeg Dimensiounen beaflossen d'Schimmel. Säi Gewiicht an Trimm beaflossen den Akkumulator. Seng breet Flächen beaflossen projizéiert Gebitt. Déif Ecken an Handle beaflossen d'Mauerverdeelung. D'Ofkillungsverhalen beaflosst d'Zykluszäit an d'Entfernung.
De Volume ass nach ëmmer nëtzlech. Et hëlleft de Projet an eng allgemeng Maschinn Gamme ze Plaz. Awer zwee Produkter mat deemselwechten zouene Volumen kënnen ënnerschiddlech Kappen, Klameren oder Schimmelöffnungen brauchen. E voluminöse Float kann méi Loft enthalen wärend manner Harz benotzt wéi eng dichten technesch Panel mat lokalen Rippen an décke Montagezonen.
Vertrau net op de fäerdegen Deel vun engem Konkurrent als eenzeg Quell. Wa méiglech, füügt d'Original Designdatei an déi virgesinn Leeschtungsfuerderung un. Eng kopéiert Prouf kann Mauerdicke enthalen déi fir eng al Schimmel oder Prozess kompenséiert. Déi Mauer widderhuelen ouni seng Aarbecht ze verstoen kann Gewiicht addéieren ouni d'Performance ze verbesseren.
Kinggle ass dokumentéiertVerkafsprozessfänkt mat Produit Fotoen, Zeechnungen, Gewiicht, Gréisst a Material. Et freet och d'Dicke, d'Ausgab an d'chemesch Resistenzfuerderunge. Dës Uerdnung ass praktesch well d'Maschinn Empfehlung de Produktbeweis follegt.
D'Probedatei soll eng Versiounsnummer hunn. Wann den Hals, de Grëff, d'Insert oder d'Gesamtlängt ännert, aktualiséieren d'Datei ier d'Maschinn a Schimmel gefruer sinn. Dëst vermeit e Projet wou d'Zitat eng fréi Probe passt awer d'Produktiounszeechnung passt net méi op déi zitéiert Zell.
Baut e Probedossier deen d'Ingenieurprüfung iwwerliewe kann
Fänkt mat Basismiessungen un. Rekord allgemeng Längt, Breet an Héicht. Füügt d'Ouverturesduerchmiesser, den Halsfinish, d'Flangegréisst, d'Griffspaltung an d'Positioun vun all Insert dobäi. Markéiert d'Trennlinn a siichtbar Priseberäicher wann d'Probe se weist.
Waacht de komplette Produkt op enger kalibréierter Skala. Dann trennt all eraushuelbare Komponenten déi net geblosen sinn. Eng Kap, Stecker, Metallinsert oder Schaumfüllung sollt net als geformte Plastik gezielt ginn. Notéiert d'Materialidentifikatiounsmethod anstatt datt de Polymer vum Erscheinungsbild ugeholl gëtt.
Mauerdicke brauch eng Standortkaart. Nummer d'Punkten op enger Zeechnung oder Foto. Ëmfaasst Ecker, Schëlleriwwergäng, Handle, Basiskontakter, Montagezonen a breet Panelen. Eng eenzeg Moyenne Dicke verstoppt déi dënn Fläch déi d'Leeschtung kontrolléiere kann.
Als nächst schreift d'Produkttester. Eng Schwämm, Verkéiersbarrière, Miwwelpanel an Industriebehälter hunn net déiselwecht Passkriterien. Benotzt déi aktuell Zeechnung vum Keefer, reglementaresche Fuerderung oder internen Test. Léin keng Drop Héicht, Belaaschtung oder Lecktest vun engem net verwandte Produkt.
| Prouf Beweiser | Wéi et opzehuelen | Machine Decisioun betraff |
|---|---|---|
| Allgemeng Geometrie | Dimensionéiert Zeechnen oder iwwerpréift 3D Datei | Schimmel Enveloppe, Mëttellinn, Kapp Positioun an Ewechhuele Wee |
| Net geformt Gewiicht | Gewiicht ouni separat montéiert Deeler | Ausgangspunkt fir Brutto Parison Mass |
| Mauer Verdeelung | Nummeréiert Plazen mat der gewielter Miessmethod | Paräis Profil, Schoss Verdeelung an Prozess Critèren |
| Harz System | Grad, Fournisseur, Faarf, Zousätz an regrind Regel | Schrauwen suitability, Schmelze Taux an Veraarbechtung Fënster |
| Trimmen a blénken | Erwaart uewen, ënnen, Grëff a Säit Schrott | Akkumulator Nofro an regrind Laascht |
| Funktionell Tester | Benannt Method, Zoustand, Proufgréisst a Passlimit | Schimmel Design, Killmëttel, Wandziler a FAT Ëmfang |
| Akzeptéiert Ausgang | Gutt Deeler pro Stonn oder Verréckelung no Inspektioun | Erhuelung Taux, Ofkillung, Automatisatioun an Downstream Kapazitéit |
Eng Probe ass Beweiser, net eng komplett Spezifizéierung. Et kann alternd, verdréit oder absorbéiert Chemikalien hunn. Benotzt et fir besser Froen ze stellen, setzt dann déi genehmegt Zeechnen an Teststandard iwwer déi kierperlech Probe an der Dokumenthierarchie.
Liest d'KGB110A Spezifizéierung als e Set vu Schecken
DéiKGB110A Produit Säitpublizéiert eng 6,6 x 4,2 x 5,2 m Maschinn Gréisst an 22 t Maschinn Gewiicht. Seng Spannsektioun zielt 760 kN, en 1100 x 1400 mm Platen an eng 1000 x 1400 mm maximal Schimmel. D'Säit gëtt och e 610 bis 750 mm Schimmeldicke Range.
Fir Ouverture a Bewegung weist d'Säit 600 bis 1600 mm an e 600 mm bewegt Schlag. Dës Zuelen brauchen d'Schimmelversammlung nieft hinnen. Déi nëtzlech Fro ass ob de komplette ofgekillte Deel d'Schimmel mat dem virgesinnenen Roboter, Inserts an Trim nach ëmmer befestegt kënne loossen an verloossen.
D'Extrusiounssektioun weist eng 110 mm Schraube, 25 L / D Verhältnis, 75 kW Extrudermotor a véier Heizzonen. Verëffentlecht HDPE Schmelzkapazitéit ass 160 bis 200 kg / h. Dës Gamme gehéiert zu der HDPE-Formuléierung vun der Säit. Et beweist net deeselwechten Taux fir en anert Material oder Formuléierung.
De Kapp Rubrik publizéiert 12 (20) L Akkumulator Muecht an 9 (15) kg PE Akkumulator Gewiicht. Et listet och e 450 (600) mm maximalen Die-Pin Duerchmiesser. Parenthetesch Wäerter kënnen d'Konfiguratiounswahlen reflektéieren, awer d'Säit definéiert d'Regel net. D'Propositioun muss de gewielte Kapp, stierwen Tooling an Harzbasis uginn.
D'Säit beschreift de Standardmodell mat engem MOOG 100 Dicke Controller, Roboterarm a Bottom Blow System. Dëst sinn éischt Partei publizéiert Aussoen. D'Zitat soll ëmmer nach all geliwwert Element, säin Interface an all Projetspezifesch Ännerung nennen.
Fabréck liesen:kopéiert den Dësch net an eng Bestellung ouni seng Froen. Setzt d'Probemiessung, d'Schimmelzeechnung oder d'Utilityberechnung nieft all Spezifizéierung déi et soll erfëllen.
Iwwersetzt d'Produktform a Schimmelpasst an Entfernungsraum
D'Produktzeechnung gëtt eng Schimmel nëmmen nodeems d'Schrumpfungsstrategie, Kavitéitsstahl, Ofkillen, Pinch-Off, Vents, Hals Tooling a Montage bäigefüügt ginn. Déi doraus resultéierend Versammlung kann vill méi grouss sinn wéi de Produit. En Deel dee bequem an enger 1000 x 1400 mm Limit ausgesäit kann enk ginn wann d'Verbindungen a bewegt Geräter bäigefüügt ginn.
Check Breet, Héicht an installéiert deck separat. Benotzt déi komplett Versammlung, dorënner Réckplacken an Adapter. Bestätegt d'Montagemuster géint d'1100 x 1400 mm Platenreferenz. Show Waasser, hydraulesch, pneumatesch an elektresch Verbindungen an hiren installéierten Positiounen.
Öffnungsraum ass e Bewegungsproblem. En Dësch Panel muss vläicht déif Rippen läschen. Eng Barrière kann de Kavitéit an engem Wénkel verloossen. E Ponton kann flexibel bleiwen wärend waarm a brauch Ënnerstëtzung beim Take-out. De Roboter Grip an Deel Rotatioun brauchen hir eege geschweest Enveloppe.
Plan d'Schimmel-Ännerung Wee zur selwechter Zäit. D'KGB110A Säit gëtt eng 22 t Maschinn Gewiicht, mä publizéiert net der allowable Ofdréck Gewiicht. Frot Kinggle fir déi lescht Schimmelgewiichtlimit, Hebepunkten an allgemeng Arrangement Zeechnen. Da kontrolléiert d'Planzkran, d'Hakenhéicht an d'Approche.
Ofkillung kann de ganzen Zyklus kontrolléieren. Grouss Flächen brauchen equilibréiert Kreesleef, während décke Fonctiounen konzentréiert Ofkillung erfuerderen. Déiextrusion Schlag molding Guidedeckt Prise-off, venting an Circuit Planung méi am Detail.
Berechent Brutto Parison Nofro ier Dir de Kapp wielt
Den Akkumulator muss all Material liwweren dat de Stierwen während engem Molding Event verléisst. D'Gewiicht vum fäerdege Produkt ass nëmmen een Deel. De Kapp fiddert och Flash, Schwänz, Grëff Schrott an all Material dat de Trimmprozess läscht.
Brutto Parison Mass = Net-geformt Produkt + Blëtz an Trim + dokumentéiert Prozesszoulag
Benotzt gemoossene oder Schimmel-ofgeleet Wäerter. Et gëtt keen universellen Schrottprozent fir Schwammen, Barrièren, Miwwelen an technesch Deeler.
Kinggle publizéiert 9 (15) kg als PE Akkumulator-Gewiicht Linn fir KGB110A. Behandelt et als Kapp a Material Referenz, net fäerdeg Produkt Kapazitéit. PE-Grad, Schmelztemperatur, recycléiertem Inhalt a Stierwen-Astellung kënne benotzbar Verhalen änneren. En anere Harz erfuerdert seng eegen Iwwerpréiwung.
Parison Längt ass wichteg mat der Mass. E laange Parison ka sech zéien oder strecken ier d'Schimmel zou ass. E breet Stierf kann d'Zeechnung déi néideg ass ronderëm d'Produkt reduzéieren, awer kann de Kapp an d'Ufuerderunge vum Tool änneren. Notéiert d'Stärgréisst, programméiert Spalt, Extrusiounszäit a Parison Positioun während dem Prozess.
Brutto Nofro beaflosst och regrind. Heavy Flash kann den Akkumulator passen wärend e grousse Schrottstroum erstellt. De Granulator, d'Vermëttelung an d'Vermëschungssystem muss ophalen. Wann d'Remolerei an d'Produkt zréckkënnt, gehéiert säi Prozentsaz a Kontaminatiounskontrollen an der approuvéierter Formuléierung.
Loosst Kontrollberäich fir Profilkorrektur. E Kapp, deen um praktesche Rand leeft, ka wéineg Plaz fir méi déck Ecker oder eng méi laang Parison hunn. De Prozess soll stabil Bruttomass weisen, akzeptabel Këssen a widderholl Parison Placement iwwer eng definéiert Prouffenster.
Maacht d'Mauerkaart an e kontrolléierte Parisonprofil
D'Mauerkaart seet wou de Produit Material brauch. De Parisonprofil seet wéini de Stierfspalt soll änneren wéi de Parison de Kapp verléisst. Dës zwee Opzeechnunge verbannen ass méi nëtzlech wéi e Profil vun engem aneren Deel kopéieren.
Nummer d'Mauerplazen op der Proufzeechnung. No all Prozess, schneiden oder moossen déiselwecht Plazen an der selwechter Uerdnung. Notéiert Deelgewiicht a Profilrevisioun mat all Grupp. Wann e puer Astellunge gläichzäiteg änneren, verléiert d'Equipe de Grond fir d'Resultat.
D'KGB110A Säit nennt e MOOG 100 Dicke Controller. AMoog DigiPack III manuell gehost vum Kinggleerkläert eng Controllermethod déi Produktdateien späichert a programméiert Wanddicke mat der Maschinn Positioun bezunn. Et ass nëtzlech Prozessbeweiser, awer et identifizéiert net déi exakt Controller-Interface, déi op all KGB110A geliwwert gëtt.
E Profil kann net all Defekt fixéieren. D'Stuerwen an mandrel Geometrie, Kapp centrering, Schmelze Temperatur, Parison swell an Ofdréck timing nach Matière. Wann de Parison an d'Schimmel off-Center erakënnt, kann d'Material bäidroen d'Symptom verstoppen wärend d'Gewiicht eropgeet.
Wann den Deel passéiert, späichert de komplette Rezept. Ëmfaasst Material, Faarf, Temperaturen, Schoss Kader, Profil Fichier, bléist, Killmëttel a Schimmel Revisioun. Déiparison programméiere Guidebitt eng méi voller Tuning Sequenz.
Match Extrusioun Erhuelung op Ofkillung an akzeptéiert Ausgang
Den ëffentlechen Dësch lëscht 160 bis 200 kg / h als KGB110A HDPE Schmelzkapazitéitsberäich. D'Produktiounsfro ass ob déi gewielte Schraube den Akkumulator virum nächste Schéiss opfëllen kann, wärend d'stabil Schmelzqualitéit behalen. E maximalen Broschürtaux kann dat net eleng beäntweren.
Berechent Brutto Stonneplang Nofro aus dem komplette Paräis. Benotzen déi geplangt molding Evenementer pro Stonn an aktiv Auswee. Vergläicht dann d'Resultat mam getestene Schmelzquote fir den aktuellen Harz, d'Faarf an d'Regründungskonditioun.
Brutto Material Nofro, kg/h = Brutto Parison Mass x Formungsevenementer pro Stonn x aktive Parisons pro Event
D'KGB110A Säit listet 320 pcs / h, awer markéiert et dréchen Zyklus. Dréche Zyklus ass eng Maschinnbewegungsreferenz. Produktausgang enthält Akkumulator Erhuelung, Parisonbildung, Blosen, Ofkillen, Auspuff, Ouverture, Take-Out, Trimmen a Qualitéitsverloschter.
Grouss Deeler verbréngen dacks vill vum Zyklus ofkillt. Dës Zäit kann den Extruder erlaben de Kapp opzefëllen. Wann eng besser Ofkillung den Zyklus verkierzt, klëmmt déi erfuerderlech Schmelzquote. Zyklus Optimisatioun muss also Erhuelung a Mauer Qualitéit kontrolléieren, net nëmmen Ofdréck Temperatur.
Rapport akzeptéiert Deeler pro Stonn no der ausgemaach Schecken. Halen dréchen Zyklus, Brutto Zyklen, refuséiert a stoppt an getrennten Sailen. DéiZyklus-Zäit Optimisatioun Guideweist wéi een e Stage-fir-Etapp Zäitbudget opbaut.
Kontrolléiert 760 kN géint projizéiert Gebitt a Prozessdrock
Kinggle publizéiert 760 kN Spannkraaft fir de KGB110A. Dës Zuel gëtt nëtzlech nëmmen nieft dem projizéierte Gebitt vun der Kavitéit an dem ausgemaachen internen Drock. Projizéiert Gebitt ass d'Kavitéit Silhouette op der Trennungsfläch. Et ass net Containervolumen oder Uewerfläch.
Eng breet Barrière oder Tabletop kann bedeitend Trennlaascht kreéieren och wann et flaach ass. Eng déif awer schmuel Schwämm kann sech anescht behuelen. Multi-Cavity oder Multi-Deel Layouten erhéijen d'total projizéiert Fläche gesi vun der Clamp.
D'Produkt Säit listet 0,8 MPa Schlagdrock. Benotzt déi aktuell Produktiounsfenster an der Berechnung. Schimmelventilatioun, Schmelztemperatur, Uewerflächdetail a Wanddicke kënnen den néidegen Drock änneren. D'Fabréck Test soll festgeluecht Drock an disponibel Maschinn-Inlet Drock Rekord.
Flash Conditioun ass nëtzlech Beweiser. Wuessend Blëtz kann op exzessiv Trennkraaft weisen, verschleeft Prise Beräicher, Ausriichtungsproblemer oder iwwerschësseg Material. Korrigéiert net all Blitzproblem andeems d'Klemmkraaft erhéicht gëtt. Kontrolléiert d'Schimmel a veraarbecht zesummen.
D'Maschinn Fournisseur an Ofdréck Fournisseur soll eng Berechnung stëmmen. Setzt projizéiert Gebitt, Prozessdrock, Klemmbedarf an den ugeholl Faktor an der technescher Datei. Dëst verhënnert zwou separat Genehmegungen, déi op verschidden Viraussetzungen vertrauen.
Kuckt d'Berechnung nach eng Kéier wann de Kavitéitslayout ännert. En zweeten Deel bäizefügen, d'Trennlinn ze beweegen oder e Panel ze vergréisseren kann de projizéierte Beräich änneren. Inserts an Säitaktiounen kënnen och änneren wéi d'Schimmel reagéiert. Déi lescht Schimmelzeechnung, anstatt eng fréi Produktskizz, sollt dës Scheck zoumaachen.
Definéiert d'Materialschichten anstatt op e Feature-Phrase ze vertrauen
D'KGB110A Säit seet datt d'Plattform Single-Layer Produkter ubidden kann an och duebel-Schicht oder Multi-Layer Strukturen konstruéieren. Déi selwecht ëffentlech Spezifizéierungstabelle weist eng 110 mm Schraube an engem 75 kW Extrudermotor. E Multi-Layer Projet brauch dofir eng Konfiguratiounszeechnung iwwer de Standarddësch.
Start mat de Produit Grond fir eng aner Layer. Et kann Faarfplazéierung, recycléiert Kärmaterial oder eng funktionell Barrière sinn. Gitt d'Material an all Schicht an d'Zilverhältnis. Kontrolléiert d'Kompatibilitéit, d'Veraarbechtungstemperaturen an déi erlaabt Variatioun.
Da frot de Schmelzwee-Diagramm. Et sollt all Extruder, Adapter, Kappkanal a Kontrollpunkt identifizéieren. D'Propositioun soll och Motorgréissten, Heizlaaschten, Materialhandhabung an de revidéierten Utilitytotal weisen. E generesche "Multi-Layer" Label definéiert dës Ausrüstung net.
Wiesselaarbecht wiisst mat all Material Wee. Purge Volume, Botzen Zougang, Faarf Sequenz a Schrott Segregatioun Afloss Operatioun Zäit. Wann de Produit net méi Schichten brauch, kann den extra System Aarbecht addéieren ouni Keeferwäert ze kreéieren.
Single-Layer Richtung
Benotzt eng definéiert Harzstroum wann d'Produktleistung, d'Faarf an d'Recyclingplang mat enger Mauerstruktur erfëllt ka ginn.
Multi-Layer Richtung
Ufro engem Projet-spezifesch Co-extrusion Configuratioun wann all Layer eng dokumentéiert Funktioun an Akzeptanz Gamme huet.
Kinggle'sMulti-Layer Co-extrusion Guideerkläert Layer Rollen an d'Froen, déi an der RFQ gehéieren.
Plan déi komplett Zell ëm eng 22 t Maschinn
Déi publizéiert Maschinn Dimensiounen sinn 6,6 x 4,2 x 5,2 m. D'Maschinn Gewiicht ass 22 t. Dës Wäerter fänken d'Planz Layout un. Si enthalen net Service Clearance, Trapen, Schimmelhandhabung, Harzausrüstung, Kompressor, Killsystem, Take-Out oder Downstream Finishen.
Kontrolléiert de vertikale Wee fir d'éischt. D'Gebai brauch genuch Héicht fir d'Maschinn, d'Plattformzougang a geplangte Hebe. Markéiert d'Streck fir de Stierfkop an d'Extruderkomponenten wann Ënnerhalt d'Overhead-Entfernung erfuerdert. Bestätegt d'Krankapazitéit an den Haken erreeche vun der leschter Zeechnung.
D'KGB110A Säit publizéiert 0,3 MPa an 120 L / min fir Killwaasser. De Projet Blat brauch och Inlet Temperatur, Retour Limite, Waasser Qualitéit, filtration an Circuit Ëmfang. Eng Flownummer ouni Temperatur kann de Killsystem net vergréisseren.
Fir kompriméiert Loft ass d'Säit 0,8 MPa an 1,8 m³/min. Confirméieren Peak an Moyenne Nofro, Receiver Gréisst, Taupunkt, Filtratioun an Verbindung Gréisst. Grouss Bléiserevenementer kënnen den Drock erof zéien wann den Header ënnerdimensionéiert ass.
D'Säit markéiert 52 bis 60 kW als duerchschnëttlech Energieverbrauch. Well kW Kraaft ass, behandelt dëst als eng publizéiert Operatiounskraaft Referenz. Konvertéiert et net an kWh pro Deel.EUROMAP 46.2verbënnt Produkt-Zesummenhang Energiemessung un eng bestëmmte Maschinn, Schimmel a Produkt ënner stabile Konditiounen.
DéiFabréck Utility Guidedeckt elektresch Grenzen, Loft, Waasser, Zivilaarbecht an Zougang. Benotzt d'Finale allgemeng Arrangement Zeechnen anstatt déi ëffentlech Enveloppe fir d'Installatiounsgenehmegung.

Beweist d'Konfiguratioun mat engem tracéierbare Produkttest
E Fabréckstest soll d'Produktjob erstallt, déi an der Probedatei beschriwwe gëtt. Déi guttgeheescht Schimmel, Harz a grouss Optiounen musse präsent sinn. Wann en Ersatz benotzt gëtt, notéiert den Ënnerscheed a limitéiert d'Conclusiounen deementspriechend.
Plan d'Probe Sequenz virum Lafen. Zuel Deeler an molding Uerdnung. Definéiert wann d'stabil Produktioun ufänkt a wéi laang d'Messfenster dauert. EUROMAP 46.2 erfuerdert stabile Maschinnbedéngungen fir seng produktrelatéiert Energiemethod an dokumentéiert d'Produktqualitéit als Deel vum Testkontext.
- Identifizéieren d'Konfiguratioun.Rekord Maschinn Serien Zuel, Kapp Optioun, stierwen tooling, Ofdréck Revisioun, Controller an installéiert Automatioun.
- Verifizéiert d'Formuléierung.Rekord resin Grad, Fournisseur, Faarf, Zousätz an regrind Inhalt vun der aktueller Prozess Material.
- Fang d'Rezept.Späichert Temperaturen, Schéissastellungen, Wandprofil, Schlag-Astellungen, Ofkillungsbedéngungen an Automatisatiounszäit.
- Maacht de Massebalance zou.Waacht de Produit, all Trimmstroum an de komplette Bruttoschoss. Vergläicht et mat der zitéierter Kappbasis.
- Maacht d'Mauerkaart.Benotzt déi nummeréiert Plazen an ausgemaach Method. Halt d'Liesunge verbonne mat all Proufnummer.
- Run funktionell Kontrollen.Gëllt nëmmen déi produktspezifesch Tester a Limiten un, déi an der guttgeheescht Fuerderung geschriwwe sinn.
- Zielen Ausgang éierlech.Separat dréchen Zyklus, Brutto Zyklen, akzeptéiert Deeler, refuséiert an hält iwwer déi ausgemaach Period.
- Rekord Utilities.Mooss Kraaft, Loft a Waasser op definéierte Grenzen wärend dat akzeptéiert Produkt gemaach gëtt.
- Zoumaachen oppen Elementer.Gitt all Ofwäichung e Besëtzer, Korrekturaktioun, Beweisfuerderung a Verfallsdatum.
Wielt net nëmmen de beschten Deel fir de Bericht. Halt eng Sequenz déi Variatioun weist. Wann d'Rezept ännert, fänkt eng nei Probegrupp un. Dëst trennt Prozess Entwécklung vun Akzeptanz Beweiser.
Averstanen iwwer d'Moossinstrumenter virum Test. Rekord Skala Resolutioun, Dicke Method an Eechung Status wou se d'Resultat Afloss. Benotzt déiselwecht Tools fir d'Probe Sequenz. Wann de Keefer an de Fournisseur mat verschiddene Methoden moossen, vergläicht dës Methoden ier Dir decidéiert datt d'Deeler net averstane sinn.
E gescheitert Resultat brauch Kontext. Behalen déi verbonne Astellungen, Alarmgeschicht, Probenummer an Inspektiounsrekord. E korrigéierten Deel kann d'Reparatur beweisen, awer et sollt net déi fréier Ofwäichung läschen. Dës Geschicht hëlleft dem Team ze entscheeden ob de Fix stabil oder temporär ass.
Store Matière Daten, Fotoen, Rezept Exporter an ënnerschriwwen Zesummefaassungen zesummen. DéiFabréck Akzeptanz Test Guidebitt e méi breede Protokoll fir Maschinn-, Produkt- an Dokumentkontrollen.
Benotzt véier Paarte fir ze entscheeden ob KGB110A passt
De KGB110A gehéiert op der Shortlist wann véier Beweispaart zoumaachen. Als éischt passt d'Schimmel op d'Plack, d'Enveloppe, d'Dickeberäich a Bewegung. Zweetens, kann de gewielte Kapp d'Brutto Parison mat nëtzlech Kontrollberäich liwweren. Drëttens, Extrusioun Erhuelung ënnerstëtzt den Zilzyklus mat dem aktuellen Material. Véiertens kann d'Fabréck déi erfuerderlech Utilities an Handhabung liwweren.
En 160L Label kann keng Paart ersetzen. E laangen Deel kann d'Schimmelcheck versoen. E schwéieren Deel kann d'Schéisscheck versoen. E kuerzen Zyklus kann d'Erhuelungscheck versoen. Eng Fabréck mat limitéierter Héicht kann d'Installatiounscheck versoen.
Beweegt eng Maschinnpalette erof wann d'Produkt a Schimmel vill méi kleng sinn an déi méi grouss Plattform keng nëtzlech Kapazitéit bäidréit. Plënneren op oder eng aner Configuratioun froen wann Brutto Schoss, Schimmel Plaz oder clamp Nofro iwwerschratt der bewisen Gamme. DéiKGB100B 120L Guidebitt déi ugrenzend niddereg-Gamme Ingenieurschecken.
Fäerdeg d'Wiel mat enger ënnerschriwwener Ufuerderungsmatrix. All Zeil soll den Input vum Keefer nennen, déi proposéiert Konfiguratioun an d'Beweiser déi d'Konformitéit beweisen. Onbekannt Elementer sollen oppe bleiwen anstatt duerch eng Broschürvirnam ersat ze ginn.
De Maschinnmodell ass dann d'Resultat vun der Produktdatei. Dës Uerdnung gëtt dem Schimmeldesigner, Maschinnebauer a Keefer eng Rei vu Fakten fir aus ze schaffen.
Oft gestallte Froen
Fir wat fir Produkter ass d'KGB110A 160L Schlagformmaschinn geduecht?
Dem Kinggle seng Produktsäit lëscht Fässer, Miwwelen, Schwämmen, Pontonen, Spillsaachen, Autosdeeler a Verkéiersbarrièren. Dëst sinn Applikatiounsfamilljen. De spezifesche Produit brauch nach Kontrollen fir Schimmel fit, Brutto Parison Mass, clamp Nofro, Material, Ofkillung an Entféierung.
Firwat soll ech eng kierperlech Prouf wéi och eng Zeechnung schécken?
D'Zeechnen definéiert déi genehmegt Geometrie, während d'Probe hëlleft dem Ingenieursteam Gewiicht, Trennlinn, Trimm, Wandverdeelung an Handhabung ze kontrolléieren. Benotzt béid wann et méiglech ass. D'Zeechnen a schrëftlech Tester solle kontrolléieren ob d'Probe sech vum aktuellen Design ënnerscheet.
Ass 320 pcs / h d'Produktiounsoutput vu KGB110A?
Nee D'KGB110A Säit Etiketten 320 pcs / h als dréchen Zyklus. Akzeptéiert Ausgab muss Extrusioun Erhuelung, Parisonbildung, Blosen, Ofkillen, Take-Out, Trimmen, Oflehnung a gezielt Stopp mat der Produktiounsform an der Harz enthalen.
Kann e 15 kg fäerdeg PE Deel op KGB110A lafen?
Den ëffentlechen Dësch weist 9 (15) kg als PE Akkumulator-Gewiicht Referenz, net fäerdeg-Produkt Kapazitéit. Brutto Parison Mass enthält de Produit an all Flash oder Trim. Bestätegt de gewielte Kapp, Harzbasis an Operatiounsmarge, beweist dann d'Resultat am Produktversuch.
Maacht de Standard KGB110A Multi-Layer Produkter?
D'Produktbeschreiwung ernimmt Single-Layer a Multi-Layer Léisungen, während den ëffentlechen Dësch eng Schraube an een Extrudermotor opzielt. E Multi-Layer Projet brauch eng separat Schmelzwee Zeechnen, Extruder Lëscht, Kappkonfiguratioun, Schichtverhältnisbereich a revidéiert Utility Blat.
Wat soll an enger KGB110A Ufro abegraff ginn?
Schéckt d'Produktzeechnung, Probefotoen, Dimensiounen, Nettogewiicht, Wandkaart, Harz, Trimmschätzung, Qualitéitstester, akzeptéiert Ausgangsziel, Schimmeldaten a Fabrik Utilities. Kinggle kann dann de Kapp confirméieren, Ofdréck Plaz, extrusion Arrangement an Akzeptanz plangen.
Schéckt de Produit Beweis, net nëmmen e Volume
Deelt d'Probedatei, d'Schimmelinformatioun, d'Ausgangsziel a Planzbedéngungen mat Kinggle. D'Projetteam kann dës Fakte benotzen fir d'KGB110A Konfiguratioun ze bestätegen an e Produkt-baséiert Test ze definéieren.
Ufro eng KGB110A Configuratioun reviewQuellen an Iwwerpréiwung Basis
- Kinggle, 160L akkumuléieren Schlag Molding Machine, Modell KGB110A. Produktpositionéierung, Spezifikatioune a uginn Uwendungen, iwwerpréift September 15, 2026.
- Kinggle Sales Prozess. Produktinformatiounsufro a uginn Inspektioun Workflow, iwwerpréift September 15, 2026.
- Moog DigiPack III Bedienungsanleitung gehost vum Kinggle. Gespäichert Produktdateien a programméiert Wanddickekontrolle fir Akkuen oder kontinuéierlech Maschinnen.
- EUROMAP 46.2, Extrusiounsblow Molding Maschinnen, Bestëmmung vum Produktrelatéierten Energieverbrauch. Versioun 1.0, Januar 2014.
Redaktioun Notiz:Kinggle ass den Hiersteller an de Verlag vun dësem Guide. Produktdaten ginn als éischt Partei publizéiert Informatioun presentéiert. Déi ënnerschriwwen Projetspezifikatioun an Zeienaussoe sollen déi bestallt Maschinn kontrolléieren.