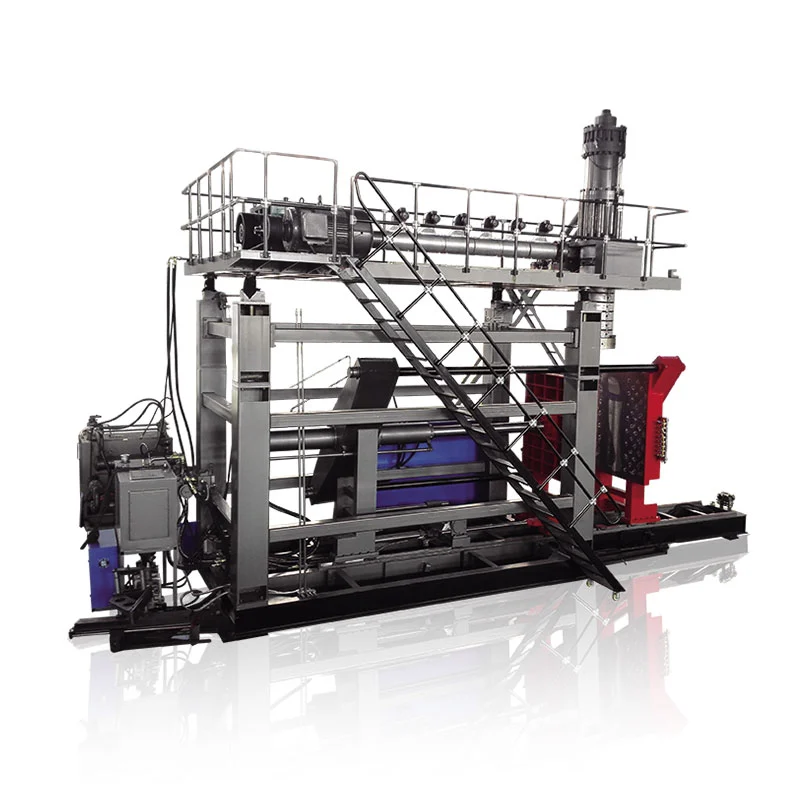
Berechent d'Produktiounsrate vu Schlagformmaschinn andeems Dir 3,600 duerch den Intervall tëscht Ausgangsevenementer a Sekonnen deelt, dann multiplizéiert mat den Deeler, déi bei all Event produzéiert goufen. Fir gutt Deeler pro Verréckelung ze schätzen, applizéiert de gemoossene Qualitéitsausbezuelen an déi aktuell Lafenstonne, a kontrolléiert datt d'Extrusioun an d'Downstream Ausrüstung d'Resultat ënnerstëtzen. Eng dréchen Zyklus Spezifizéierung eleng etabléiert net fäerdeg Fläschenausgang.
Baséiert eng Kapazitéitsentscheedung op akzeptéiert Deeler iwwer déi geplangte Produktiounsperiod, net de schnellsten Zyklus op engem Spezifizéierungsblat. Fir Extrusioun Schlagformen muss d'Ausgabberechnung d'Fläsch, d'Tooling an d'Materialbedarf berücksichtegen. PET Stretch-Blow Bewäertungen sinn keen Ersatz fir dës Kontrollen.
Wéi berechent Dir d'Blow-Mouldoutput pro Stonn?
Fänkt mat engem Zielen Event un, deen en Beobachter identifizéieren kann. Fir dëse Guide ass en Output Event eng Verëffentlechung vu geformte Deeler aus enger Operatiounsform. Notéiert den Duerchschnëttsintervall tëscht dësen Eventer iwwer déi komplett Maschinn, zesumme mat der Unzuel vun Deeler déi all Kéier verëffentlecht ginn.
Wann zwee Deeler d'Maschinn all 16 Sekonnen verloossen, ass d'Berechnung 3.600 ÷ 16 × 2 = 450 Deeler pro Stonn. Dëst ass eng illustrativ Berechnung, net eng Kinggle Maschinn Bewäertung. Et zielt geformte Deeler ier se Oflehnungen subtrahéiert an iwwerhëlt datt de uginnen Intervall ka nohalteg ginn.
Benotzt déi richteg Zykluszäitformel
D'Fabrikatiounszykluszäit vun enger Statioun ass net ëmmer den Intervall tëscht Ausgänge vun der kompletter Maschinn. Ähnlech, Sekonnen pro Deel ass net déi selwecht Quantitéit wéi Sekonnen pro zwee-Deel molding Event. Schreift d'Eenheet nieft all Input ier Dir se an eng Tabelle aginn.
Fir eng gemoossene Period ass déi gläichwäerteg Zykluszäitgleichung vergaangen Lafen Sekonnen gedeelt duerch d'Zuel vun Ausgangsevenementer. Wann d'Evenementer verschidde Quantitéiten produzéieren, benotzt d'Direct Count Method amplaz: Ganzen geformte Deeler gedeelt duerch Laafstonnen.Vorne's OEE Glossarydefinéiert och den aktuellen Lafquote mat Gesamtzuel a Lafzäit.
Fir Zykluszäit vun enger Opnam ze berechnen, moosst tëscht passende Punkten. Zéng pafolgende Zäitstempel enthalen néng Intervalle, net zéng. Fir ongläiche Zyklen, deelt d'total vergaangen Zäit duerch den aktuellen Intervallzuel anstatt eng Auswiel vu schnelle Zyklen duerchschnëttlech.
Eng Basis Excel Entrée ass= 3600/A2*B2, wou A2 enthält Sekonnen pro Event an B2 enthält Deeler pro Event. Wann Är Zyklus Zäit Berechnung Formule scho Sekonnen pro eenzelnen Deel zréck, benotzen= 3600/A2. Multiplizéiert dat Resultat mat der Huelraimzuel géif dës Huelraim zweemol zielen.
Benennt d'Resultat no hiren Inputen. En idealen Intervall gëtt en idealen Taux. E representativ gemoossene Intervall gëtt e beobachtete Lafgeschwindegkeet. Weder enthält automatesch Changementer oder e komplette Verréckelungsstopp. Halt den Ënnerscheed siichtbar wann Dir d'Resultat an en Zitat oder Produktiounsplang transferéiert.
Grof Statiounen, Kapp an Huelraim ouni duebel zielen
Eng Statioun, e Stierfoutlet an e Schimmelhuelraum beschreiwen verschidden Deeler vun der Produktiounsarrangement. Kinggle'sMulti-Kapp versus Multi-Cavity Guidetrennt hinnen: Auswee Form parisons, Huelraim Form Deeler, a Statiounen sinn der Ofdréck-a-clamp Positiounen. Hir Zuelen sinn net interchangeable Multiplikatore.
Stellt Iech zwou Statiounen vir, déi all zwee Deeler pro Verëffentlechung produzéieren. Statioun A verëffentlecht op 0 an 32 Sekonnen; Statioun B Fräisetzung op 16 an 48 Sekonnen. All Statioun widderhuelen all 32. Sekonnen, mee déi komplett Maschinn Fräisetzung engem Pair all 16. Sekonnen. Déi folgend Timing ass erfonnt eleng fir d'Berechnung z'erklären.
| Grof Basis | Berechnung | Brutto Ausgang |
|---|---|---|
| Komplett Maschinn | 3.600 ÷ 16 Sekonnen × 2 Deeler | 450 Deeler/h |
| Separat Statioun Ganzen | 3.600 ÷ 32 Sekonnen × 2 Deeler × 2 Statiounen | 450 Deeler/h |
| Falsch Duebelzuel | 3.600 ÷ 16 Sekonnen × 2 Deeler × 2 Statiounen | 900 Deeler / h, falsch |
Déi lescht Berechnung zielt déi zweet Statioun zweemol. Säi Bäitrag ass schonn am 16-zweet ganz Maschinn Intervall abegraff. An engem realen Timing Rekord, markéiert all Event mat senger Statioun sou datt eng aner Persoun d'Berechnung rekonstruéiere kann.
Gitt net un datt eng zweet Statioun bäidréit déi selwecht Timing ënner Laascht behält. Déi proposéiert Arrangement brauch nach ëmmer genuch Material Liwwerung, Ofkillung an Handhabungskapazitéit. Vergläicht den aktuellen Operatiounsplang, net nëmmen d'Statiounszuel. Kinggle'seenzel- an duebel-Statioun Verglachstellt Zesummenhang Configuratioun Kontext.
Zielt och aktiv Positiounen. Wann eng Kavitéit bewosst ausserhalb vum Service ass, erstellt seng nominell Präsenz an der Schimmel keng Ausgang. Wann et eng defekt Fläsch produzéiert, gehéiert dës Fläsch am Bruttozuel an dem Oflehnungszuel. D'Kavitéitsinput ze reduzéieren an déiselwecht verworf Fläsch erëm ze subtrahéieren géif d'Ausgab ënnersträichen.
Fir eng gemëscht Arrangement, berechent all Stroum separat a füügt d'Resultater derbäi. E gemeinsame Duerchschnëtt ass nëmme nëtzlech wann seng Eventzuel an Deelzuel déiselwecht Observatiounsperiod duerstellen. Dëst ass wichteg wann eng Statioun stoppt, während déi aner weider geet, oder wann déi zwee Schimmel verschidden Deeler produzéieren.
Verwandelt Lafenstonneausgang a gutt Deeler pro Schicht
E Keefer, deen d'Liwwerungen plangt, brauch eng aner Zuel wéi e Bedreiwer deen d'Maschinngeschwindegkeet kontrolléiert. Start mat der ganzer Verréckelung, z'identifizéieren Zäit wann Produktioun net geplangt ass, an dann Rekord hält während der reschtlech geplangt Produktioun Period. Staat déi Zäitgrenz ier Dir eng Verréckelung Total zitéiert.
Den ëffentlechen Ëmfang vunISO 22400-2:2014beschreift Fabrikatioun KPIs duerch hir Formelen, constituent Elementer, Zäit Verhalen an Unitéiten. Et ass eng nëtzlech Referenz fir disziplinéiert Messung. Dësen Artikel benotzt déi praktesch Definitiounen hei drënner; et behaapt net, datt eng Maschinn oder Prozess zu deem Standard zertifizéiert ass.
Ënnert demVorne OEE Kader, Wiessel bannent geplangte Produktioun sinn Disponibilitéit Verloschter. Si verschwannen net einfach well se geplangt waren. Zäit ouni Absicht ze produzéieren, wéi eng ausgeschloss Iessen Paus, huet eng aner Roll. Definéiert d'Behandlung virum Prozess anstatt se z'änneren fir de finalen Prozentsaz ze verbesseren.
Qualitéit nozeginn heescht hei akzeptéiert Deeler gedeelt duerch total geformt Deeler, mat béide zielt iwwer déi selwecht Period a Prozess Grenz geholl. Wann d'Akzeptanz nom Lecktest geschitt ass, ass ongeschloss Aarbecht, déi op dësen Test waarden, nach net bestätegt gutt Ausgang. Dokumentéiert all Start- oder Ennaarbecht amgaang.
Wann eng OEE Berechnung ze benotzen
Wann Dir vun engem idealen Taux ufänkt, berücksichtegt Disponibilitéit, Geschwindegkeetsverloscht a Qualitéit.Vornes Berechnung Guidegëtt déi folgend Relatiounen. Den idealen Taux muss datselwecht Produkt an aktiv Konfiguratioun beschreiwen wéi déi gezielt Ausgang.
| Faktor | Berechnung |
|---|---|
| Disponibilitéit | Laafzäit ÷ geplangt Produktiounszäit |
| Leeschtung | Observéiert Brutto Lafquote ÷ Ideal Brutto Lafquote |
| Qualitéit | Éischt Pass gutt Zuel ÷ Gesamtzuel |
| OEE | Disponibilitéit × Leeschtung × Qualitéit |
Gutt Ausgang kann also als idealen Taux × geplangte Produktiounsstonnen × OEE berechent ginn. Benotzt Fraktiounen, net ganz Prozentzuelen, an där Multiplikatioun. En OEE vun 78,4% gitt d'Formel als 0,784.
Wielt entweder den idealen Taux Wee oder den observéierten Taux Wee. En observéierte Lafquote reflektéiert schonn d'Geschwindegkeet, déi während där Laafzäit erreecht gëtt. Multiplizéiert et mat engem anere Leeschtungsfaktor fir dee selwechte Geschwindegkeetsverloscht géif de Verloscht zweemol subtrahéieren. Och e gemoossene gutt-Deel-pro-Schicht Figur enthält schonn d'Arrêten a Refusen bannent där Verréckelung; gëllen net eng zweet Decken Effizienz Remise déi selwecht Verréckelung ze beschreiwen.
Kuckt ob den Extruder den Zilausgang ënnerstëtzen kann
Eng Ausgangsschätzung erstellt och e Materialbedarf. Benotzt d'Bruttomass, déi fir all geformten Deel veraarbecht gëtt, net nëmmen d'Gewiicht vum fäerdege Container. Fir dës Berechnung enthält d'Bruttomass d'Material dat de Container gëtt a seng assoziéiert Trimm, konsequent iwwer déi produzéiert Deeler verdeelt.
Ugeholl déi hypothetesch 450-Deel / h Arrangement Prozesser 90 g pro geformt Deel. Seng lafend Demande ass 450 × 90 ÷ 1.000 = 40,5 kg / h. Wann déi fäerdeg Fläsch 70 g waacht, nëmme mat sengem Nettogewiicht géif eng méi niddereg Figur vun 31,5 kg / h produzéieren. Béid Zuelen sinn ofgeleet vun illustrative Viraussetzungen, net engem gemooss Fläsch Projet.
Den Ënnerscheed vun 9 kg/h ass dat ugeholl Material dat mam Trimmen assoziéiert ass. Seng eventuell Erhuelung läscht net déi ursprénglech Veraarbechtungsfuerderung. Halen eng separat Berechnung fir kaaft resin, erëmfonnt Material an Entsuergung; der Extruder Last Berechnung betrëfft d'Material duerch de Prozess passéiert.
Kinggle'sKapp-Layout Guideverbënnt och Eventmass mat verfügbaren Extrusiounskapazitéit. Huelraim bäizefügen kënnen Deeler pro Event erhéijen, awer et erhéicht och d'Mass déi fir dat Event erfuerderlech ass. Eng méi grouss nominell Kavitéitszuel kann net eleng eng Materialversuergungslimit opléisen.
Vergläicht lafend Nofro mat enger Duerchgangsreferenz applicabel fir d'Material a proposéiert Setup. Verdünnt d'Demande net andeems Dir se duerch eng Mëttespaus oder Ofschaltung duerchschnëtt. D'Maschinn muss d'Materialrate ënnerstëtzen wärend se produzéiert, och wann d'Verschiebungsduerchschnëtt méi niddereg ass.
Eng virleefeg Material Plafong ass verfügbar kg / h gedeelt duerch Brutto-kg pro Deel. Et ass nëmmen eng Duerchmusterungsberechnung. Et etabléiert keng Ofkillungszäit, akzeptabel Mauerverdeelung, Dimensiounstabilitéit oder d'Ausgab vun der Trimm- an Inspektiounsausrüstung. Déi verlaangen hir eege Schecken.
Fir déi éischt Iwwerpréiwung, setzen d'Form, d'Extrusioun an d'Downstream Kapazitéiten an kompatiblen Eenheeten a vergläicht se. De klengste ënnerstëtzten Taux identifizéiert e Kandidatbeschränkung, net eng automatesch Produktiounsgarantie. Gitt Zwëschenbuffer an Ënnerbriechungen un wann Dir eng komplett Linn plangt, kontrolléiert dann déi proposéiert Arrangement mam virgesinnen Produkt.
Geschafft Beispill: vun Zyklus Zäit zu engem Verréckelung Produktioun Plang
Déi folgend geschafft Beispill benotzt hypothetesch Input fir eng extrusion Schlag molding Arrangement. Et ass net eng KGB2L Leeschtung Bewäertung. Halt déiselwecht Timing, Deelzuel a Qualitéitsviraussetzungen uechter d'Berechnung, sou datt de Lafenrate, d'Verschiebungstotal an d'Materialbedarf géintenee kontrolléiert kënne ginn.
Ugeholl datt eng aacht Stonne Verréckelung eng 30-Minute Paus enthält wann d'Produktioun net geplangt ass. Aner 30 Minutte vun Arrêten geschéien während geplangt Produktioun. Déi reschtlech Lafzäit ass siwe Stonnen. Wärend dëser Lafenzäit verloossen zwee Deeler d'Maschinn all 16 Sekonnen am Duerchschnëtt, an 96% passéieren d'Inspektioun ouni Neiaarbechten.
| Schrëtt | Berechnung | Resultat |
|---|---|---|
| Geplangte Produktioun | 8 h minus 0,5 h ausgeschloss Paus | 7 ,5h |
| Lafen Zäit | 7,5 h minus 0,5 h opgeholl Arrêten | 7 h vun |
| Brutto lafen Taux | 3.600 ÷ 16 × 2 | 450 Deeler/h |
| Total geformte Deeler | 450 × 7 | 3.150 Deeler |
| Éischt-Pass gutt Deeler | 3.150 × 0,96 | 3.024 Deeler / Verréckelung |
| Gutt Ausgang pro geplangten Stonn | 3.024 ÷ 7,5 | 403,2 Deeler / h |
| Gutt Ausgang pro Auer Stonn | 3,024 ÷ 8 | 378 Deeler / h |
| Lafen Material Nofro | 450 × 90 g ÷ 1.000 | 40,5 kg/h |
Notéiert datt 450, 403.2 an 378 all deeselwechte Szenario beschreiwen. Si beäntweren verschidde Froen. Déi éischt betrëfft d'Bruttooutput beim Laafen. Déi zweet verbreet akzeptéiert Ausgab iwwer geplangter Produktiounszäit. Déi drëtt verdeelt et iwwer déi ganz Verréckelung. E Bericht, deen den Nenner ausléisst, léisst Plaz fir e falsche Verglach.
Iwwerpréift d'Resultat mat OEE
Nëmme fir dëst Beispill, huelen un en idealen Eventintervall vun 14 Sekonnen mat zwee Deeler pro Event. Dat ass en idealen Taux vu ronn 514.286 Deeler / h. Disponibilitéit ass 7 ÷ 7,5; Leeschtung ass 450 ÷ 514.286; Qualitéit ass 0,96. Hire Produkt ass 0,784, oder 78,4% OEE.
Uwendung vun derVorne OEE Berechnung Method, 514.286 × 7.5 × 0.784 gëtt ongeféier 3.024 gutt Deeler zréck. Déi kleng ugewisen Ronn ännert net dat Basisdaten Resultat. De 14-zweet idealen Intervall ass e Beispill Viraussetzung, net e Katalog Dréchenzykluswäert.
Fir eng illustrativ Uerdnung vun 12.000 akzeptéiert Deeler, 12.000 ÷ 3.024 gëtt ongeféier 3,97 esou Verréckelung. Véier Verréckelung gëtt eng berechent 12.096 Deeler ënnert dësen Viraussetzunge, virun zousätzlech Uerdnung-spezifesch Verloschter. Dëst ass e Planungsszenario, net e Liwwerengagement oder e Grond fir d'Startvalidatioun auszeginn.
Wann opgeholl Arrêten vun 30 op 60 Minutten eropgoen, fällt d'Laafzäit op 6,5 Stonnen. Mat anere Viraussetzungen onverännert, gëtt d'Ausgab 450 × 6,5 × 0,96 = 2.808 gutt Deeler. D'Uerdnung iwwerschreift dann véier Schichten. Dëse Verglach weist firwat eng kleng Ännerung vun der verfügbarer Laafzäit de Fuerplang beaflosse kann ouni Ännerung vum Schimmelzyklus.
Probéiert Är eege Produktioun Taux Berechnung
Defaults reproduzéieren dat hypothetescht Beispill. Gitt en observéierten Duerchschnëttsintervall während der Laafzäit un, net eng Dréchenzyklus Bewäertung. Net multiplizéieren mat Statiounen erëm wann den Intervall deckt schonn déi komplett Maschinn. Daten bleiwen op dëser Säit.
- Brutto Deeler pro Lafen Stonn
- 450
- Geschätzte gutt Deeler pro Verréckelung
- 3.024
- Gutt Deeler pro geplangten Stonn
- 403.2
- Material Nofro während Lafen
- 40,5 kg/h
Resultater sinn Schätzungen, net garantéiert Ausgang. Dezimalzuelen ausdrécken en erwaarten Duerchschnëtt. Dëse Rechner modelléiert net Pufferlagerung, Uerdnungsstart, Variabel Kavitéitzuelen oder e separaten Ideal-Taux OEE Modus. Wann Skripte behënnert sinn, bleiwen déi ugewisen Resultater d'Default Beispill.
Wat Kinggle's KGB2L Spezifikatioune soen Iech iwwer Kapazitéit
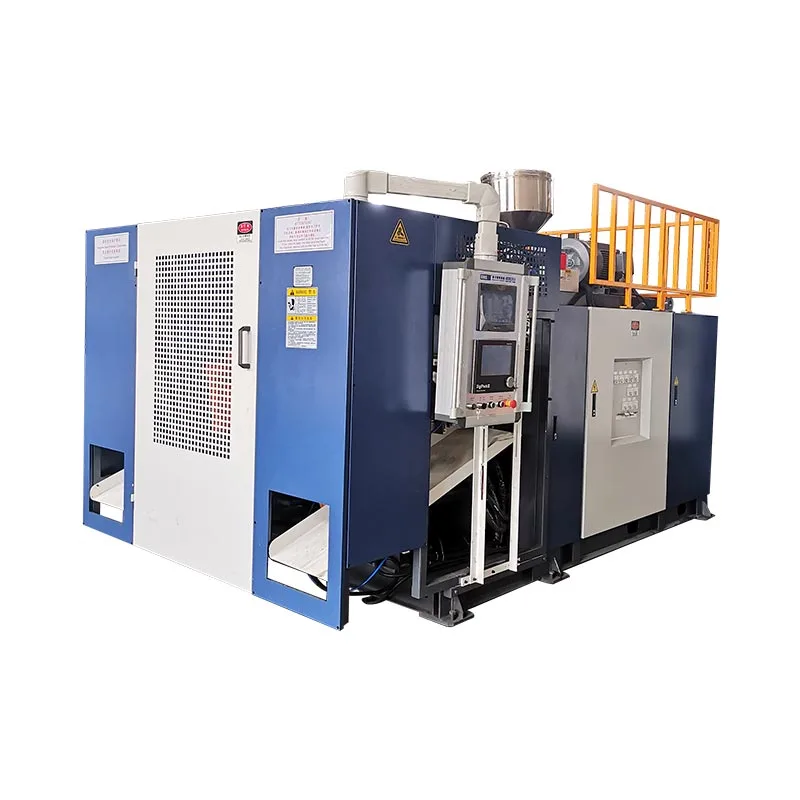
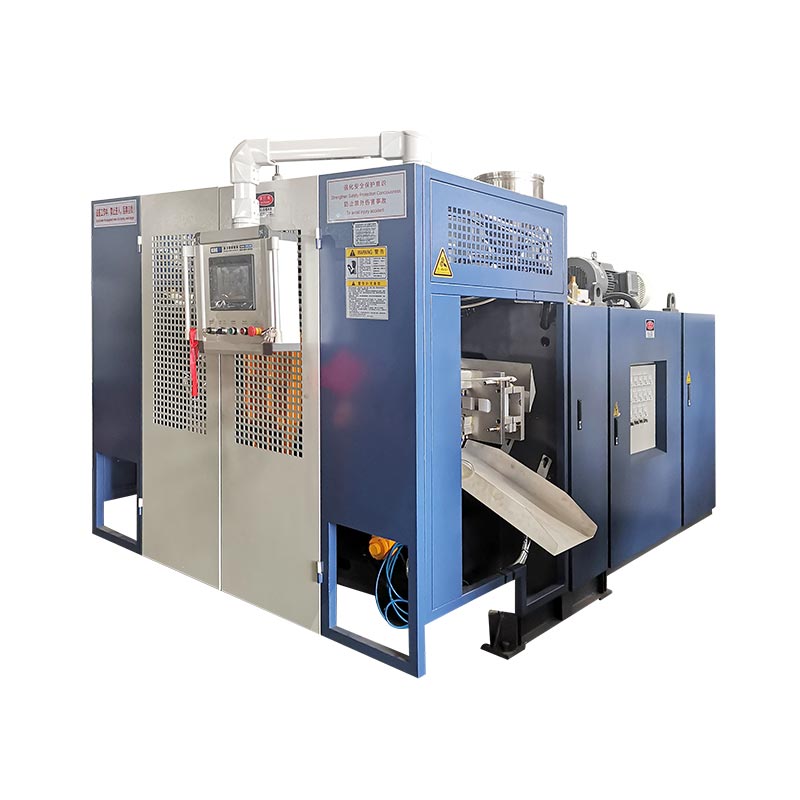
DéiKGB2L 2L Single-Statioun Schlag molding Maschinnstellt e konkret Beispill vun wéi engem Spezifikatioune Blat liesen. Seng publizéiert Wäerter beschreiwen verschidde verschidde Grenzen. Containervolumen, dréchen Zyklusoutput, Materialduerchgang a Schimmeldimensioune beäntweren all eng aner Selektiounsfro.

| Publizéiert Parameter | Wäert | Fro et hëlleft Äntwert |
|---|---|---|
| Maximal Container Kapazitéit | 2 L | Ass de proposéierte Produkt an der uginner Volumenkategorie? |
| Ausgang (Dréchen Zyklus) | 600 PC/HR | Wéi eng Dréchenzyklus Referenz steet am Katalog? |
| HDPE Schmelzkapazitéit | 30 kg/h | Wat Material-Taux Referenz ass fir virleefeg Duerchmusterung verfügbar? |
| Schrauwen Duerchmiesser | 50 mm | Wéi eng Extrusiounsplattform gëtt diskutéiert? |
| Maximal Form Gréisst, W × H | 360 × 380 mm | Wat publizéiert Schimmel Enveloppe muss d'Tooling Iwwerpréiwung berücksichtegen? |
| Duebel-Kapp Zentrum Distanz | 130 mm | Wéi eng Ofstandsreferenz brauch am Verglach mam proposéierte Layout? |
Den Trockenzyklusfeld ass keen Testbericht fir eng spezifesch 2 L Fläsch. Net relabel 600 PC / HR als 600 akzeptéiert Container pro Stonn. D'Harz vum Produkt, d'Gewiicht, d'Kavitéitsarrangement, d'Kältefuerderunge an d'Akzeptanzkriterien mussen nach ëmmer etabléiert ginn.
Benotzt d'30 kg / h HDPE Referenz fir eng separat Mass Kontroll. Um geschafft Beispill ugeholl 90 g Bruttomass pro Deel, deelen 30 vun 0,09 gëtt ongeféier 333,3 geformt Deeler / h als Material-nëmmen Duerchmusterung Plafongsverkleedung. D'Beispill 450 Deeler / h géif verlaangen 40,5 kg / h, iwwer déi publizéiert Referenz.
Dës Berechnung versprécht net 333,3 Deeler / h vum KGB2L. Et markéiert datt d'Mass an d'Zilrate vum Beispill net mat der opgelëschter 30 kg / h Referenz gerechtfäerdegt kënne ginn. E Projet review géif eng aner ënnerstëtzt Konfiguratioun brauchen, iwwerschafft Produit Viraussetzunge oder en anert Output Zil.
Och beweist d'Dual-Kapp Abstand datt all zwou Fläschen passen. Préift d'tatsächlech Schimmel Zeechnen géint déi publizéiert Enveloppe an déi komplett Tooling Arrangement. Fir méi grouss oder méi breet Produkter muss d'Zuel vun de benotzbaren Huelraim d'Zeechnung verfollegen anstatt e bevorzugten Ausgangsmultiplikator.
Wann Dir eng Empfehlung ufrot, schéckt d'Zeechnung, Materialgrad, Netto- a Bruttogewiicht Schätzungen, erfuerderlech akzeptéiert Ausgab an geplangte Verréckelungsmuster zesummen. Dëst erlaabt de Fournisseur Kapazitéit Viraussetzunge géint déi proposéiert Hardware ze kontrolléieren anstatt eng isoléiert Fro iwwer Fläschen pro Stonn ze beäntweren.
Verifizéiert d'Ausgab ier Dir Iech op eng Maschinn engagéiert
Maacht akzeptéiert Ausgab d'Basis vum Kapazitéitsvertrag. Fläschen déi d'Schimmel verloossen an d'Flaschen fir d'Verpakung geläscht sinn ënnerschiddlech Zuelen. Virum Test, spezifizéiert den Inspektiounspunkt an d'Ufuerderungen, déi eng Fläsch muss erfëllen fir den akzeptéierten Total anzeginn. Soss kann de Prozess säi Schimmelziel erreechen wärend d'Liwwerfuerderung ongeléist léisst.
Fir de KGB2L, halen déi publizéiert 600 PC / HR Trockenzyklusfigur getrennt vum Flaschenausgang Engagement. Bestätegt d'Material, d'Flaschegewiicht, d'aktiv Huelraim an d'Akzeptanzfuerderunge ier Dir op d'Produktiounskapazitéit averstane sidd. Eng dréchen Zyklus Figur eleng ass net genuch fir e Fläsch Liwwerung Zäitplang.
Wann e Prozess säin Zil verpasst, diagnostizéiert de Mangel ier d'Geschwindegkeet eropgeet. Notéiert Ausgangsintervaller, Arrêten a verworf Deeler separat. Préift d'Waardezäit bei der Parison Liwwerung, d'Kühlzäit an der Schimmel, a Schlaangen ier Dir Trimmen oder Lecktesten. Dës Beobachtungen ënnerscheeden eng Formbeschränkung vun enger Downstream Beschränkung.
Evaluéiert eng Upassung gläichzäiteg a behalen d'vir-an-no records. Riichter d'Ännerung duerch akzeptéiert Ausgang iwwer vergläichbar Observatiounsperioden, net duerch e méi kuerzer ugewisenen Zyklus eleng. Rekord Material an Tooling Bedéngungen nieft dem Resultat. Wann d'Zuel eropgeet, awer méi Flaschen falen d'Inspektioun, huet d'Upassung net onbedéngt d'brauchbar Kapazitéit verbessert.
Halen e Rekord eng aner Persoun kann kontrolléieren
- Identifizéieren d'Zeechnungsrevisioun, d'Harzgrad, d'Materialmix, d'Zilgewiicht an d'Kavitéitarrangement.
- Averstanen iwwer d'Akzeptanzchecken an d'Positioun wou gutt Deeler gezielt ginn.
- Rekord Start- a Schlusszäiten, geplangten Ausgrenzungen, Produktiounsstoppen an hir Grënn.
- Rekord total geformt Deeler, éischt-Pass akzeptéiert Deeler a refuséiert ouni reworked Deeler zweemol ze zielen.
- Vergläicht den observéierten Taux, Bruttomass Nofro an Downstream Output iwwer passende Perioden.
- Halt déi ausgemaach Astellungen, Beobachtungen an ongeléiste Aschränkungen mam Testbericht.
Definéiert wat am Ufank an Enn vun der Messfenster geschitt. Eng kuerz Observatioun geholl nom Warmup beäntwert eng aner Fro vun enger ganzer Uerdnung déi Startup an eng Schimmelännerung enthält. Béid kënne nëtzlech sinn, awer nëmmen wann de Bericht identifizéiert wat ausgeschloss gouf.
Benotzt deSchlag molding Maschinn Fabréck Akzeptanz Test Guidefir de méi breede Inspektiounsrekord z'entwéckelen. Eng Ausgabberechnung ënnerstëtzt d'Akzeptanz; et ersetzt net Produktinspektioun, Ausrüstungskontrollen oder de Kafvertrag.
| Rekord Feld | Wat anzeginn |
|---|---|
| Produit an Configuratioun | Zeechnen Revisioun, Material, Gewiicht, aktiv Huelraim a Statiounen |
| Miessung Grenz | Auer Start / Enn, geplangten Zäit, Lafzäit a Grofplaz |
| zielt | Total geformt, éischt-Pass gutt, verworf an ongeschloss Deeler |
| Konditiounen | Opgeholl Astellungen, Ofkillung a Loftbedéngungen, Personal an Hëllefsmëttel |
| Resultat | Gutt Deeler pro uginn Stonn oder Verréckelung, Aschränkungen an ausgemaach Suivi |
Diskutéiert eng produktspezifesch Kapazitéitschätzung mat Kinggle
Erfuerdert eng Ausgangsschätzung verbonne mat der Produktzeechnung a proposéiert Maschinnkonfiguratioun. Déi schrëftlech Propositioun soll uginn wou akzeptéiert Deeler gezielt ginn, wéi laang d'Miessung leeft a wéi eng Produktiounsbedingunge gëllen. Ouni dës Detailer ass eng Fläschen-pro-Stonn Figur keng gutt Basis fir Ausrüstungsofferen ze vergläichen.
Schéckt Är Fläsch Zeechnen oder Probe Detailer, Materialgrad, erfuerderlech gutt Ausgang a Verréckelungsplang duerchKinggle offiziell Kontakt Säit. Wou e Wäert nach ëmmer eng Schätzung ass, markéiert et sou datt déi nächst Iwwerpréiwung et kann léisen.
Ningbo Kinggle Machinery Co., Ltd.
E-Mail:sales@kinggle.com
Telefon:+86-574-87103665
Yuyao City, Ningbo, Zhejiang, China. Kontakt Detailer iwwerpréift géint déi offiziell Kontakt Säit.
Oft gestallte Froen
Wéi vill Fläschen kann eng Schlagformmaschinn pro Stonn produzéieren?
Et gëtt keng eenzeg Ausgangsfigur fir all Maschinn a Fläsch. Deelt 3.600 duerch de ganzen Maschinn Ausgangsintervall a Sekonnen, multiplizéiert dann mat de geformte Deeler pro Event. Fëllt d'éischt-Pass Qualitéit nozeginn fir gutt Ausgabe während Lafen Zäit. Fir Verréckelung Planung, och opgeholl Arrêten a confirméieren d'Material an downstream Muecht.
Heescht eng duebel-Statioun Maschinn ëmmer Produktioun duebel?
Nee Zwou Statiounen etabléieren net d'Produktiounsquote ouni hiren aktuellen Timing a Konfiguratioun. Wann de gemoossene ganz Maschinnintervall scho ofwiesselnd Verëffentlechunge vu béide Statiounen enthält, multiplizéieren net erëm mat zwee. Vergläicht all Statioun Timing, aktive Huelraim a Materialbedarf ier Dir de kombinéierten Output schätzt.
Ass d'Output vum Trockenzyklus d'selwecht wéi d'Ausgab vum fäerdege Produkt?
Nee.. E Katalogfeld markéiert dréchen Zyklus Ausgang etabléiert net déi akzeptéiert Ausgang vun engem spezifizéierte Container. Kinggle's KGB2L Säit lëscht 600 PC / HR ënner deem Label. Eng Flaschespezifesch Ausgangsfuerderung brauch d'Material, Tooling, Gewiicht, Operatiounsbedingungen an Inspektiounskriterien, zesumme mat enger definéierter Miessperiod.
Wéi beaflosst d'Gewiicht vum Container d'Produktiounskapazitéit?
Gewiicht beaflosst d'Material néideg bei enger bestëmmter Produktiounsrate. Fir Extrusiounsscreening, benotzt d'Brutto veraarbecht Mass pro geformten Deel, inklusiv säin zougewisenen Trimm, anstatt nëmmen d'Fäerdeg-Flaschengewiicht. Deelt verfügbare Materialduerchgang duerch déi Bruttomass fir eng virleefeg Plafong. Dës Berechnung eleng etabléiert keen erreechbare Schimmelzyklus oder akzeptéiert Ausgang.
Wéi eng Informatioun ass néideg fir eng korrekt Ausgangsschätzung?
Gitt d'Produktzeechnung, d'Materialgrad, d'Netto- a Bruttogewiichter, d'Kavitéit an d'Statiounsarrangement, d'Ziel akzeptéiert Ausgang a Verréckelungsplang. Ëmfaasst d'Akzeptanzkontrollen an d'Downstream Ausrüstung. Wann Test records existéieren, liwwert Gesamtzuelen, gutt Zuelen, Timing an Stopgrënn. Halt ugeholl Wäerter getrennt vu gemoossene Resultater sou datt de Fournisseur déi verbleiwen Beweislücken identifizéieren kann.
Ier Dir eng Bestellung mécht, averstanen iwwer akzeptéiert Ausgab, Testbedéngungen an d'Zehlmethod schrëftlech. Benotzt de resultéierende Produktiounsrekord als Basis fir de Liwwerplang.