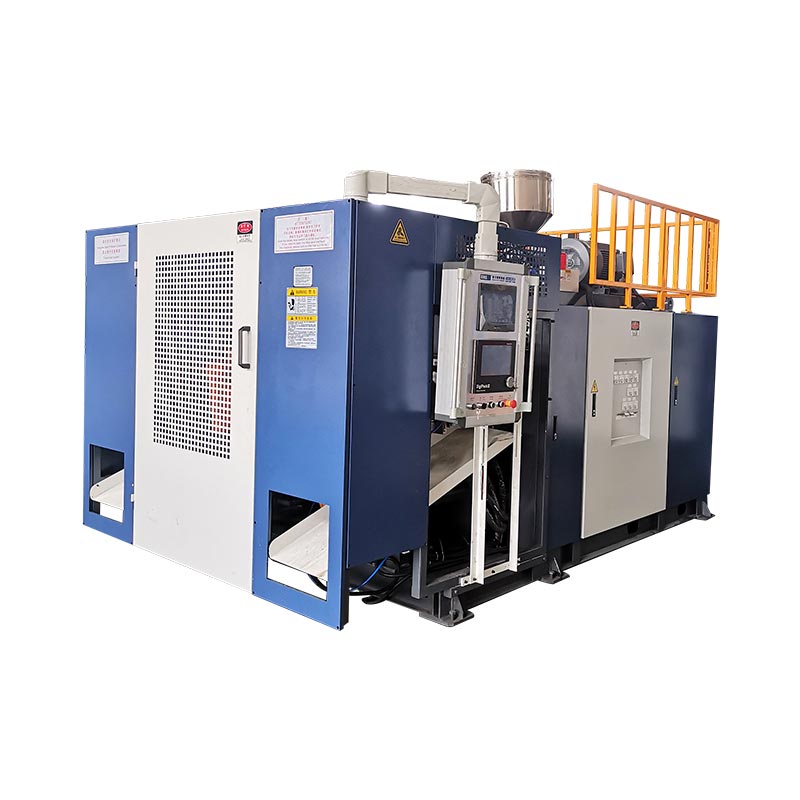
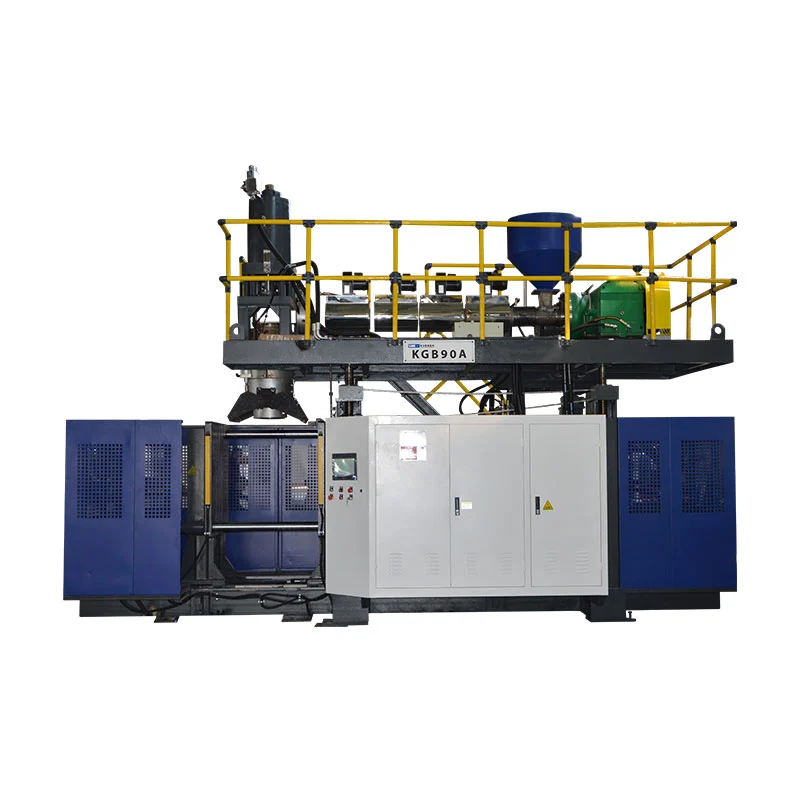
Wielt eng HDPE Flasche Schlagformmaschinn andeems Dir d'Flaschenzeechnung, d'Harzgrad, d'Schimmellayout an d'erfuerderlech gutt-Deeloutput passt. Fir en Extrusiounsfläschprojet ass d'Maschinn uginn Liter Kapazitéit nëmmen en initialen Filter; der Finale Spezifizéierung muss och den Hals Cover, Mauer Verdeelung, tooling an downstream Ëmgank.
Eng Demande fir eng Fläsch Maschinn gëtt vill méi nëtzlech wann et eng Zeechnen an engem Gewiicht Zil ëmfaasst. Dës Detailer loossen d'Ausrüstungsdiskussioun iwwer d'Maschinngréisst bewegen. Si weisen och Froen déi deier sinn ze entdecken nodeems d'Schimmel gebaut gouf.

Start mat enger Fläsch Zeechnen datt een zitéieren kann
Den nominale Volume vun enger Fläsch léisst vill Entscheedungen op. En héije, schmuele Container an e kuerzen, breet Container kënnen déiselwecht Betrag halen. Hir Ofdréck Enveloppen, Hals Positiounen an Ëmgank Arrangementer brauchen nach separat Kritik. Schéckt déi voll Zeechnung anstatt e Fournisseur ze froen fir Ausrüstung aus der Kapazitéit eleng ze wielen.
Ëmfaasst déi maximal ausserhalb Dimensiounen, Zil fäerdeg Gewiicht an Zoumaache Zeechnen. Identifizéieren de Label Panel, Schëller, Basis an all Grëff. Markéiert Dimensiounen déi wichteg sinn fir ze fëllen, ze decken oder ze packen. Wann eng Prouf Fläsch ass déi eenzeg Referenz, sot déi Fonctiounen muss bleiwen an déi änneren kann.
Trennt nominell Füllvolumen vum brimful Volume. Definéiert och ob dat uginn Gewiicht all eraushuelbare Blitz enthält. Eng Zeechnung mat enger onkloerer Gewiichtbasis kann de Schimmelhersteller a Maschinnliwwerer féieren fir op verschidden Ziler ze schaffen.
| Input | Wat d'Equipement review brauch |
|---|---|
| Fläsch Kierper | Dimensiounen, Volumenbasis, Form, Grëff a guttgeheescht Gewiichtbereich. |
| Hals an Zoumaache | Fäerdeg Zeechnen, Kap oder Pompel Detailer, Dichtungsfläch an Inspektiounsmethod. |
| Material | Resin Grad, Faarf, Zousätz a proposéiert regrind oder PCR Inhalt. |
| Produktioun Plang | Erfuerderlech akzeptéiert Ausgab, Verréckelung, Produktmix a geplangte Wiessel. |
| Qualitéit Ufuerderunge | Kritesch Maueren, Dimensiounen, Erscheinung an applicabel Package Tester. |
Vun der Maschinnebausäit ass d'nëtzlech Fro ob een ausgemaache Setup all dës Ufuerderungen zesummen erfëllt. E Keefer kann d'Erscheinung vun der Fläsch stëmmen, während d'Füllteam nach ëmmer eng aner Hals Héicht brauch. Dat Thema fréi ze léisen hält et aus der Ausrüstungsakzeptanzstadium.
Fir eng bestehend Fläsch, schéckt seng aktuell Zeechnung Revisioun a representativ Echantillon zesummen. Erkläert all bekannte Problem, wéi zB schwiereg Kappen oder e schwaache Buedemnaht. D'Zil ass déi richteg Features ze erhaalen wärend dem Fournisseur e klore Problem gëtt fir ze léisen.
Kinggle'sextrusion Schlag Schimmel Design Guideverbënnt dës Produktinputen an d'Schimmel, Pinch-Off, Killmëttel a Maschinnschnëttplazen. Halt dat Zeechnungspaket un der Zitat verbonnen, sou datt spéider Konfiguratiounsännerungen eng sichtbar Referenz hunn.
Spezifizéiert den HDPE Grad, net nëmmen de Polymer Numm
HDPE beschreift eng materiell Famill. Et identifizéieren net eng komplett Veraarbechtungsspezifikatioun. LyondellBasell lëscht HDPE Qualitéite fir verschidde Prozesser, dorënner Extrusiounsblowformen, Sprëtzformen a Rotatiounsformen. Eng Kaafnotiz déi nëmmen "HDPE" seet léisst den aktuellen Grad ongeléist.Quell: LyondellBasell HDPE Iwwersiicht.
Schéckt den aktuellen techneschen Dateblat vum Harzliwwerant mat der Flaschenzeechnung. Notéiert d'Gradbezeechnung an d'Testbedéngungen nieft sengem Schmelzflosswäert. Gëff de Maschinn Fournisseur déi proposéiert Faarf Masterbatch an additive Informatiounen och. Dës Input gehéieren zum Prozessplang, och wann d'Flasche einfach ausgesäit.
Fir eng Botzmëttelen oder Stot chemesche Fläsch, diskutéieren Ëmwelt- Stress knacken Resistenz mat der resin an Verpakung Équipë. ExxonMobil beschreift Ofhandlungen tëscht ESCR, Veraarbechtbarkeet, Steifheit an aner Flascheneigenschaften a sengem HDPE technesche Programm. Eng Harzwahl sollt d'Ufuerderunge vum fäerdege Package reflektéieren anstatt eng eenzeg Materialeigenschaft.Quell: ExxonMobil PE Innovation Week, HDPE Fläsch a Container Sessioun.
Regrind a Post-Consumer recycléiert Material brauchen och kloer Definitiounen. Gitt d'Quell, geplangten Undeel an Handhabungsmethod. Halt e Rekord vun der Materialbatch déi fir d'Zustimmung benotzt gëtt. Wann eng Zitat virgin Harz ugeholl, awer d'Produktioun benotzt eng aner Mëschung, duerstellt den urspréngleche Prozess net méi de komplette Produktiounsbedingung.
Eng nëtzlech Ufro freet de Fournisseur d'Material ze dokumentéieren, dat fir seng Ausgabpropositioun benotzt gëtt. Dat mécht spéider Ännerungen méi einfach ze bewäerten. Et gëtt och zwou Säiten eng gemeinsam Referenz wann Gewiicht, Erscheinung oder Prozess Stabilitéit während Inbetriebnahme Ännerungen.
D'Materialwahl an d'Maschinnwahl sollen also zesummen bewegen. Wann d'Wiel tëscht HDPE a PP nach ëmmer op ass, léist dat als éischt mat de Produktfuerderunge. DéiHDPE versus PP Verglacherkläert déi fréier Entscheedung; Dëse Guide gëtt ugeholl datt en HDPE Fläschprojet déi virgesinn Streck ass.
Vergewëssert Iech datt de Maschinnnumm de richtege Prozess beschreift
Keefer benotzen verschidden Nimm fir ähnlech Ausrüstung: HDPE Flaschenmaschinn, HDPE Flaschenblasmaschinn an HDPE Schlagformmaschinn. Dës Begrëffer hëllefen dat virgesinnt Produkt ze beschreiwen. Den Zitat muss nach ëmmer den aktuellen Formprozess an Ausrüstungsarrangement identifizéieren.
Beim Extrusiounsschlagformen bildt den Extrusiounssystem e geschmollte Röhre genannt Parison. D'Schimmel erfaasst et, d'Loft erweidert et géint de Kavitéit, an den Deel killt virun der Entfernung. Trimmen an Inspektioun preparéieren dann d'Fläsch fir seng nächst Operatioun. Kinggle erkläert d'Ausrüstungssequenz a sengerkontinuéierlech Schlag molding Maschinn Guide.
Fir d'Flasche Projeten hei diskutéiert, fänkt d'Iwwerpréiwung mat derkontinuéierlech extrusion Maschinn Gamme. Da passt d'Schimmel-a-Kapp Arrangement un den Deel. D'Präsenz vun engem Grëff, enger ongewéinlecher Schëller oder engem groussen Hals soll eng Tooling Fro ginn, anstatt ënner enger generescher Maschinnbeschreiwung ze verschwannen.
Eng Sich no enger Plastiksfläschmaschinn kann och Preform-baséiert Systemer zréckginn. Dës Resultater etabléieren keng Kompatibilitéit mat engem Extrusiounsfläschprojet. Frot ob de proposéierte System mat Harzpellets ufänkt a e Parison bildt, oder ufänkt mat enger separater Preform. Setzt d'Äntwert an der technescher Offer.
Fir déi selwecht Ursaach, wielt net Maschinnen aus engem Demonstratioun Video eleng. Identifizéieren d'Harz, d'Flaschegewiicht, d'Kapparrangement a de fäerdege Produkt gewisen. Eng Maschinn déi en anere Package formt kann seng Sequenz demonstréieren ouni den Zyklus oder d'Qualitéit ze beweisen déi fir Är Fläsch erfuerderlech ass.
Wann d'Prozesswahl oppe bleift, benotzt déi méi breetSchlag molding Maschinn Guidevirun der Spezifizéierung schmuel. Wann de Wee ausgemaach ass, soll d'Zitat de Modell, Tooling, Materialsystem an abegraff Operatiounen nennen. Dat gëtt dem Keefer eng benotzbar Ausrüstungsbeschreiwung anstatt eng Sammlung vu Sichbegrëffer.
Dräi Kinggle Referenze weisen firwat Liter nëmmen e Startpunkt sinn
D'Tabell hei drënner bréngt ausgewielte Wäerter vun dräi Kinggle Produktsäiten zesummen. Dës sinn publizéiert Maschinn Referenze, iwwerpréift 29. September 2026. Si hëllefen Écran engem Equipement Propositioun; der Fläsch an tooling verlaangen nach e Projet review.
| Verëffentlecht Feld | KGB2L | KGB5L | KGB5D |
|---|---|---|---|
| Statioun Arrangement | Single | Single | Duebel |
| Maximal Container Kapazitéit | 2 L | 5 l vun | 5 l vun |
| HDPE Schmelzkapazitéit | 30 kg/h | 55 kg/h | 80 kg/h |
| Schrauwen Duerchmiesser | 50 mm | 60 mm | 70 mm |
| Klemmkraaft | 40 kN | 65 kN | 65 kN |
| Maximal Form Gréisst, W × H | 360 × 380 mm | 410 × 450 mm | 410 × 450 mm |
| Schimmeldicke | 160 bis 300 mm | 200 bis 310 mm | 200 bis 310 mm |
| Duebel Die-Kapp Zentrum Distanz | 130 mm | 150 bis 180 mm | 150 bis 180 mm |
Quellen: déi dräi verlinkt Kinggle Produkt Säiten. Verëffentlecht Schmelzkapazitéit ass eng Material-Duerchgangsreferenz. Et ass net e garantéierte fäerdeg-Flaschen Taux. D'Stuerwe-Kapp Abstand Rei beschreift déi Configuratioun; et stellt net fest datt en duebele Kapp an all Basiszitat abegraff ass.
Vergläichen déi zwee 5 L Entréen. Souwuel publizéieren déi selwecht maximal Ofdréck Dimensiounen a clamping Kraaft. Hir Schrauwen Duerchmiesser an HDPE Schmelzkapazitéiten ënnerscheeden sech. D'Wiel vun der Duebelstatiounsplattform beinhalt also méi wéi eng aner Schimmelpositioun op eng soss identesch Spezifizéierung ze addéieren.
Fir e Keefer féiert dee Verglach zu enger praktescher Ufro: weist de proposéierte Schimmellayout a Materialbedarf Berechnung nieft dem gewielte Modell. Eng Maschinn kann den nominale Flaschevolumencheck passéieren, während de proposéierte Kavitéitslayout nach ëmmer Upassung brauch.
Déi méi kleng KGB2L Referenz huet och eng aner Tooling-Enveloppe a publizéierten Duebel-Kappabstand. Eng Fläsch gëeegent fir déi Plattform als eenzegen Deel kann eng separat Iwwerpréiwung brauchen wann de Keefer e puer Deeler pro Molding Event freet. D'Fläschvolumen eleng kann dës Fro net léisen.

Halt de Modellverglach mat dem Produkt kuerz befestegt. Wann d'Fläsch méi breed gëtt, ännert säi Gewiicht oder d'Produktiounsziel eropgeet, besicht déi betroffene Felder erëm. Dëst ass méi nëtzlech wéi déi gréisste Maschinn op der Lëscht ze wielen an unzehuelen datt all méi kleng Fläsch seng Standardkonfiguratioun passt.
Check der Ofdréck, stierwen Kapp a Statiounen op déi selwecht Zeechnen
Statiounszuel, Kappzuel a Kavitéitzuel beschreiwen verschidden Deeler vun der Produktiounsarrangement. Eng zweet Statioun stellt eng aner Schimmelpositioun. Multiple Die Outlets bidden verschidde Parisons. Schimmelhuelraim definéieren d'Produkter geformt wärend engem Schimmelevenement. D'Propositioun muss weisen wéi dës Deeler zesumme schaffen.
Kinggle'sMulti-Kapp versus Multi-Cavity Guideerkläert d'Terminologie. Benotzt et fir d'Layout Zeechnen ze liesen, frot dann no den aktuellen Outletzuel an Abstand. D'Wierder "duebel Maschinn" verloossen ze vill Plaz fir Mëssverständnis.
Start mat der kierperlecher Fit
Vergläicht d'Schimmel Dimensiounen mat der approuvéiert Maschinn Zeechnen. Ëmfaasst Montéierungsdetailer, Dicke, Ouvertureszäit a Verbindungen. Loosst d'Finale Clearance Iwwerpréiwung un d'Ausrüstung a Schimmelliwwerer; e Katalog Maximum weist net all Schlauch, passende oder bewegt Komponente.
Kappabstand ass eng separat Scheck. Verschidde schmuel Fläschen kënnen iwwer eng Schimmel passen, wou déiselwecht Zuel vu méi breede Fläschen net géifen. Frot no de Kavitéitszentren a stierwen Outlets op enger Vue. Dat léisst d'Liwweranten d'Arrangement kontrolléieren ier entweder Tooling Package verëffentlecht gëtt.
Dann iwwerpréift d'Produktiounssequenz
Wielt Statiounszuel aus der geplangter Aarbechtslaascht an dem proposéierten Zyklus. Eng duebel-Statioun Maschinn kann Ofdréck Positiounen ofwiesselnd, mä de extrusion System an downstream Equipement muss dës Sequenz ënnerstëtzen. Kinggle'sSingle- versus duebel-Statioun Verglachgëtt déi breet Konfiguratioun Diskussioun.
Bedenkt och d'Produktmix. Eng Fabréck mat widderhuelen Bestellungen fir eng Fläsch huet eng aner Zäitplang Problem vun enger Fabréck molds a Faarwen dacks änneren. Frot de Fournisseur fir z'erklären wéi eng Ausrüstung tëscht de proposéierte Produkter ännert. Halt dës Äntwert getrennt vum schnellsten Demonstratiounszyklus.
Fir eng nei Produktioun Zell, Ufro engem Layout datt souwuel d'Formatioun Equipement an der Ewechhuele Wee identifizéiert. Weist wou Fläschen a Blëtz no all Ofdréck opgemaach ginn. Eng kloer Zeechnung gëtt Akaf, Produktioun an Tooling Teams déiselwecht Arrangement fir ze iwwerpréiwen.
Connect Fläschen pro Stonn un d'Material de extruder muss Prozess
Schreift d'Produktiounsziel als akzeptéiert Fläschen pro Stonn, mat enger definéierter Miessperiod. Da schafft zréck duerch Oflehnungen, brutto geformt Material an d'Maschinnsequenz. Dëst gëtt dem Fournisseur eng Demande fir ze evaluéieren amplaz vun enger onerklärter Geschwindegkeetsufro.
Fäerdeg Fläsch Gewiicht a Brutto geformt Gewiicht sinn verschidden Inputen. D'extruder Prozesser och Material datt eraushuelbare Flash gëtt. Dat Material ze recuperéieren kann d'Materialbalance an d'Akaafskäschte beaflossen, awer et läscht net déi initial Extrusiounsaarbecht.
Illustrativ Planungsbeispill, net e Kinggle Produktiounstest
Unzehuelen en Zil vun 600 akzeptéiert Fläschen pro Stonn, eng 95% Akzeptanz Taux an 90 g vun Brutto geformt Material pro Fläsch Positioun. Ugeholl datt déi fäerdeg Fläsch 70 g waacht.
Néideg geformte Fläschen: 600 ÷ 0,95 ≈ 632 pro Stonn
Brutto Schmelzbedarf: (600 ÷ 0,95) × 0,090 ≈ 56,8 kg/h
Material an akzeptéiert Fläschen: 600 × 0,070 = 42,0 kg / h
D'Differenz ëmfaasst Material ausserhalb der akzeptéiert fäerdeg Fläschen. Et ass keng Berechnung vu permanente Materialverloscht oder d'Quantitéit u virgin Harz fir ze kafen.
Dës Viraussetzungen produzéieren Brutto Schmelzfuerderung iwwer dem KGB5L publizéiert 55 kg / h Referenz. Dat ass e Grond fir d'Propositioun nach eng Kéier ze iwwerpréiwen. D'KGB5D publizéiert 80 kg / h kläert dëse virleefegen Mass-Flow Verglach, awer e Flascheversuch muss nach ëmmer Zykluszäit, Qualitéit an Downstream Kapazitéit etabléieren.
Maacht dee Verglach net zu engem Versprieche vu 600 gutt Fläschen pro Stonn. D'Beispill ass eng Duerchmusterungsberechnung mat ugehollen Inputen. Tatsächlech Produktioun erfuerdert de genehmegt Harz, Schimmel, Gewiicht, Killkonditiounen a Maschinnkonfiguratioun.
Staat wéi Arrêten am Ausgangsrekord gehandhabt ginn. E stabile Laafintervall an eng komplett Verréckelung si verschidde Miessfenster. Wann de Client brauch eng Verréckelung Engagement, och der ausgemaach Behandlung vun Startup, Inspektioun, geplangt Pausen an changeovers.
Dem Kinggle seng Produkttabelle markéieren hir Geschwindegkeetsreferenz als dréchen Zyklus. Notéiert dëse Label präzis a frot eng separat akzeptéiert Ausgabpropositioun fir Är Fläsch. De Keefer soll fäeg sinn dat zitéiert Resultat zréck op e Prozessbedingung an eng Zielmethod ze verfollegen.
D'Flasche muss um Hals, Mauer a Base passéieren
Eng nëtzlech Genehmegungsprobe representéiert de Package deen de Client ausfëllt a verschéckt. Start mat der Fläsch a seng virgesinn Zoumaache zesummen. Frot d'Verpackungsteam fir d'Versiegelungsfeatures, Dimensiounen an Testmethoden z'identifizéieren déi d'Akzeptanz entscheeden.
Fir den Hals, beinhalt d'Finish Zeechnen an d'approuvéiert Cap, Pompel oder aner Zoumaache. Notéiert wéi eng Miessunge oder Miessunge d'Resultat iwwerpréiwen. Eng visuell Inspektioun vum Flaschenkierper kann net beäntweren ob d'Zoumaache Interface seng Zeechnung entsprécht.
Fir d'Mauer, definéiert d'Plazen déi wichteg sinn a wéi se gemooss ginn. Duerchschnëtt Fläschgewiicht ass hëllefräich fir d'Produktiounskontroll, awer et lokaliséiert d'Material net am Deel. Eng ausgemaach Mauer Kaart mécht d'Schëller, Grëff Regioun an Basis méi einfach während engem Prozess ze diskutéieren.
Déiparison programméiere an Mauer-deck Guideerkläert wéi Profilkontrolle mat Materialverdeelung bezitt. Benotzt dës Diskussioun fir dat erfuerdert Resultat ze definéieren. D'Zuel vun de Kontrollpunkte eleng ass keen Ersatz fir gemoossene Fläschen.
Op der Basis, averstanen op déi entspriechend Naht, stänneg Uewerfläch an Erscheinungskontrollen. Gitt all erfuerderlech Leck, Drop oder Top-Laast Testen am Akzeptanzplang mat senger Method a Critèren. Déi applicabel Ufuerderunge kommen aus der Benotzung vum Package an der Clientspezifizéierung.
Huelt Proben op eng Manéier déi hir Hierkonft siichtbar hält. Identifizéieren d'Kavitéit an d'Gare, notéiert d'Astellungen a bewahrt d'Materialbatchdetailer. Wann e Resultat tëscht Positiounen ënnerscheet, kann d'Team et dann op e spezifeschen Deel vum Setup verfollegen.
Halt guttgeheescht Proben an Inspektiounsrecords mat der definitiver Zeechnungsrevisioun. Si ginn d'Commissioning Teams eppes méi präzis wéi eng Foto fir ze reproduzéieren. DéiMaschinn Fabréck Akzeptanz Test Guidebitt e Kader fir de Laf an d'Beweiser hannert Akzeptanz ze dokumentéieren.
Ufro eng Fläsch Produktioun Zell mat engem definéiert Ëmfang
Eng Basismaschinn Zitat kann e puer Projetsartikelen ausserhalb vum Präis hannerloossen. Frot de Fournisseur déi abegraff Schimmel z'identifizéieren, Kapp Tooling, Materialhandhabung an Downstream Operatiounen. Setzt Keefer geliwwert Ausrüstung op déiselwecht Lëscht sou datt d'Installatiounsteam déi voll Grenz gesinn.
Kontrolléiert d'Loft- a Waasserfuerderunge géint déi proposéiert Konfiguratioun. Notéiert déi erfuerderlech Versuergungsbedéngungen a Verbindungsplazen an de Projetsdokumenter. Kinggle'sUtility an Fabréck Layout Guidedeckt d'Informatioun néideg fir Site Virbereedung.
Entscheede wou Trimmen a Lecktesten geschéien. Erkläert wéi Flaschen d'Füll- oder Verpackungsoperatioun erreechen, a wéi verworf Deeler d'Linn verloossen. Wann eng automatesch Funktioun gefrot gëtt, frot de Fournisseur d'Ausrüstung ze nennen déi se ausféiert a seng Interface mat der Formmaschinn.
Benotzt déi folgend Sequenz fir eng Ufro fir Zitat ze preparéieren. All Schrëtt produzéiert eppes wat de Fournisseur kann iwwerpréiwen, anstatt eng allgemeng Präferenz fir eng séier oder vollautomatesch Maschinn.
- Befestegt d'Flasche an d'Zeechnungen, oder schéckt kloer identifizéiert Proben.
- Lëscht de Harzgrad, fäerdeg Gewiicht a proposéiert Materialmëschung.
- Setzt dat akzeptéiert Ausgabziel an erklärt d'Verschiebung an d'Produktännerungsplang.
- Beschreift bestehend Schimmel, Hëllefsmëttel a Fabrikservicer déi déi nei Ausrüstung benotze muss.
- Definéiert déi erfuerderlech Inspektioun, Testrecords an Ausrüstung abegraff an der Liwwerung.
Frot déi technesch Offer fir all Element ze beäntweren. Et soll de proposéierte Modell an Tooling Layout identifizéieren, dann erklären d'Konditiounen hannert senger Produktioun Propositioun. All oppen Input soll siichtbar bleiwen bis et ausgemaach ass.
Fir e Projet mat verschiddene Fläschen, schéckt déi ganz Palette am Ufank un. Markéiert wéi ee Produkt am meeschten leeft a wat de gréisste Toolingfuerderung stellt. Dëst hëlleft dem Fournisseur de Produktiounsplang niewent der Ausrüstungsenveloppe ze iwwerpréiwen.
Planung eng HDPE Fläsch Linn?
Schéckt Kinggle Är Fläsch Zeechnen a Produktiounsziel.Gitt d'Harzgrad, d'Verschlussdetailer an all existent Schimmelinformatioun mat. Dës Inputen ënnerstëtzen eng Konfiguratiounsiwwerpréiwung an eng Zitat verbonne mat Ärem aktuellen Produkt.
Oft gestallte Froen
Wéi eng Maschinn soll ech fir HDPE Fläschen berücksichtegen?
Fir en Extrusiounsfläschprojet, fänkt mat enger kontinuéierlecher Extrusiounsblowformmaschinn un an iwwerpréift d'Flaschenzeechnung, Harz, Schimmel an erfuerderlech Ausgang zesummen. Kinggle's KGB2L, KGB5L an KGB5D bidden kleng Container Referenzpunkten. Finale Auswiel hänkt vun der guttgeheescht Tooling a Produktiounsbedéngungen of.
Kann eng 5 L Schlagformmaschinn méi kleng Flaschen produzéieren?
Méiglech, wann d'Schimmel, d'Tooling, d'Distanz an d'Entfernungsarrangement dës Fläschen passen. Maximal Containerkapazitéit definéiert net all kompatibel Produkt. Schéckt déi méi kleng Flaschen Zeechnungen a Produktiounsziler, frot dann de Liwwerant fir déi komplett Konfiguratioun fir all Produkt ze bestätegen.
Braucht eng duebel-Statioun Maschinn eng duebel stierwen Kapp?
Nee Statiounen sinn Schimmel Positiounen, iwwerdeems stierwen Auswee bestëmmen wéivill parisons op engem molding Event geliwwert ginn. En Zitat soll béid separat identifizéieren. Préift de proposéierte Kavitéitslayout, d'Distanzkappabstand a Schimmelsetze ier Dir zwee Maschinnoffer vergläicht.
Wéi vill HDPE Fläschen kann d'Maschinn pro Stonn maachen?
D'Äntwert hänkt vun der Fläsch, Brutto geformt Gewiicht, Material, Tooling, Zyklus an Akzeptanzkriterien of. Spezifizéieren d'Zil als akzeptéiert Fläschen pro Stonn ënner ausgemaach Konditiounen. Benotzt publizéiert Schmelzkapazitéit fir eng initial Material-Nofro-Check, kontrolléiert dann de fäerdege Fläschenrate am Prozess.
Kann d'Maschinn recycléiertem HDPE lafen?
Bestätegt déi aktuell Materialquell a virgesinn Mëschung mam Fournisseur. Gitt dat Material an de Prozess a bewäerten déi resultéierend Fläschen géint déi genehmegt Ufuerderungen. Eng generesch HDPE Maschinnbeschreiwung etabléiert net en akzeptable Prozentsaz vun recycléiertem Inhalt fir all Package.
Wéi eng Informatioun ass gebraucht fir eng HDPE Flaschenmaschinn Zitat?
Gitt Flaschen- a Zoumaache Zeechnungen, Harzgrad, Zilgewiicht, akzeptéiert Ausgangsfuerderung a Produktännerungsplang. Füügt existent Schimmeldetailer, Site Utilities an déi erfuerderlech Downstream Ausrüstung. Averstanen iwwer d'Prouf- an d'Inspektiounskriterien sou datt d'Zitat e Produktiounsresultat beschreift dat béid Säiten evaluéiere kënnen.
Maschinn Referenze Link op Kinggle publizéiert Produit Säiten. Dat numerescht Produktiounsbeispill benotzt uginn Viraussetzungen an ass net e gemoossene Maschinnresultat. Fir eng spezifesch Uerdnung, benotzt déi ausgemaach technesch Spezifizéierung, Tooling Zeechnungen an Akzeptanz records.