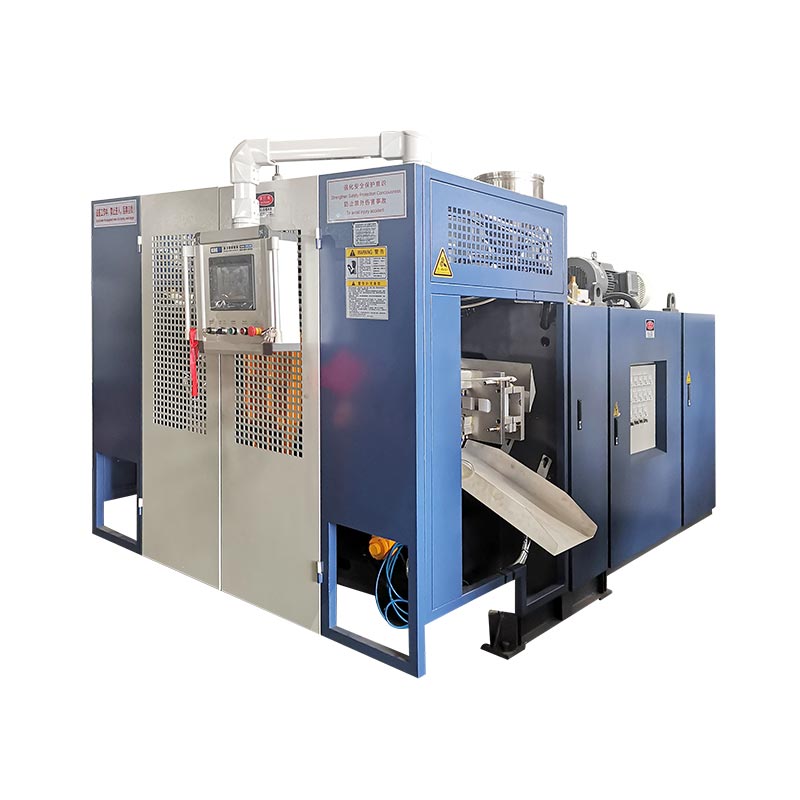
Eng 1000L IBC Schlagformmaschinn bildt de Plastiks banneschten Behälter. Et beweist net de komplette IBC vu sech selwer. Wielt an akzeptéiert d'Maschinn géint déi guttgeheescht bannescht Fläsch, Käfeg, Palette, Zoumaache, Materialsystem, Schimmel, Downstream Assemblée an erfuerderlech Paketester.
Grouss Kapazitéit mécht en IBC-Projet wéi eng Maschinngréisst Übung. Déi schwiereg Aarbecht setzt op den Interfaces. Déi iewescht Ouverture muss der Zoumaache treffen. Den ënneschten Outlet muss de Ventil an de Käfeg Zougang treffen. De geformte Kierper muss richteg op der Palette sëtzen. De Käfeg muss den banneschten Behälter schützen ouni schiedleche Kontakt ze kreéieren.
Dëse Guide verwandelt dës Schnëttplazen a Maschinneinputen a Fabréckstestbeweiser. Et benotzt dem Kinggle seng aktuell 1000L IBC Plattform als publizéiert Ausrüstungsreferenz.

D'Produkt ass ee versammelt System
Déi bannenzeg Fläsch passt op de Käfeg, Palette, Ventil a Füllverbindung.
De Kapp, de Parisonprofil, d'Schimmel an d'Kühlen maachen déi guttgeheescht Mauerkaart.
Take-out, Trimmen, Assemblée an Testen erhalen déi erfuerderlech akzeptéiert Ausgab.
De Prozess verbënnt all akzeptéiert Eenheet mat Material, Astellungen, Miessungen an Testresultater.
KGB1000L-IBC Fotoen, iwwerdeems seng Spezifizéierung Dësch benotztKGS1000L-IBC Fotoen. D'Dréchenzyklus Rei weist och150 l, wat net e benotzbaren Taux ass. Dësen Artikel nennt d'Ausrüstung d'Kinggle 1000L IBC Plattform bis d'Live Säit an d'Zitat eng bestätegt Modellcode an Ausgangseenheet benotzen.Definéiert wat d'1000L IBC Schlagformmaschinn liwwert
D'Blow molding Maschinn mécht de Plastik Kierper. An der IBC Terminologie gëtt dee Kierper dacks déi bannenzeg Fläsch, banneschten Container, Liner oder banneschten Behälter genannt. Sich Sprooch variéiert vum Maart. Den techneschen Accord soll ee kontrolléiert Begrëff benotzen.
E komplette Komposit IBC enthält méi wéi dee geformte Kierper. Déi baussenzeg Struktur kann e Metallkäfeg an eng Palette enthalen. Zoumaache, Dichtungen, en ënneschten Entladungsventil, Etiketten an Identifikatiounsmarken kompletéiere de Package. Montageausrüstung an Teststatiounen kënnen ausserhalb vun der Formzelle sëtzen.
D'Ënnerscheedung huet e prakteschen Effekt. D'Maschinn Fournisseur kann de molding Prozess beweisen an d'Dimensioune abegraff am ausgemaach Prozess. De komplette IBC Besëtzer muss beweisen datt all geliwwert Komponenten zesumme schaffen. Wann de Käfeg, Palette oder Ventil vun engem anere Fournisseur kënnt, brauch de Keefer Interface Kontroll iwwer Firmen.
Aktuell USA Reegele ginn e kloert Beispill.49 CFR 178.707beschreift e Composite IBC als eng steiwe Bausseverpackung déi e Plastiks banneschten Behälter ëmschléit. Et seet datt den banneschten Behälter an de baussenzege Verpackung en integralen Package bilden. Et seet och datt den banneschten Behälter net geduecht ass fir seng Behälterfunktioun ouni déi baussenzeg Verpackung auszeféieren.
Dës Regel ass Maartspezifesch, awer d'Ingenieurcourse reest gutt. Akzeptéiert net déi bannenzeg Fläsch isoléiert wann de kommerziellen Produkt e versammelt IBC ass. Bréngt d'Produktiounskäschte, Palette, Top Zoumaache, Ventil a Dichtungen an de Qualifikatiounsplang.
Den Devis soll d'Maschinn-Liwwerant Grenz uginn. Nennt déi geliwwert Schimmel, Roboter, Deflashing, Leck Tester, Fërderer a Montage Tooling. Mark all Keefer geliwwert Komponente a Servicer. Eng faarweg Grenz Zeechnen ass méi nëtzlech wéi eng laang Lëscht vun "Standard Accessoiren."
Kontrolléiert déi bannenzeg Fläsch, Käfeg, Palette a Ventil op enger Zeechnung
Déi bannenzeg Fläsch Zeechnen sollt net op seng baussenzeg Dimensiounen ophalen. Et muss weisen wéi d'Fläsch de Rescht vun der IBC entsprécht. Baut eng Interface Kontroll Zeechnung mat Referenzen op déi guttgeheescht Komponent Zeechnungen.
Start uewen. Notéiert d'Füllöffnung, de Fuedem oder d'Verschlussinterface, d'Versiegelungsgesiicht, d'Cap Clearance an den Cage Zougang. Füügt déi iewescht Uewerfläch Héicht relativ zum Käfeg. Eng Zoumaache kann seng eege Jauge treffen, awer schwéier ze installéieren wann déi bannenzeg Fläsch ze héich oder ze niddreg ass.
Gitt op den ënneschten Outlet. Weist d'Ausgangszentrallinn, Wénkel, Ënnerstëtzung, Ventilverbindung a Spillraum duerch de Käfeg. Gitt d'Palette Bezéiung mat. Déi waarm Fläsch kann d'Form während der Ofkillung änneren, also moosst d'Interface no der ausgemaacher Konditiounsperiod.
Kaart de Käfeg Kontakter. Mark Eckradius, Panelzonen an all lokal Ënnerstëtzer. De Kontakt kann änneren wann déi gefëllt Eenheet gehandhabt oder gestapelt gëtt. Déi bannenzeg Fläsch soll sëtzen wou den Design erwaart datt se sëtzt. Et sollt net op eng zoufälleg Bulge fir Ënnerstëtzung vertrauen.
| Interface | Kontrolléiert Beweiser | Maschinn oder Schimmel Entscheedung |
|---|---|---|
| Top Ouverture an Zoumaache | Fäerdeg Zeechnen, Gesiicht Versiegelung, Jauge an Cap Clearance | Hals Tooling, Schlagarrangement, Ofkillung an Trimmen |
| Bottom Outlet a Ventil | Centerline, Wénkel, Ënnerstëtzung, Dichtung a Käfeg Zougang | Schimmel Insert, lokal Wandprofil, Ofkillung a Veraarbechtung |
| Baussent Käfig | Intern Enveloppe, Schinneplazen a Flaschenkontaktzonen | Fläsch Geometrie, Mauer Kaart an Fräisetzung Zoustand |
| Palette oder Basis | Locator Geometrie, Ënnerstëtzung Uewerfläch an Ëmgank Spillraum | Basis Form Form, Take-out Ënnerstëtzung a Post-Kühlen Armature |
| Label a Marquage Beräicher | Flaachheet, Positioun an erfuerderlech Identifikatioun | Schimmel Uewerfläch, Mauer Profil an downstream Ëmgank |
Nummer all Interface. Benotzen déi selwecht Zuelen am Ofdréck Zeechnen, Inspektioun plangen an Fabréck Prozess Rapport. Wann eng Dimensioun feelt, kann d'Team et op Tooling, Ofkillung, Ewechhuele oder Montage verfollegen ouni ze streiden iwwer wéi eng Zeechnungskontrollen.
Kinggle'sVerkafsprozessfreet fir Produktfotoen, Zeechnungen, Gewiicht, Gréisst, Material, Dicke, Ausgang a chemesch Resistenz. Fir en IBC-Projet, füügt de Käfeg, Palette, Ventil an Zoumaache Zeechnungen un dee Package.
Liest déi publizéiert 1000L Maschinn Enveloppe ouni ze iwwerliesen
Kinggle's1000L IBC Produit Säitstellt de Verglach Enveloppe. Et stellt eng 1000 L maximal Container Klass, eng 55 t Maschinn an engem 9,5 x 5,1 x 6,5 m Maschinn Gréisst. De finalen Layout brauch nach ëmmer Zougang, Ënnerhalt an Hëllefsraum.
Den ëffentleche Spanntabel weist 1000 kN, e 1800 x 1600 mm Platen an eng maximal Formgréisst vun 1600 x 1500 mm. Et gëtt eng Schimmeldicke vun 1200 bis 1400 mm. Dës Figuren ënnerstëtzen eng fréi Schimmel-Fit Bewäertung. Si ersetzen net déi komplett Schimmelversammlung Zeechnen.
D'Extrusiounssektioun lëscht zwee 100 mm Schrauwen mat 32 L / D Verhältnisser. Verëffentlecht HDPE Schmelzkapazitéit ass 180 kg / h pro Schraube. De Stierfkapp Sektioun listet e 45 L Akkumulator an eng 33 kg PE Akkumulator-Gewiicht Referenz.
| Verëffentlecht Element | Websäit Wäert | Néideg Projet kontrolléieren |
|---|---|---|
| Container Klass | 1000 L | Genehmegt banneschten Fläsch, Brutto Schoss, Ofdréck an Ewechhuele Wee |
| Maschinn Gréisst a Gewiicht | 9,5 x 5,1 x 6,5 m; 55t vun | Finale GA Zeechnen, Fondatioun, Transport Spalt an Ophiewe plangen |
| Klemmkraaft | 1000 kN | Projizéiert Gebitt, Schlagdrock, Pinch-Off a Margin |
| Maximal Ofdréck Gréisst | 1600 x 1500 mm | Voll Schimmel, Manifolds, Schlauch, bewegt Deeler a Roboter Clearance |
| Schimmeldicke | 1200 bis 1400 mm | Zougemaach Stack an Platen Interface |
| Schrauwen | 100 mm x 2; 32 L/D | Schichtstruktur, Harzgraden an tatsächlech bestallt Schmelzwee |
| Verëffentlecht HDPE Schmelze Kapazitéit | 180 kg/h x 2 | Stabil Erhuelung mat der approuvéierter Formuléierung |
| Akkumulator Referenze | 45 l; 33 kg PE | Brutto Parison Mass, Reserve, resin Basis a Profil |
| Bléien Loft | 0,8 MPa; 2 m³/min | Peak Flux, Receiver, Loftqualitéit an Drock op der Maschinn |
| Ofkillt Waasser | 0,3 MPa; 120 l/min | Temperatur, Hëtztbelaaschtung, Waasserqualitéit a Circuitbalance |
| Verëffentlecht Muecht Referenz | 110 bis 150 kW Moyenne | Miessgrenz, Produkt, Astellungen an akzeptéiert Ausgang |
D'Dréchenzyklus vun der Säit weist de Moment150 l. Liter sinn net engem Zyklus Taux. Maacht dës Rei net an 150 Stécker pro Stonn oder eng aner Ausgangsfuerderung. Frot de Kinggle fir déi virgesinn Zuel an Eenheet am Zitat ze bestätegen.
All Zeil äntwert eng schmuel Fro. Eng maximal Ofdréck Breet beweist net Roboter Minnen. Eng Akkumulatormass beweist net dat fäerdegt banneschten Flaschegewiicht. Eng Schmelzkapazitéit Figur entsprécht net akzeptéiert Ausgang. Connectéiert d'Reihen duerch de genehmegt Produkt a Testplang.
Frot och de verbonne-Laascht Zäitplang. Motor- an Heizungsreihen beschreiwen grouss Komponenten, awer déi lescht installéiert Laascht kann och Kontrollen, Pompelen, Roboter, Materialhandhabung an bestallt Hëllefsmëttel enthalen.
Baut d'Akkumulatorentscheedung aus engem gemoossene Massebalance
Déi fäerdeg Bannenfläsch ass nëmmen en Deel vun all Schéiss. D'Paris formt och Top Flash, ënnen Schwänz, Outlet Trimm an aner Prozessschrott. Den Akkumulator muss d'ganz Parison ënner der guttgeheescht Materialbasis liwweren.
Weien eng bekannt Produktioun Prouf wann een existéiert. Ewechzehuelen Zoumaache, Ventile an all separat montéiert Deeler. Dann waacht oder schätzt all Trimmstroum. Halt d'Schätzung verbonne mat der proposéierter Schimmel a Prise Design.
fäerdeg Bannenbehälter + Top Flash + ënnen Schwänz + Outlet Trim + aner geformt Schrott
Vergläichen dëst Resultat mat der publizéiert 33 kg PE Akkumulator-Gewiicht Referenz. Vergläicht net fäerdeg Gewiicht eleng. De Projet brauch och Operatiounsreserven. Déi gewielte Harz, Faarf a Schichtarrangement kënnen d'nëtzlech Massbasis änneren.
Volume erstellt eng aner Scheck. D'Säit weist e 45 L Akkumulator. D'Relatioun tëscht Volumen a Mass hänkt vun der aktueller Schmelz an der Definitioun vum Hiersteller of. Konvertéiert net 45 L direkt an e fäerdegt Produktgewiicht ouni d'Berechnung vum Fournisseur.
Akkumulator Entladungszäit ass wichteg, well e laange, schwéiere Parison ka réckelen. De Kapp muss de programméierte Parison liwweren ier d'Schwéierkraaft d'Mauerverdeelung iwwer Kontroll verännert. Notéiert d'Entladungsfenster, d'Schmelzbedingung an d'Stuerwe-Spaltprofil wärend dem Prozess.
Erhuelung ass och wichteg. Déi zwee Extruder mussen den nächste Schoss am Produktiounszyklus virbereeden. Vergläicht gemoossene Erhuelungszäit mat Ofkillung a Downstream Aarbecht. Eng héich Katalog Schmelzquote kann net hëllefen wann de guttgeheescht Materialsystem lues erholl oder d'Downstream Zelle scho voll ass.
Benotzt d'Massrekord mat Kinggle'sparison programméiere Guide. Mass seet Iech wéi vill Material an d'Schimmel erakomm ass. D'Mauerkaart weist wou dat Material higaang ass.
Gitt all Layer eng schrëftlech Aarbecht ier Dir zwee Extruder bestellt
D'Produkt Säit beschreift Multi-Layer Produktioun a lëscht zwee Extruder. Dat ass Beweis vun enger Multi-Stream Plattform. Et ass net eng komplett Layer Spezifizéierung.
Schreift d'Funktioun vun all Layer. Eng Schicht kann déi kontrolléiert Kontaktfläch ubidden. En aneren kann guttgeheescht am Prozess nei Grind droen. Faarf oder UV Schutz kann an engem definéierte Stroum sëtzen. De genauen Design hänkt vum Produkt, Inhalt, Maart an approuvéierten Testprogramm of.
Dann definéieren déi erlaabt Materialien. Numm resin Qualitéiten, masterbatch, Zousätz an regrind Quell. Notéiert ob d'Regrind nëmmen aus dem selwechte Fabrikatiounsprozess kënnt. Benotzt net d'Wuert "recycléiert" als Ersatz fir eng kontrolléiert Materialspezifizéierung.
Aktuell Ufuerderunge vun den USA illustréieren firwat dëst wichteg ass. Sektioun 178.707 erfuerdert bekannte Plastikspesifikatioune fir Composite IBC Bannenbehälter. Et beschränkt och benotzt Material ausser wann et guttgeheescht ass, wärend d'Produktiounsreschter oder d'Remolerei vum selwechte Fabrikatiounsprozess ënner de uginnene Bedéngungen erlaabt. Aner Mäert kënne verschidde Regele gëllen.
Layer Verhältnis brauch en Zil an en Aarbechtsberäich. Staat wéi de Verhältnis agestallt gëtt a kontrolléiert. Gravimetresch Feed records, Extruder Output Kontrollen oder destruktiv Sektiounsanalyse kënnen de Kontrollplang ënnerstëtzen. Wielt d'Method virum Fabrécksprozess.
De Kapp Zeechnen soll de Schmelzwee weisen. Identifizéiere wéi eng Extruder all Schicht fiddert. Notéiert d'Zuel vun de Passagen an d'Uerdnung beim Stierwen. Füügt Spülen a Material-Ännerung Prozeduren. Wann de Projet souwuel Single-Layer a Multi-Layer Produkter lafen wäert, definéiert d'Konversiounsprozedur a seng Akzeptanzcheck.
Maschinn Beschreiwung
Zwee publizéiert 100 mm Schrauwen an eng Multi-Layer Ausso weisen d'Plattform Richtung. Si definéieren net déi bestallt Layerfunktiounen oder Verhältnisser.
Projet Spezifizéierung
E Schichtdiagramm nennt all Materialstroum, Funktioun, Zilverhältnis, erlaabt Beräich, Verifizéierungsmethod an Ännerungskontrollregel.
Verspriechen net méi niddereg Käschten oder méi laang Liewensdauer vu Multi-Layer Konstruktioun ouni déi guttgeheescht Formel an Testbeweiser. Dës Resultater hänke vun de gewielte Materialien, Verdeelung a fäerdeg IBC Design of.
Check der Ofdréck, clamp an parison Wee als ee mechanesch System
Eng 1000L Schimmel besetzt méi wéi eng Katalogbreet an Héicht. Et enthält Killmanifolden, Schlauchen, Hals Tooling, Outlet Inserts, Prise Beräicher, Hebepunkten an all bewegt Detailer. De Roboter an d'waarm bannenzeg Fläsch brauche e kloeren Entfernungswee.
Overlay déi komplett Schimmel Zeechnen op der Platen Zeechnen. Iwwerpréift Krawatten, Spannzentrum, Schlaghardware a Serviceverbindungen. Iwwerpréift déi zouene Dicke an d'Ouverturesequenz. Eng Schimmel kann tëscht de Placken passen an ëmmer nach e Schlauch oder Roboterbewegung blockéieren.
Clamp Auswiel soll projizéiert Fläch a Schlagdrock benotzen. Déi publizéiert 1000 kN ass eng Maschinn Säit Referenz. Frot de Projet Berechnung. Ëmfaasst Prise-off Kräften an eng uginn Marge. Grouss flaach Paneele kënnen en usprochsvollen projizéierten Gebitt produzéieren, och wann déi bannenzeg Fläsch liicht ass fir säi Volumen.
De Paräiswee brauch gläich Opmierksamkeet. Bestätegt d'Mëttlinn, d'Entladungslängt, d'Schimmelfang an d'Schlussequenz. Eng laang Parison ka schwéngen oder strecken ier se gefaange ginn. De Profil muss d'Schëller, d'Ecken, d'Outletzone an d'Basis berücksichtegen.
Pinch Beräicher brauchen genuch Material fir Schweess, awer iwwerschësseg Material erhéicht Trimm a Killmëttel. Den Outlet Insert brauch lokal Kontroll. Déi iewescht Ouverture brauch eng stabil Geometrie fir seng Zoumaache. Dës Fonctiounen gehéieren op der nummeréiert Mauer Kaart.
Venting an Surface Finish beaflossen d'Verëffentlechung an d'Erscheinung. De Käfeg kann e puer Paneele verstoppen, awer et kann net e geformte Defekt reparéieren. Iwwerpréift all Kontakt- a Labelberäich dat funktionell bleift no der Montage.
Kinggle'sSchimmel Design Guidedeckt fit, pinch-off, venting a kille. Benotzt et mat der leschter Versammlungszeechnung, net als generesch Schimmelchecklëscht.
Genehmegt d'Schimmel nëmmen nodeems de Maschinnliwwerer, Schimmelbauer, Käfegliwwerer an IBC Besëtzer iwwer Interfaces averstane sinn. Notéiert all guttgeheescht Zeechnungsrevisioun am Akafsdatei.
Schützt d'IBC Geometrie duerch Ofkillung, Entfernung a Konditioun
Grouss Flächen fuere weider no der Schimmel op. Déi bannenzeg Fläsch ka bei der Verëffentlechung akzeptabel ausgesinn an drift wärend se ofkillt. Dës Bewegung kann d'Zoumaache Héicht, Ventilpositioun oder Käfegkontakt änneren.
Design Killkreesser ronderëm thermesch Zonen. Schëlleren, Ecker, Hals, Outlet Inserts a Basisstützen kënnen ënnerschiddlech Flux brauchen. Numm all Circuit op der Ofdréck Zeechnen. Füügt Zil-Inlettemperatur a Flow. Eng eenzeg Drockliesung kann net equilibréiert Ofkillung beweisen.
Mooss Versuergungs- a Retourbedéngungen während dem Prozess. Kontrolléiert de Flux op all Circuit wou de System et erlaabt. Rekord Ofdréck Temperatur op ausgemaach Plazen. Wann eng Zone waarm bleift, verstoppt se net andeems Dir de ganzen Zyklus verlängert ouni de Circuit z'ënnersichen.
Take-out Ënnerstëtzung ass Deel vun Ofkillung. Definéiert wou de Roboter gräift a wou d'Fläsch landen. E waarme Panel kann ënner engem schmuele Gripper oder Fërderbunn verformen. Den ënneschten Outlet muss Impakt vermeiden. D'Basis soll ënnerstëtzt bleiwen, während den Deel d'Handhabungsstäerkt erreecht.
Setzt eng Konditiounszäit virum Dimensiounskontrollen. Staat den Ëmfeld wann et wichteg ass. Benotzt deeselwechten Timing fir Probeproben a Produktiounsinspektioun. Eng Fläsch waarm ze moossen an eng aner kal schaaft Kaméidi, dee wéi Prozessdrift ausgesäit.
D'Produkt Säit weist 0,3 MPa an 120 L / min als Kältewaasser Referenzen. Dës Zuelen hëllefen d'Verbindung ze plangen. Si spezifizéieren net d'Waassertemperatur oder d'total Hëtztentfernungskapazitéit. Frot fir d'Maschinn a Schimmel Hëtzt Luede.
Verfollegt Ofkillungszäit géint Qualitéit. Kinggle'sZyklus-Zäit Guidetrennt Killmëttel, Erhuelung an Ëmgank. Dat nëtzlecht Zil ass de kürzeste stabile Zyklus deen dem dimensionalen a funktionnelle Plang entsprécht.
Beweist d'geformte Fläsch géint d'Produktiounskäschte, Palette a Ventildeeler
Benotzt Produktiounsintentiounskomponenten während der Qualifikatioun. Prototyp Käfeg oder handmodifizéiert Palette kënnen Interface Feeler verstoppen. Notéiert de Fournisseur, d'Deelnummer an d'Revisioun fir all Montagekomponent.
Fänkt mat engem dréchene Fit un. Setzt déi konditionéiert bannescht Fläsch an de Käfeg a Palette. Iwwerpréift de Locatorkontakt, d'Panelofstand, den Ueweröffnungszougang an d'Ausgangspositioun. Installéiert de Ventil an d'Top-Verschluss mat de definéierten Tools an Dréimomentmethod wou zoutreffend.
Mooss de versammelt Eenheet op den Schnëttplazen. Widderhuelen net all geformt Dimensioun. Fokusséiert op wat d'Füllung, Entladung, Handhabung, Stacking an Testpräparatioun kontrolléiert. Benotzt Go oder No-Go gauges wou se Bedreiwer Uerteel reduzéieren.
Kontrolléiert de Kontakt nom Ëmgank. Lift oder réckelt d'Eenheet mat der approuvéierter Method. Kuckt no neie Marken, lokalen Drockpunkten oder Bewegung. Déi bannenzeg Fläsch an de Käfeg solle funktionnéieren wéi den Design virgesinn ass, net nëmme passen wann se stationär sinn.
| Assemblée kontrolléieren | Wat opzehuelen | Méiglech Prozess Verbindung |
|---|---|---|
| Cage Aféierung | Clearance, Interferenz, Orientéierung an Aféierungsmethod | Kierper Dimensiounen, Ofkillung, Take-Out Deformatioun |
| Palette Sëtzen | Ënnerstëtzung Kontakt, rocking, Locator fit an Outlet Héicht | Base Form, Ofkillung Ënnerstëtzung a Schimmel Insert |
| Top Zoumaache | Jauge Resultat, Dichtung Gesiicht an installéiert Héicht | Hals Tooling, Trimmen, Schrumpfung an Handhabung |
| Ënnen Ventil | Centerline, Wénkel, Dichtungszoustand an Cage Zougang | Outlet Insert, Wandverdeelung an Ofschloss |
| Ofgeschloss Eenheet | Identifikatioun, visuellen Zoustand an tracéierbar Komponentversioune | Assemblée Kontrollen an Finale Inspektioun |
Leck Tester sollen e genehmegt Setup benotzen. Definéieren déi Komponente installéiert sinn, d'Testmedium, Drock oder Vakuum, Stabiliséierung, Dauer a Refusregel. D'Methode muss dem applicabele Produktprogramm passen. E séiere Buttek-Buedemcheck ersetzt net automatesch e formellen Test.
Behalen eng guttgeheescht Versammlung als Grenzprobe. Foto d'Interfaces. Späichert déi geformt Rezept, Materiallot, Käfegrevisioun, Paletterevisioun, Ventil- a Zoumaachedaten mat der Probe Rekord.
Trennt d'Maschinn FAT vun der kompletter IBC Design-Typ Genehmegung
De Fabrik Akzeptanztest beweist déi bestallt Formzelle géint dat ausgemaach Produkt a Konditioune. Et gëtt keng Genehmegung fir all versammelt IBC, Füllstoff oder Maart.
DéiUNECE UNO Model Reglementer Rev. 24ass déi aktuell 2025 global Referenzpublikatioun. Säin Kapitel 6.5 adresséiert IBC Konstruktioun an Testen. National a modal Reegele kënnen eng spezifesch Editioun adoptéieren oder Ufuerderunge bäidroen. Bestätegt déi applicabel Autoritéit a qualifizéiert Testroute ier Dir de Validatiounsplang afréiert.
Fänkt net mat enger eenzeger Drop Héicht online fonnt. Den Designtyp, Material, geplangten Inhalter, Verpackungsgrupp, Virbereedung, Konditioun, Zoumaache a komplett Testsequenz beaflossen de Programm. Déi zoustänneg Autoritéit oder qualifizéiert Laboratoire soll déi erfuerderlech Beweiser definéieren.
Maschinn Qualifikatioun soll nach nëtzlech upstream Beweiser schafen. Rekord Material Spezifikatioune, Layer Arrangement, Brutto- an Nettomass, Mauer Kaart, Dimensiounen, Leck Resultat, Rezept a Komponent Versiounen. Behalen Echantillon aus der getest Lot. Dës Informatioun hëlleft de Fabrikatiounsprozess mat spéider Package Testen ze verbannen.
Trennt dräi Dokumenter. De Maschinn FAT Bericht deckt Bau- a Prozessleistung. De Montage Qualifikatiounsbericht deckt Käfeg, Palette, Ventil an Zoumaache passen. De reglementaresche Testbericht deckt den applicabelen Designtyp. All Bericht soll säin Ëmfang an Aschränkungen uginn.
Produktioun Kontrollen weider no Genehmegung. Verwalte Ännerungen op Harz, Pigment, Inhibitor, Regrind, Schichtverhältnis, Schimmel, Zoumaache, Ventil, Käfeg a Palette duerch de guttgeheescht Qualitéitssystem. Eng kleng Ännerung kann d'Basis beaflossen déi fir Tester benotzt gëtt.
Fir eng méi kleng reglementéiert Verpakung Linn, derKGB200L/LP Chemeschen Drum Zell Guideweist déi selwecht Ënnerscheedung tëscht Maschinn Beweis a Pak Genehmegung.
Mooss Output um leschten akzeptéiert Zell Gate
Déi aktuell Produktsäit bitt keen notablen Produktiounsquote. Seng dréchen Zyklus Rei weist150 l, sou datt dësen Artikel net Stécker pro Stonn ofgeleet. De Projet brauch en akzeptéiert Ausgangsziel baséiert op der realer bannenzeger Fläsch a kompletter Zell.
Wielt d'Ausgangsgrenz als éischt. Geformte Bannenfläschen pro Stonn moosst d'Formzelle. Assembled a leck-getest IBCs pro Stonn moosst e gréissere System. Béid Zuele kënnen nëtzlech sinn, awer si sollten net ee Label deelen.
bannenzeg Fläschen déi ausgemaach Forminspektioun passéieren ÷ observéiert Minutten x 60
versammelt Eenheeten déi de ausgemaachte Finale Paar passéieren ÷ observéiert Minutten x 60
Grof all fänkt, refuséiert an hält. Klassifizéieren d'Ursaachen. Extrusiounserhuelung, Ofkillung, Roboterhandhabung, Trimmen, Käfegeinféierung, Ventilinstallatioun a Lecktest kënnen all d'Zellrate festleeën. De luesste stabile Paart bestëmmt fäerdeg Ausgang.
Material Nofro soll Brutto Schoss Mass an molding Evenementer benotzen. Déi fäerdeg banneschten Fläsch Gewiicht vermësst Trimmen an Startup Verloschter. Rapport Brutto Kilogramm pro akzeptéiert Fläsch souwéi Stécker pro Stonn.
Energie brauch déiselwecht Grenz. Kinggle publizéiert 110 ze 150 kW als Moyenne Muecht Referenz fir d'Plattform. Et ass net kWh pro IBC. Notéiert de gewielte Miesspunkt, Produktiounszoustand, Lafdauer an akzeptéiert Zuel. DéiEnergiemessungsguideerkläert deen Ënnerscheed.
Benotzt e laang genuch Test fir Erhuelung an Downstream Schlaangen auszesetzen. E kuerze Burst kann d'Bewegung vun der Maschinn weisen, awer d'Materialdrift, d'Ofkillungsunbalance oder d'Akkumulation vum Käfeg verpassen.
En nëtzlecht Dashboard enthält akzeptéiert geformte Fläschen, akzeptéiert komplette IBCs, First-Pass-Ausbezuelung, Brutto Kilogramm pro akzeptéiert Fläsch, Trimmmass, Duerchschnëttszyklus, gezielt Ausdauer an Energie pro akzeptéiert Eenheet. Definéiert all Begrëff am Akzeptanzprotokoll.
Plan d'Gebai ronderëm déi aktuell allgemeng Arrangement Zeechnen
Eng 55 t Maschinn brauch méi wéi Buedemfläch. D'Gebai muss Installatioun, Ënnerhalt, Materialbewegung a sécheren Zougang ënnerstëtzen. Fänkt mat der aktueller allgemenger Arrangement Zeechnung vum Zouliwwerer fir déi bestallt Versioun un.
Der ëffentlecher Dësch Lëschte engem 9,5 vun 5,1 vun 6,5 m Maschinn. D'Produkt-Säit Zeechnen weist seng eegen Dimensiounen. Behandelt d'Zeechnen als visuell Referenz bis Kinggle bestätegt wéi eng Zeechnungsrevisioun mat der Zitat entsprécht. Benotzt net e Webbild fir d'Fondatioun ze designen.

Markéiert d'Schimmelroute. Ëmfaasst Diergréisst, Buedemkapazitéit, Kranhaken Héicht, Hebepunkte a Lagerung. Weist d'Schraube zéien Plaz an Zougang zu der Akkuen Kapp. Füügt sécher Trapen a Plattform Zougang ronderëm erhiewt Ausrüstung.
Kaart Material Flux vum Stockage zu all extruder. Füügt Masterbatch, nei Schleifen, Vermëttelen, Schleifen a Staubkontrolle. Halt propper Trimm getrennt vu gemëschtem Offall. Weist wéi eng voll Hopper oder blockéiert Retour Linn servéiert ginn.
Benotzt Projet-spezifesch Utility Blieder. D'Säit weist 0,8 MPa an 2 m³/min fir Schlagluft. Et liest 0,3 MPa an 120 L / min fir Killwaasser. Plan Drock op der Maschinn, Peak Flux, Receiver, Behandlung, Fourniture Temperatur, Retour Zoustand an Hëtzt Ofleenung.
Elektresch Design brauch verbonne Laascht, Spannung, Frequenz, Schutz, Kabelrouten an Hëllefslaaschten. Déi publizéiert 110 bis 150 kW Moyenne Referenz ass net déi verbonne Laascht. Ëmfaasst Chiller, Kompressere, Materialausrüstung, Schleifmaschinn, Assemblée an Teststatiounen an der Planz total.
Benotzt Kinggle'sUtility Ufuerderunge Guided'Grenzblat ze bauen. Gefriess dat Blat mat dem Layout an der Fondatioun Zeechnen.
Follegt eng tracéierbar IBC Lot duerch de Fabrik Akzeptanztest
Eng nëtzlech FAT fänkt un ier d'Maschinn leeft. Averstanen der bannenzeg Fläsch Zeechnen, Komponent Versiounen, resin, Layer Struktur, Mauer Kaart, Prouf Plang, Output Grenz an Akzeptanz Grenzen. Nennt d'Instrumenter an d'Testmethoden.
- Bestätegt déi bestallt Plattform.Kontrolléiert de finalen Modellcode, Extruderen, Akkumulatoren, Spannungsarrangement, Controller, Roboter, Schlaghardware, Bewaacher an Hëllefsmëttel géint de Kontrakt.
- Confirméieren Utilities an Eechung.Rekord Kraaft, Loft a Killkonditiounen. Lëscht d'Messinstrumenter a Kalibrierungsstatus.
- Lued kontrolléiert Materialien.Notéiert all Harzgrad, Lot, Faarf, Additiv a Regrind Stream. Vergewëssert Iech d'Fütterungsroute fir all Extruder.
- Stabiliséieren de Schimmelprozess.Erreeche widderhuelend Erhuelung, Entladung, Ofkillung, Entfernung an Trimmen ier de formelle Laf ufänkt.
- Fréisst d'Startrezept.Späichert Temperaturen, Geschwindegkeeten, Layer-Astellungen, Parisonprofil, Timings, Drock an Downstream Astellungen ënner enger Versioun.
- Run der ausgemaach Produktioun Fënster.Grof fänkt, akzeptéiert Fläschen, refuséiert an all stoppen. Halen Grond Coden spezifesch.
- Maacht de geformte Plang.Iwwerpréift Netz a Bruttomass, Trimm, Wandkaart, Ouverture, Outlet, Basis, Kierpergeometrie, Erscheinung a Leckresultat.
- Assemblée Produktioun Komponente.Passt de genehmegt Käfeg, Palette, Top Zoumaache, Ventil a Dichtungen. Fëllt d'Interface gauges an Assemblée Kontrollen.
- Zoumaachen de Beweis Package.Behalen Label Echantillon, exportéieren d'Finale Rezept an notéiert all oppen Ofwäichung mat engem Besëtzer an Retest Method.
Wielt Echantillon vum Start, Mëtt an Enn vun der formeller Laf. Label hinnen mat Zäit a Rezept Revisioun. Halt de Käfeg, Palette, Ventil an Zoumaache Versioune mam Probe Rekord.
Benotzt déi aktuell Downstream Statiounen wa méiglech. Eng handgeschnidde Probe kann passéieren, während d'Produktioun Trimmarmatur den Outlet beschiedegt. E Labo Leck Test kann eng Schlaang um geplangte Linn Tester verstoppen.
Vermëschen net reglementaresche Genehmegung an eng allgemeng FAT Ënnerschrëft. Wann e formellen Test Zeien ass, befestegt de separaten Testprotokoll a Bericht. Staat den Designtyp, Probevirbereedung an Autoritéit.
Fotograféiert d'Maschinnnumm, d'Schimmelidentifikatioun an d'Erhale Proben. Spuert d'Alarmgeschicht an d'Produktiounszähler um Enn vum Laf. Notéiert all manuell Interventioun déi eng Fläsch geännert huet, och wann d'Finale Inspektioun passéiert ass. Dës Detailer hëllefen de Site Team den akzeptéierten Zoustand no der Installatioun ze reproduzéieren.
De Verkafsprozess vum Kinggle enthält Inspektioun an eng Invitatioun fir den Test matzemaachen. Benotzt deMaschinn FAT Guidede Rekord ze definéieren. Iwwerpréift verfügbar Ausrüstungsmaterial op Kinggle'sVideo Säitvirum Besuch, sou datt d'Team fokusséiert Froen virbereeden kann.
Schéckt eng Zitat-prett IBC-Projetdatei amplaz vun engem Volume eleng
Eng Ufro déi seet nëmmen "1000L IBC Maschinn" léisst déi wichteg Aarbecht ondefinéiert. Schéckt eng guttgeheescht bannenzeg Fläsch Zeechnen a Fotoen. Füügt eng kierperlech Probe wann et praktesch ass. Gitt d'Nominell Kapazitéit an den virgesinn Inhalt.
Ëmfaasst net geformt Gewiicht, Brutto Schoss Schätzung, Trimmkaart a Wanddickekaart. Numm all resin Baach, additiv, Faarf an regrind Regel. Befestegt d'Schichtdiagramm an d'Verifizéierungsmethod.
Füügt de Käfeg, Palette, Top Zoumaache, ënnen Ventil an Dichtung Zeechnungen. Markéiert déi kontrolléiert Schnëttplazen. Staat deen all Komponent während Ofdréck Prozess liwwert, FAT an Site Startup.
Lëscht all Produit Kontrollen. Ëmfaasst Dimensiounen, Gauges, Konditiounszäit, Leckmethod a Montagekontrollen. Identifizéieren all applicabel Design-Typ Programm, kompetent Autoritéit oder Testlaboratoire. Paste keng generesch Testlëscht vun engem anere Maart.
Definéiert akzeptéiert Ausgang am richtege Paart. Staat de geplangte Schichtmuster an alljährlechen Nofro. Beschreift Roboteraustausch, Trimmen, Ofkillungsunterstëtzung, Käfegeinféierung, Zoumaache a Ventilmontage, Lecktest, Marquage a Palettefloss.
Gitt Fabréckspannung, Frequenz, verfügbar Loft a Killmëttel, Ëmfeldbedéngungen, Héicht, Buedemplang, Krandaten an Zougangswee. Frot no der definitiver allgemenger Arrangement, Fundamentlaascht, Utilityblatt an Transportsplit.
D'Liwwerantreaktioun soll de finalen Maschinnmodell an d'Revisioun nennen. Et soll d'extruder a Kapp Architektur enthalen, Akkumulator Basis, Ofdréck Enveloppe, clamp review, Hëllef Grenz, Akzeptanz Protokoll an Daten Iwwerdroung.
Benotzt Kinggle'sdownload Zentrumfir aktuell Dokumenter. Schéckt de kontrolléierte Projetsdatei duerch d'Kontakt Säit. Den Zitat kann dann den aktuellen IBC Projet beäntweren anstatt e breede 1000L Label.
Oft gestallte Froen
Dës Äntwerten adresséieren d'Maschinnauswielprobleemer déi meeschtens den Ëmfang, den Test oder de Fabrikplang änneren. Verëffentlecht Modelldaten bleiwen eng Startreferenz. Den ënnerschriwwenen techneschen Accord soll de bestallte System kontrolléieren.
Wat mécht eng 1000L IBC Schlagformmaschinn tatsächlech?
Et bildt de Plastiks banneschten Behälter, och déi bannenzeg Fläsch oder Liner genannt. De komplette Composite IBC enthält och säin äusseren Käfeg oder Verpackung, Palette, Top Zoumaache, Bottom Ventil, Dichtungen an aner Service oder strukturell Deeler.
Wat ass d'Modellnummer vum Kinggle's 1000L IBC Maschinn?
Déi aktuell Englesch Säit ass inkonsistent. Säi Produktresumé weist KGB1000L-IBC, während d'Spezifikatiounstabell KGS1000L-IBC weist. Bestätegt de finalen Modellcode an d'Revisioun an der Zitat, Zeechnungen, Nummplack an Handbücher.
Heescht déi publizéiert 33 kg Akkumulator Wäert eng 33 kg fäerdeg Fläsch?
Nee D'Säit Etiketten 33 kg als PE Akkumulator-Gewiicht Referenz. Brutto Parison Mass enthält de fäerdege bannenzege Behälter an all geformt Trimm. Confirméieren resin Basis, reservéieren, Layer Struktur an déi komplett Schoss Berechnung.
Wat ass d'Produktiounsoutput vun der Kinggle 1000L IBC Plattform?
Déi aktuell dréchen Zyklus Zeil weist 150 L, wat net eng benotzbar Produktioun-Taux Eenheet ass. Maacht keng Stécker pro Stonn of. Definéiert akzeptéiert geformte Fläschen oder akzeptéiert komplett IBCs pro Stonn a beweist dësen Taux wärend dem ausgemaachte Produktiounsprozess.
Firwat muss de Käfeg an d'Palette präsent sinn während dem Maschinneversuch?
D'Flasche muss an der kompletter Versammlung passen a funktionnéieren. Produktioun Käfeg, Paletten, Zoumaache a Ventile weisen Feeler an der Héicht, Outlet Positioun, Ënnerstëtzung, Clearance an Handhabung, déi eng isoléiert Flascheninspektioun verpassen kann.
Wéi eng Informatioun soll ech fir eng 1000L IBC Maschinn Devis schécken?
Schéckt déi bannenzeg Fläsch Zeechnen, Probe, Gewiicht, Wandkaart, Materialien, Schichtdesign an Trimmschätzung. Füügt de Käfeg, Palette, Zoumaache a Ventil Zeechnungen, Tester, Ausgangsziel, Downstream Ëmfang, Fabrik Layout an Utilitybedéngungen.
Baut d'Maschinnpropositioun ronderëm de komplette IBC
Schéckt Kinggle déi kontrolléiert bannenzeg Fläschdatei, Komponentschnëttplazen, Material- a Schichtplang, Ausgangsziel, Tester a Fabréck Utilities. D'Ingenieurteam kann dann d'1000L Plattform, Schimmel, Hëllefsmëttel an Akzeptanz Ëmfang bestätegen.
Ufro eng 1000L IBC Maschinn Léisung